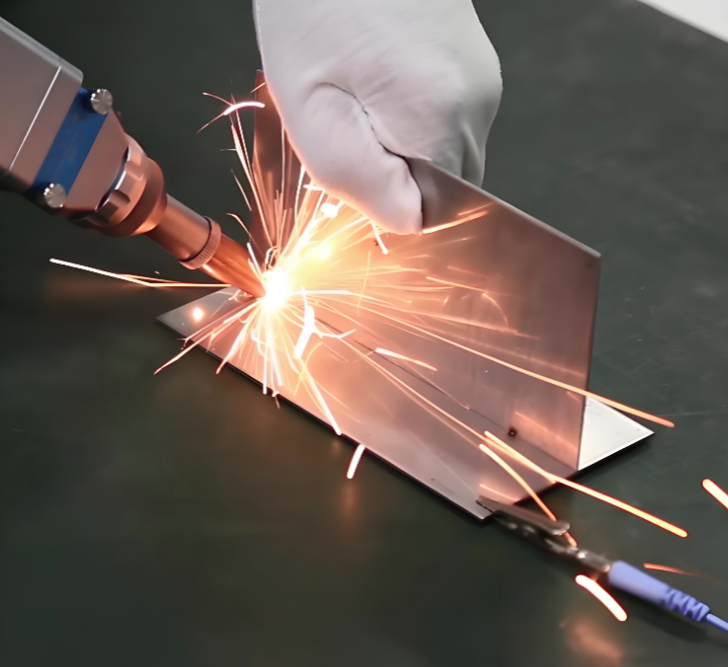
In today’s advanced manufacturing landscape, the choice of joining technology can significantly impact product quality, production efficiency, and overall cost structure. Two of the most prominent laser-based joining methods—laser welding and laser brazing—offer distinct advantages for different applications. Understanding their fundamental differences is essential for manufacturers seeking to optimize their production processes.
レーザー溶着とレーザーろう付けの根本的な違いは、工程中に実際に何が溶けるかという点にあります。
- レーザー溶着では、高濃度のレーザービームにより母材を融点まで加熱し、直接溶融・融合させます。その結果、熱影響部が小さく、狭くて深い溶着部が得られます。母材自体が接合部の一部となり、一体化した構造を形成します。
- これに対し、レーザーろう付けでは、レーザーを熱源として使用し、シリコン青銅や銅合金、ニッケル系材料などのフラックス金属のみを溶融させ、毛細管現象によって接合部へ引き込みます。この際、母材自体は溶融しません。この根本的な違いが、両者の他のあらゆる相違点を生み出しています。
レーザー溶着 は、優れた接合強度と高い処理速度が求められる用途において、最も有力なソリューションとなっています。集中されたエネルギーにより極めて狭い熱影響部が形成されるため、材料の歪みが最小限に抑えられ、周囲の材料特性も保持されます。
主な利点:
- 優れた接合強度 — 研究によれば、レーザー溶着は破断荷重800 N以上を実現でき、構造部品用途においてはろう付け接合を大きく上回ります。
- 高速処理 — 溶着速度は毎秒100~400 mmに達し、生産効率を飛躍的に向上させます。
- 熱影響部の最小化 — 材料の変形を低減し、周囲の特性を維持します。
- シームレスな自動化統合 — ロボットシステムや自動化生産ラインへの導入に適しています。
- 幅広い材料対応性 — ステンレス鋼、アルミニウム、チタン、さらには異種金属など、ほぼすべての金属に対応します。
レーザーろう付け は、接合部の外観、最小限の熱歪み、および異種材料の接合が重要な場面で優位性を発揮します。母材が融点に達しないため、その冶金的特性が損なわれません。
主な利点:
- 卓越した表面仕上げ — 滑らかで清潔な接合部を形成し、多くの場合、後処理や研磨を必要としません。
- 最小限の熱歪み — 非常に低い熱入力により、薄板材料での反りや焼け、貫通溶けを防ぎます
- 優れた異種金属接合 — 銅と鋼など、溶接が困難または不可能な異なる金属同士の接合にも優れています
- 初期投資が低い — 設備費用は、フルレーザー溶接システムに比べて一般的に中程度です
- 複雑な形状への対応力 — 続続的な周囲溶着に主に限定されるレーザー溶接とは異なり、複数の接合面を同時に接合できます
- フラックス不要の運用 — 多くのレーザーブロウジング工程では化学フラックスを使用しなくても実施でき、汚染や残留物の懸念を解消します
レーザー溶接とレーザーブロウジングの選択は、最終的にはお客様の具体的な用途要件に依存します。
構造的強度、接合部の強度、生産スピードを最優先し、かつ高額な初期投資も許容できる場合には、レーザー溶接を選択してください。
接合部の外観、最小限の熱歪み、異種材料の接合能力が重要であり、接合強度が用途上十分である場合には、レーザーブロウジングを選択してください。
両技術とも精密接合の最先端を示しており、多くのメーカーがそれぞれの独自の利点を活かすため、生産ラインに両方式を導入しています。