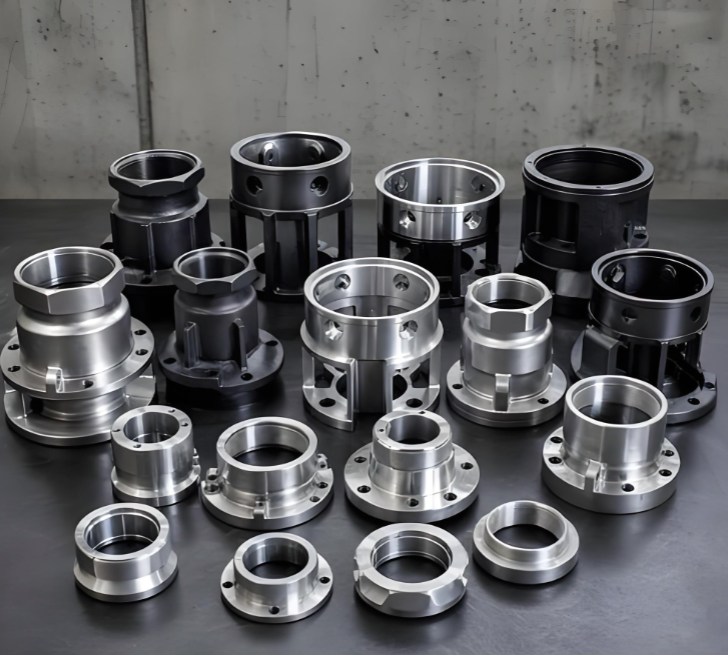
ステンレス鋼鋳造品は、優れた耐食性、高い強度および耐久性を備えているため、産業用設備、食品加工、医療機器、化学薬品処理など幅広い分野で広く使用されています。しかし、これらの鋳造品を機械加工する際には、独自の課題が伴います。ステンレス鋼は切削加工が難しく、熱伝導率が低く、粘性が高く、加工硬化しやすいという特性を持っています。以下に、ステンレス鋼鋳造品の機械加工において各工場が必ず考慮すべき重要なポイントを挙げます。.
- 前処理
切削作業を開始する前に、鋳造品は残留応力を除去するための焼きなまし処理を行う必要があります。これにより、その後の加工工程での変形や割れを防ぐことができます。さらに、部品がCNC加工段階に入る前に、寸法確認や表面検査などの徹底した事前チェックを実施することが不可欠です。.
- 工具選定と形状
適切な工具の選定は極めて重要です。YG8等級の硬質合金工具が推奨され、切りくず排出を促進するためにリーフ角は15度以上とします。TiAlNコーティングを施した工具は工具寿命を延ばし、加工安定性を確保します。工具摩耗は厳密に監視し、工具が鈍って割れを引き起こす可能性があるため、50個ごとに必ず点検を行いましょう。.
- 切削条件の最適化
ステンレス鋼は高い粘性を持つため、切りくずの付着(ビルドアップエッジ)が発生しやすく、表面仕上げに影響を与えます。推奨される加工条件としては、線速度80~120m/min、送り量0.05~0.1mm/回転とし、鋳造品の硬度に応じて調整します。低速・大送りの加工戦略を採用することで、切削熱の蓄積を抑えることができます。ある事例では、送り量を0.15mm/回転から0.08mm/回転に減らしたところ、割れ発生率が70%低下しました。.
- 応力を低減するための段階的加工s
荒仕上げと仕上げは別々に行うべきです。荒仕上げ時には0.5~1mm程度の余裕を残し、仕上げでは浅い切り込み(0.1~0.3mm)で多段次にわたる加工を実施します。この手法により変形を抑制でき、あるバルブ鋳造品の事例では、3回の加工を通じて歪みを0.05mm以内に収めることができました。.
- 冷却と潤滑
効果的な冷却は必須です。極圧添加剤を含む水溶性クーラントを使用して切削領域を冷却し、工具とワークピース間の摩擦を低減します。深孔加工や複雑な構造物の場合には、高圧内部冷却を用いることで、クーラントが直接切削部位に到達できるようにします。大型鋳造品については、加工前に20~25℃まで予冷しておくとさらに効果的です。.
- クランプと治具
フレキシブルまたは油圧式クランプを用いて圧力を分散させ、局所的な変形を防ぎます。薄肉部品の場合には、真空吸着カップなどの補助支持装置を併用することで、切削中の安定性を確保します。.
- 加工後の残留応力除去
加工直後の応力緩和焼なまし(300~400℃で2時間保持)を実施することで、遅れて発生する歪みを防止できます。また、振動時効処理はより低コストな代替手段として有効です。.
- 検査と品質管理
CMMや光学プロファイラーを用いた加工後の検査により、公差範囲内での精度管理を確実に行います。医療機器や航空宇宙部品など、特に要求水準の高い用途では、X線検査などの非破壊検査も併せて実施し、内部欠陥の排除を図ります。.
ステンレス鋼鋳造品の機械加工には、工具選定、切削条件、冷却方法、さらには応力管理といった各要素への細心の注意が必要です。段階的な加工工程の設定、適切な工具の選択、厳格な工程管理を徹底することで、廃棄率を大幅に低減し、寸法精度を向上させ、最も厳しい規格にも対応可能な高品質な部品を提供することが可能となります。.