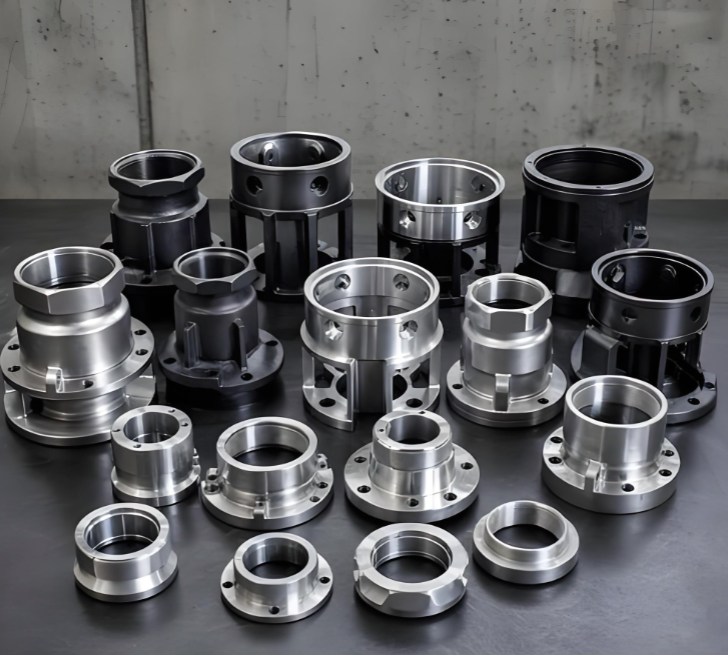
Paslanmaz çelik dökümler, mükemmel korozyon direnci, yüksek mukavemeti ve dayanıklılığı sayesinde endüstriyel ekipmanlar, gıda işleme, tıbbi cihazlar ve kimyasal madde taşıma gibi alanlarda yaygın olarak kullanılmaktadır. Ancak bu dökümlerin talaşlı imalatı kendine özgü zorluklar ortaya çıkarmaktadır. Paslanmaz çelik işlenmesi zordur; düşük ısı iletkenliğine, yüksek viskoziteye ve işte sertleşmeye eğilimlidir. İşte paslanmaz çelik dökümleri talaşlı imalat sırasında her işletmenin dikkat etmesi gereken temel hususlar.
- İşlemden Önceki Hazırlık
Herhangi bir kesme işlemine başlamadan önce, dökümler kalıntı döküm gerilmelerini gidermek için tavlama işleminden geçirilmeli; böylece sonraki talaşlı imalat sırasında deformasyon veya çatlak oluşması önlenmelidir. Parçalar CNC aşamasına geçmeden önce hassasiyet ve kaliteyi sağlamak için boyutsal doğrulama ve yüzey muayenesi gibi kapsamlı ön-imalat kontrolleri mutlaka yapılmalıdır.
- Araç Seçimi ve Geometri
Doğru takım seçimi son derece önemlidir. Kesme direncini azaltmak için YG8 sınıfı gibi keskin karbür takımlar tercih edilmeli, ayrıca sıyırma açısı 15 dereceden büyük olmalıdır. TiAlN kaplamalı takımlar, takım ömrünü uzatır ve işleme stabilitesini sağlar. Takım aşınması yakından izlenmeli; çatlaklara neden olabilecek körelmiş takımları önlemek için her 50 parça başında kontrol yapılmalıdır.
- Kesme Parametrelerinin Optimizasyonu
Stainless steel’s high viscosity promotes built-up edge formation, affecting surface finish. Recommended parameters include a linear speed of 80–120 m/min and a feed rate of 0.05–0.1 mm/r, adjusted according to casting hardness. Using a low-speed, heavy-feed strategy helps reduce cutting heat accumulation. One case study showed that reducing feed rate from 0.15 mm/r to 0.08 mm/r cut crack rates by 70%.
- Stresi Azaltmak İçin Aşamalı İşlemes
Kaba işleme ile bitirme işlemleri ayrı ayrı gerçekleştirilmelidir. Kaba işlemede 0,5–1 mm aralığı saklanmalı; bitirme için ise küçük kesme derinlikleri (0,1–0,3 mm) kullanılarak çok aşamalı bir strateji izlenmelidir. Bu yaklaşım deformasyonu kontrol altında tutar; örneğin bir valf dökümünde, üç aşamada oluşan deforme 0,05 mm sınırı içinde tutulmuştur.
- Soğutma ve Yağlama
Etkili soğutma vazgeçilmezdir. Kesme bölgesini soğutmak ve takım–iş parçası sürtünmesini azaltmak için, aşırı basınç katkılarıyla donatılmış su çözünebilir soğutucu kullanılmalıdır. Derin delikler veya karmaşık yapılar için, yüksek basınçlı iç soğutma sistemi soğutucunun kesme bölgesine doğrudan ulaşmasını sağlar. Büyük dökümlerde ise talaşlı imalattan önce 20–25°C’de önceden soğutma uygulanması faydalı olabilir.
- Sıkıştırma ve Sabitleme
Basıncı dağıtmak ve yerel deformasyonları önlemek için esnek veya hidrolik kelepçeler kullanılmalıdır. İnce duvarlı parçalar için ise kesme sırasında stabiliteyi sağlamak amacıyla vakum emme cup’ları gibi yardımcı destekler eklenmelidir.
- İşleme Sonrası Gerilim Giderme
Talaşlı imalattan hemen sonra gerilim azaltıcı tavlama (300–400°C’de ısıtma ve 2 saat bekletme) gecikmeli deformasyonu önlemeye yardımcı olur. Titreşimli yaşlandırma işlemi ise daha düşük maliyetli bir alternatif sunar.
- Muayene ve Kalite Kontrolü
CMM veya optik profiller kullanılarak yapılan talaşlı imalattan sonraki muayene, toleransların izin verilen aralıklar içinde kontrol altında tutulmasını sağlar. Tıbbi veya havacılık bileşenleri gibi yüksek talep gerektiren uygulamalar için, içsel kusurları ortadan kaldırmak amacıyla röntgen muayenesi gibi yok edici olmayan testler de gereklidir.
Paslanmaz çelik dökümlerin talaşlı imalatı, takım donanımı, kesme parametreleri, soğutma ve gerilim yönetimi konularına özenle dikkat edilmesini gerektirir. Aşamalı talaşlı imalat uygulaması, uygun takımların seçilmesi ve sıkı proses kontrollerinin sürdürülmesi sayesinde, işletmeler hurda oranlarını belirgin biçimde azaltabilir, boyutsal hassasiyeti artırabilir ve en zorlu spesifikasyonları karşılayan yüksek kaliteli bileşenler teslim edebilir.