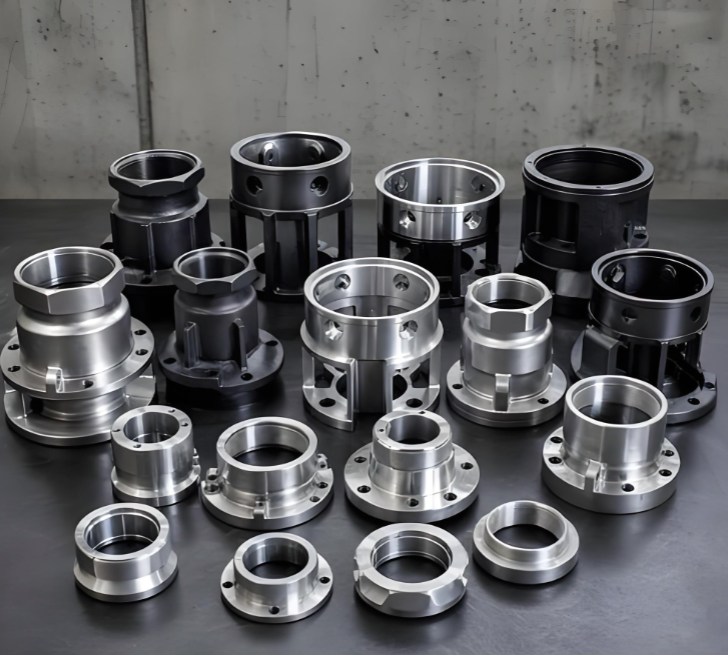
Литые изделия из нержавеющей стали широко применяются в промышленном оборудовании, пищевой промышленности, медицинских устройствах и при работе с химическими веществами благодаря их отличной коррозионной стойкости, высокой прочности и долговечности. Однако обработка таких отливок требует решения особых задач. Нержавеющая сталь трудна в обработке — она обладает низкой теплопроводностью, высокой вязкостью и склонностью к упрочнению при деформации. Ниже приведены ключевые аспекты, которые необходимо учитывать при обработке литых изделий из нержавеющей стали.
- Подготовка перед механической обработкой
Перед началом резки отливки следует подвергнуть отжигу для снятия остаточных напряжений, возникающих при литье, чтобы предотвратить деформацию или трещинообразование во время последующей механической обработки. Тщательная предварительная проверка перед обработкой — включая контроль размеров и осмотр поверхности — необходима для обеспечения точности и качества деталей перед переходом к фазе ЧПУ-обработки.
- Выбор инструмента и его геометрия
Выбор правильного инструмента играет решающую роль. Рекомендуются острые твердосплавные инструменты, например марки YG8, с углом резания более 15 градусов для снижения сопротивления резанию. Покрытые инструменты с покрытием TiAlN продлевают срок службы и обеспечивают стабильность процесса. Износ инструмента необходимо строго контролировать; проверять каждые 50 деталей, чтобы избежать использования затупленных инструментов, способных вызвать трещины.
- Оптимизация параметров резания
Высокая вязкость нержавеющей стали способствует образованию наростов на режущей кромке, что негативно влияет на качество обработанной поверхности. Рекомендуемые параметры: линейная скорость 80–120 м/мин и подача 0,05–0,1 мм/об., регулируемые в зависимости от твердости отливки. Применение низкоскоростной стратегии с большой подачей помогает снизить накопление тепла при резании. В одном из примеров исследования снижение подачи с 0,15 мм/об. до 0,08 мм/об. позволило уменьшить количество трещин на 70%.
- Ступенчатая обработка для снижения напряженийs
Черновую и чистовую обработку следует выполнять раздельно. При черновой обработке оставляют запас 0,5–1 мм, а для чистовой применяют многоходовую стратегию с малыми глубинами резания (0,1–0,3 мм). Такой подход позволяет контролировать деформацию — в одном случае обработки клапана искажение было ограничено 0,05 мм за три прохода.
- Охлаждение и смазка
Эффективное охлаждение является обязательным условием. Используйте водорастворимую смазочно‑охлаждающую жидкость с добавками экстремального давления, чтобы охладить зону резания и уменьшить трение между инструментом и заготовкой. Для глубоких отверстий или сложных конструкций внутреннее охлаждение под высоким давлением гарантирует прямое попадание охладителя в рабочую зону. Крупногабаритные отливки могут выиграть от предварительного охлаждения до 20–25 °C перед обработкой.
- Зажим и крепление деталей
Применяйте гибкие или гидравлические зажимы, чтобы равномерно распределить нагрузку и избежать локальной деформации. Для тонкостенных деталей дополнительно используйте вспомогательные средства поддержки, например вакуумные присоски, чтобы обеспечить стабильность во время резания.
- Снятие остаточных напряжений после обработки
Отпуск после обработки (нагрев до 300–400 °C и выдержка 2 часа) помогает предотвратить поздние деформации. Альтернативой может служить вибрационная старизация, которая обходится дешевле.
- Контроль и обеспечение качества
После обработки проводят контроль с помощью координатно‑измерительной машины или оптических профилометров, чтобы гарантировать соответствие допускам. Для изделий повышенной ответственности, таких как компоненты для медицины или авиакосмической отрасли, также требуется неразрушающий контроль, например рентгенография, для выявления внутренних дефектов.
Обработка литых изделий из нержавеющей стали требует особого внимания к выбору инструмента, параметрам резания, системам охлаждения и управлению внутренними напряжениями. Применяя поэтапную обработку, подбирая подходящие инструменты и соблюдая строгий контроль технологических процессов, предприятия могут существенно снизить уровень брака, повысить точность размеров и выпускать высококачественные детали, соответствующие самым жестким требованиям.