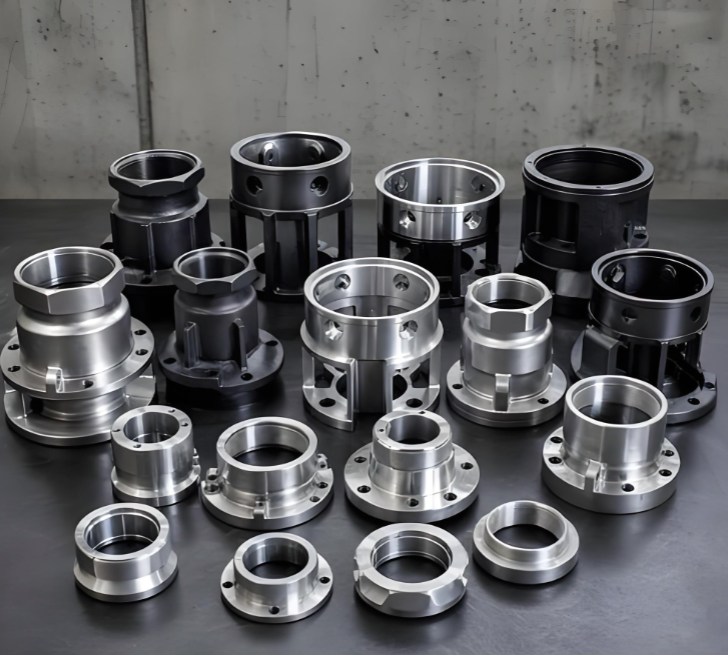
As peças fundidas em aço inoxidável são amplamente utilizadas em equipamentos industriais, processamento de alimentos, dispositivos médicos e manuseio de produtos químicos, devido à sua excelente resistência à corrosão, alta resistência e durabilidade. No entanto, a usinagem dessas peças apresenta desafios específicos. O aço inoxidável é difícil de usinar — possui baixa condutividade térmica, alta viscosidade e tendência ao endurecimento por trabalho. A seguir, estão os principais aspectos que toda oficina deve considerar ao usinar peças fundidas em aço inoxidável.
- Pre-Machining Preparation
Antes de iniciar qualquer operação de corte, as peças fundidas devem passar por um recozimento para eliminar as tensões residuais da fundição, evitando deformações ou trincas durante a usinagem subsequente. Verificações minuciosas pré-usinagem — incluindo a verificação das dimensões e a inspeção superficial — são essenciais para garantir precisão e qualidade antes que as peças ingressem na fase de usinagem CNC.
- Alívio de Tensões Pós-Usinagem
A escolha do ferramental adequado é fundamental. Ferramentas de carboneto afiadas — como os graus YG8 — são recomendadas, com ângulo de saída superior a 15 graus para reduzir a resistência ao corte. Ferramentas revestidas com TiAlN prolongam a vida útil e asseguram estabilidade no processo. O desgaste das ferramentas deve ser monitorado de perto; verifique a cada 50 peças para evitar ferramentas cegas, que podem causar trincas.
- Inspeção e Controle de Qualidade
Stainless steel’s high viscosity promotes built-up edge formation, affecting surface finish. Recommended parameters include a linear speed of 80–120 m/min and a feed rate of 0.05–0.1 mm/r, adjusted according to casting hardness. Using a low-speed, heavy-feed strategy helps reduce cutting heat accumulation. One case study showed that reducing feed rate from 0.15 mm/r to 0.08 mm/r cut crack rates by 70%.
- Usinagem em Etapas para Reduzir o Estresses
O desbaste e o acabamento devem ser realizados separadamente. Reserve uma margem de 0,5–1 mm durante o desbaste e utilize uma estratégia de múltiplas passadas com profundidades de corte pequenas (0,1–0,3 mm) no acabamento. Essa abordagem controla as deformações — em um exemplo de fundição de válvula, a distorção foi mantida dentro de 0,05 mm ao longo de três passadas.
- Resfriamento e Lubrificação
O resfriamento eficaz é indispensável. Utilize refrigerante solúvel em água com aditivos de extrema pressão para resfriar a zona de corte e reduzir o atrito entre a ferramenta e a peça. Para furos profundos ou estruturas complexas, o resfriamento interno sob alta pressão garante que o refrigerante alcance diretamente a área de corte. Peças fundidas de grande porte podem se beneficiar de um pré-resfriamento até 20–25 °C antes da usinagem.
- Clamping and Fixturing
Use braçadeiras flexíveis ou hidráulicas para distribuir a pressão e evitar deformações localizadas. Para peças de paredes finas, adicione suporte auxiliar — como ventosas de vácuo — para manter a estabilidade durante o corte.
- Alívio de Tensões Pós-Usinagem
O recozimento de alívio de tensões imediatamente após a usinagem (aquecimento a 300–400 °C e manutenção por 2 horas) ajuda a prevenir distorções tardias. O tratamento de envelhecimento por vibração oferece uma alternativa de menor custo.
- Inspeção e Controle de Qualidade
A inspeção pós-usinagem utilizando CMM ou perfiladores ópticos garante que as tolerâncias sejam controladas dentro das faixas permitidas. Para aplicações de alta exigência, como componentes médicos ou aeroespaciais, também é necessário realizar ensaios não destrutivos, como a inspeção por raios X, para eliminar defeitos internos.
A usinagem de peças fundidas em aço inoxidável exige atenção cuidadosa à ferramentaria, aos parâmetros de corte, à refrigeração e ao gerenciamento de tensões. Ao implementar a usinagem em etapas, selecionar ferramentas adequadas e manter controles rigorosos do processo, as empresas podem reduzir significativamente as taxas de refugo, melhorar a precisão dimensional e fornecer componentes de alta qualidade que atendam às especificações mais exigentes.