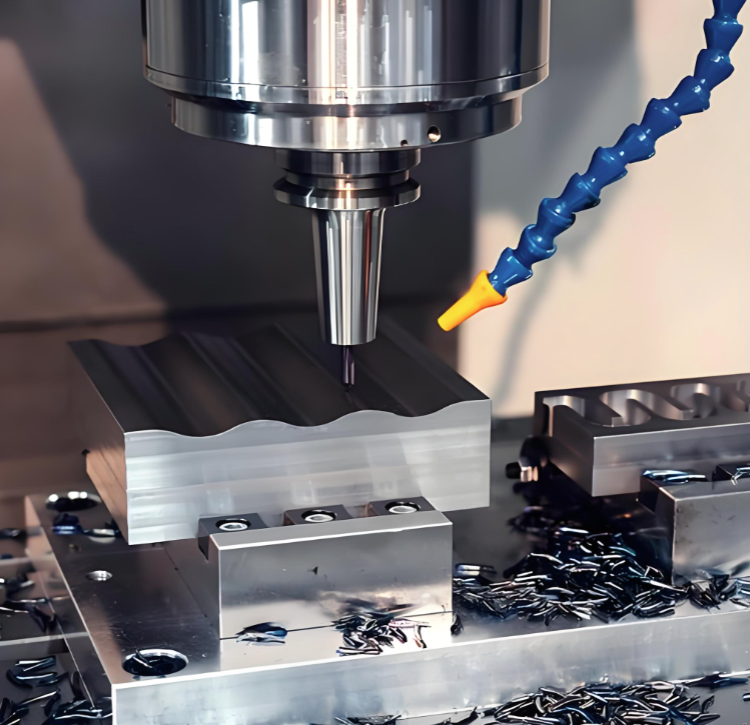
Principais Considerações para a Usinagem de Componentes Automotivos em Liga de Alumínio 6082
- Material
A liga de alumínio 6082 (EN AW-6082, também designada como AA6082, HE30 ou DIN 3.2315) é uma liga Al-Mg-Si-Mn tratável termicamente, amplamente utilizada na indústria automotiva para componentes estruturais altamente solicitados. Apresenta uma excelente combinação de alta relação resistência‑peso, boa resistência à corrosão e usinabilidade favorável. As aplicações automotivas mais comuns incluem braços de suspensão, componentes de chassi, braços de controle, peças estruturais críticas para a segurança e buchas antivibração.
O estado T6 (têmpera por solução e envelhecimento artificial) é a condição mais comum para componentes automotivos, proporcionando resistência à tração de até 310 MPa e limite de escoamento em torno de 260 MPa.
- Seleção de Ferramentas e Parâmetros de Corte
2.1 Materiais e Revestimentos das Ferramentas
Ferramentas de carboneto são recomendadas para usinar o alumínio 6082 devido à sua durabilidade. Ferramentas de corte afiadas são essenciais para reduzir o endurecimento por trabalho e melhorar o acabamento superficial.
Revestimentos de TiN (Nitreto de Titânio) ajudam a reduzir o acúmulo de cavaco e aumentam a vida útil da ferramenta. O ZrN (Nitreto de Zircônio) oferece um bom equilíbrio entre desempenho e custo.
Ferramentas revestidas com diamante apresentam o menor atrito, mas são mais caras, sendo mais indicadas para produção em grande volume.
Evite revestimentos de AlCrN, pois podem aumentar a adesão ao alumínio.
Ferramentas de carboneto sem revestimento podem ser utilizadas desde que se aplique refrigeração adequada.
2.2 Velocidades do Eixo e Avanços
As velocidades de rotação recomendadas variam entre 8.000 e 15.000 RPM, dependendo do diâmetro da ferramenta.
As taxas de avanço geralmente ficam entre 1.500 e 3.000 mm/min, visando equilibrar eficiência e acabamento superficial.
Para operações de torneamento, foram estudadas velocidades de corte de 500–800 m/min com taxas de avanço de 0,1–0,15 mm/rev para a liga 6082 T4.
Para fresagem, recomenda-se velocidades de corte entre 36–40 m/min com taxas de avanço de 0,14–0,18 mm/rev.
Depth of cut should not exceed 50% of the tool diameter to avoid deflection.
2.3 Geometria da Ferramenta
Carbide end mills with 3+ flutes are ideal for clean cuts due to the alloy’s somewhat “gummy” nature.
Recomenda-se o uso de quebra-cavacos, pois o 6082 no estado T6 tende a produzir cavacos longos e filamentosos; os quebra-cavacos ajudam a formar bobinas compactas de aparas.
Técnicas de perfuração em passadas curtas são recomendadas para melhorar a formação dos cavacos durante as operações de furação.
- Resfriamento e Lubrificação
3.1 Aplicação do Líquido de Resfriamento
O resfriamento por inundação ou o jato de ar são essenciais para evitar a soldagem dos cavacos (acúmulo de borda) e prolongar a vida útil da ferramenta.
O líquido de refrigeração ajuda a reduzir a geração de calor durante a usinagem, o que é fundamental, pois o calor excessivo pode afetar as propriedades do material.
A Lubrificação por Quantidade Mínima (MQL) tem apresentado resultados promissores na usinagem sustentável do Al6082.
3.2 Gerenciamento do Calor
O calor excessivo durante a usinagem pode levar a:
Desgaste mais rápido da ferramenta
Possível alteração das propriedades do material
Soldagem de cavacos e acabamento superficial deficiente
O uso de refrigerantes ou lubrificantes adequados é essencial para controlar a geração de calor.
- Fixação e Sustentação da Peça
Um fixador adequado é fundamental para minimizar vibrações e deflexões durante a usinagem.
Uma fixação adequada evita vibrações e garante cortes precisos.
Para seções finas ou geometrias complexas, o controle de vibrações é especialmente crítico para manter a precisão dimensional.
- Controle de Tensões Residuais e Distorções
As barras de alumínio 6082-T6 podem apresentar tensões internas, o que pode levar a pequenas distorções ou alterações dimensionais após a usinagem.
As tensões residuais geradas pelas operações de usinagem podem causar deformações na peça, especialmente em seções de paredes finas.
O alívio de tensões pré-usinagem pode ser necessário para peças de alta precisão.
O alívio de tensões pós-processamento pode melhorar a qualidade final da peça e sua estabilidade dimensional.
O estado T651 (versão com alívio de tensões do T6) é frequentemente preferido para chapas e trabalhos de usinagem de precisão.
- Controle do Cavaco
O 6082 no estado T6 tende a produzir cavacos longos e filamentosos, que podem interferir nas operações de usinagem.
A evacuação dos cavacos torna-se crítica; o uso de quebra-cavacos e parâmetros de avanço adequados ajuda a controlar a formação dos cavacos.
A aplicação adequada de fluido de corte evita que os cavacos se soldem à ferramenta de corte.
Em comparação com o 6061, o 6082 possui maior teor de silício, tornando-o ligeiramente mais duro, mas também mais abrasivo para as ferramentas; o controle dos cavacos é um pouco mais fácil com o 6061 devido à sua menor gomosidade.
- Considerações Pós-Mecânica
7.1 Acabamento Superficial e Desbaste
Burr formation is frequent due to the alloy’s ductility, requiring deburring passes or manual finishing.
Pode ocorrer aderência superficial se as velocidades de corte forem muito baixas ou se o fluido de corte for insuficiente.
Tool marks may be visible if stepover distances exceed 10% of tool diameter.
Em comparação com algumas outras ligas da série 6000, a 6082 é mais adequada para peças altamente solicitadas, mas pode ser menos ideal quando o principal objetivo é obter um acabamento estético mais suave.
7.2 Tratamento Térmico
Certifique-se de que o processo de tratamento térmico seja adequado para alcançar as propriedades mecânicas desejadas.
O processo de têmpera T6 envolve o aquecimento de solução, a têmpera por resfriamento rápido e o envelhecimento artificial.
O tratamento térmico pós-soldagem pode aumentar significativamente a resistência à tração e a dureza das juntas soldadas.
7.3 Tratamento de Superfície
A 6082 pode ser anodizada para melhorar a resistência à corrosão e proporcionar um acabamento superficial esteticamente atraente.
A 6082 é uma das principais opções para a anodização de camada dura.
A liga apresenta boa reatividade anódica, tornando-a adequada para diversos processos de anodização.
Seguindo estas diretrizes, podemos usinar eficazmente componentes automotivos em liga de alumínio 6082, minimizando o desgaste das ferramentas, evitando deformações e alcançando a precisão dimensional e a qualidade superficial requeridas.