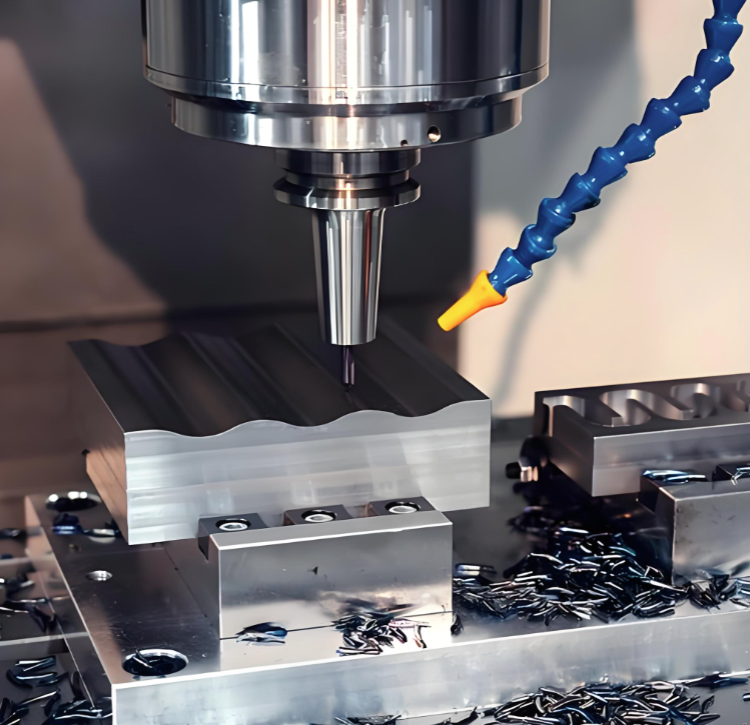
Основные соображения при механической обработке автомобильных компонентов из алюминиевого сплава 6082
- Материал
Алюминиевый сплав 6082 (EN AW-6082, также обозначаемый как AA6082, HE30 или DIN 3.2315) — это термически обрабатываемый сплав системы Al-Mg-Si-Mn, широко применяемый в автомобильной промышленности для изготовления нагруженных конструкционных деталей. Он сочетает высокое соотношение прочности к массе, хорошую коррозионную стойкость и удобство обработки резанием. К типичным автомобильным применениям относятся рычаги подвески, элементы шасси, управляющие рычаги, ответственные конструкционные детали и виброгасящие втулки.
Термообработка T6 (закалка с последующим искусственным старением) является наиболее распространённым состоянием для автомобильных компонентов; она обеспечивает предел текучести до 260 МПа и временное сопротивление разрыву до 310 МПа.
- Выбор инструмента и параметры резания
2.1 Материалы и покрытия инструментов
Для обработки алюминия 6082 рекомендуется использовать твердосплавные инструменты благодаря их долговечности. Необходимо применять острые режущие инструменты, чтобы уменьшить работу закалки и улучшить качество поверхности.
Покрытия из нитрида титана (TiN) помогают снизить образование нароста на режущей кромке и продлевают срок службы инструмента. Покрытия из нитрида циркония (ZrN) обеспечивают хороший баланс между производительностью и стоимостью.
Инструменты с алмазным покрытием обеспечивают минимальное трение, однако они более дорогие и лучше подходят для крупносерийного производства.
Следует избегать покрытий из нитрида алюминия–хрома (AlCrN), поскольку они могут усиливать адгезию с алюминием.
Без покрытия твердосплавные инструменты можно использовать при правильном применении смазочно‑охлаждающей жидкости.
2.2 Скорости вращения шпинделя и подачи
Рекомендуемые обороты шпинделя находятся в диапазоне 8 000–15 000 об/мин в зависимости от диаметра инструмента.
Подачи обычно выбираются в пределах 1 500–3 000 мм/мин, что позволяет сбалансировать эффективность и качество обработанной поверхности.
Для токарной обработки были исследованы скорости резания 500–800 м/мин при подачах 0,1–0,15 мм/об для сплава 6082 в состоянии T4.
Для фрезерования рекомендуются скорости резания 36–40 м/мин при подачах 0,14–0,18 мм/об.
Глубина прохода не должна превышать 50% диаметра инструмента, чтобы избежать его прогиба.
2.3 Геометрия инструмента
Карбидные концевые фрезы с 3 и более канавками идеально подходят для чистых резов благодаря несколько “липкой” природе сплава.
Рекомендуется использовать стружкозадержатели, поскольку сплав 6082 в состоянии T6 склонен образовывать длинную, тягучую стружку; стружкозадержатели помогают формировать компактные катушки стружки.
Для улучшения образования стружки во время сверления рекомендуется применять методы глубинного сверления.
- Охлаждение и смазка
3.1 Подача охлаждающей жидкости
Обеспечение подачи охлаждающей жидкости или воздушной струи необходимо для предотвращения сваривания стружки (образования нароста) и продления срока службы инструмента.
Охлаждающая жидкость помогает снижать выделение тепла при обработке, что особенно важно, поскольку избыточное тепло может влиять на свойства материала.
Метод минимального количества смазки (MQL) демонстрирует многообещающие результаты при устойчивой обработке алюминия Al6082.
3.2 Управление теплом
Избыточное тепло во время обработки может привести к:
Более быстрый износ инструмента
Возможному изменению свойств материала
Сваривание стружки и низкое качество поверхности
Использование соответствующих охлаждающих жидкостей или смазочных материалов крайне важно для управления выделением тепла.
- Зажим и крепление детали
Правильная установка детали является ключевым фактором для минимизации вибраций и прогиба во время обработки.
Надлежащее закрепление заготовки предотвращает вибрации и обеспечивает точность реза.
Для тонких стенок или сложных геометрий контроль вибраций особенно важен для сохранения размерной точности.
- Контроль остаточных напряжений и деформаций
Алюминиевые прутки 6082‑T6 могут испытывать внутренние напряжения, что после механической обработки может приводить к незначительным деформациям или изменениям размеров.
Остаточные напряжения, возникающие при обработке, могут вызывать деформацию деталей, особенно в тонкостенных участках.
Для деталей высокой точности может потребоваться предварительное снятие напряжений перед механической обработкой.
Послеобработочное снятие остаточных напряжений позволяет улучшить конечное качество детали и её размерную стабильность.
Термообработка T651 (снятая с напряжений версия T6) часто предпочтительна для листовой и прецизионной механической обработки.
- Управление стружкой
Сплав 6082 в состоянии T6 склонен образовывать длинные, нитевидные стружки, которые могут затруднять процесс обработки.
Эвакуация стружки становится крайне важной; использование устройств для разрушения стружки и подбор оптимальных скоростей подачи помогают контролировать её образование.
Правильное применение смазочно‑охлаждающей жидкости предотвращает прилипание стружки к режущему инструменту.
По сравнению с 6061, сплав 6082 содержит больше кремния, что делает его немного твёрже, но более абразивным для инструментов; при этом управление стружкой несколько проще в случае 6061 благодаря его меньшей жёсткости.
- Вопросы после механической обработки
7.1 Качество поверхности и удаление заусенцев
Из‑за пластичности сплава часто образуются заусенцы, требующие последующей обработки или ручной отделки.
При слишком низких скоростях резания или недостаточном количестве смазочно‑охлаждающей жидкости возможно появление задиров на поверхности.
Следы от инструмента могут быть заметны, если величина шага между проходами превышает 10% диаметра инструмента.
По сравнению с некоторыми другими сплавами серии 6000, сплав 6082 лучше подходит для деталей, испытывающих высокие нагрузки, однако может быть менее предпочтителен, если основным приоритетом является более гладкая внешняя отделка.
7.2 Термическая обработка
Убедитесь, что процесс термообработки выполнен правильно, чтобы обеспечить требуемые механические свойства.
Термическая обработка в состоянии T6 включает растворный нагрев, закалку и искусственное старение.
После сварки термическая обработка может значительно повысить предел текучести и твердость сварных соединений.
7.3 Обработка поверхности
Сплав 6082 можно подвергать анодированию для повышения коррозионной стойкости и получения эстетически привлекательной поверхности.
Сплав 6082 является одним из лучших вариантов для жесткого анодирования.
Данный сплав обладает хорошей анодной реактивностью, что делает его подходящим для различных методов анодирования.
Следуя этим рекомендациям, мы можем эффективно обрабатывать автомобильные компоненты из алюминиевого сплава 6082, минимизируя износ инструментов, предотвращая деформацию и достигая необходимой размерной точности и качества поверхности.