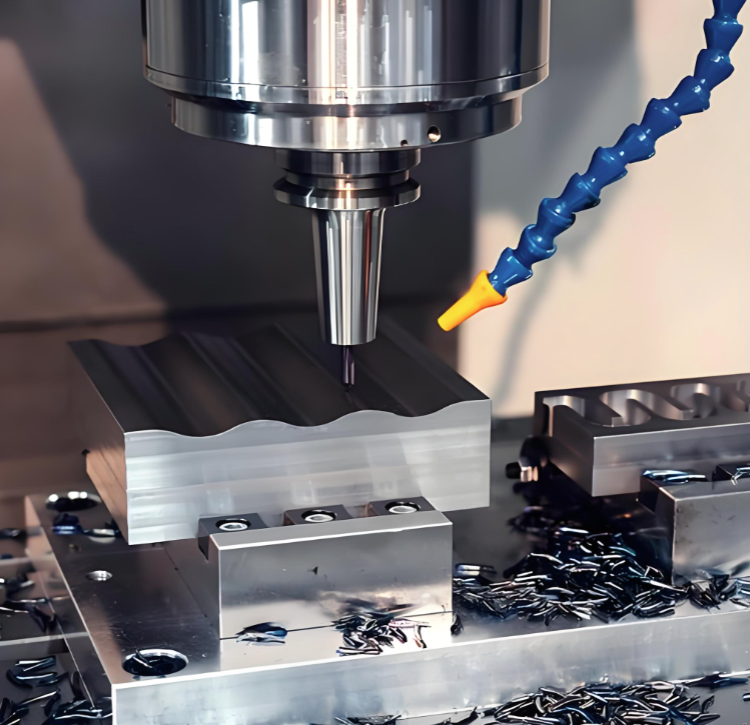
Aspetti chiave per la lavorazione di componenti automobilistici in lega di alluminio 6082
- Materiale
La lega di alluminio 6082 (EN AW-6082, nota anche come AA6082, HE30 o DIN 3.2315) è una lega Al-Mg-Si-Mn trattabile termicamente, ampiamente utilizzata nell’industria automobilistica per componenti strutturali sottoposti a elevate sollecitazioni. Offre un eccellente rapporto tra resistenza e peso, buona resistenza alla corrosione e favorevole lavorabilità. Le applicazioni automobilistiche più comuni includono bracci delle sospensioni, componenti del telaio, bracci di controllo, parti strutturali critiche per la sicurezza e boccole antivibrazione.
Il temperamento T6 (temprato per solubilizzazione e invecchiato artificialmente) è lo stato più diffuso per i componenti automobilistici, garantendo una resistenza a trazione fino a 310 MPa e un limite elastico intorno ai 260 MPa.
- Selezione degli utensili e parametri di taglio
2.1 Materiali e rivestimenti degli utensili
Per la lavorazione dell’alluminio 6082 si raccomandano utensili in carburo, grazie alla loro durata. È fondamentale utilizzare utensili da taglio affilati per ridurre l’indurimento da lavoro e migliorare la finitura superficiale.
I rivestimenti in TiN (nitruro di titanio) contribuiscono a ridurre l’accumulo di materiale sul bordo di taglio e ad aumentare la durata degli utensili. Il rivestimento in ZrN (nitruro di zirconio) offre un buon equilibrio tra prestazioni e costi.
Gli utensili rivestiti in diamante garantiscono la minore attrito, ma sono più costosi; risultano quindi ideali per produzioni ad alto volume.
Evitare i rivestimenti in AlCrN, poiché possono aumentare l’adesione con l’alluminio.
È possibile utilizzare utensili in carburo non rivestiti, purché venga impiegato un adeguato sistema di raffreddamento.
2.2 Velocità di rotazione del mandrino e avanzamenti
Le velocità di rotazione consigliate variano tra 8.000 e 15.000 giri/min, a seconda del diametro dell’utensile.
I valori di avanzamento si collocano tipicamente tra 1.500 e 3.000 mm/min, per bilanciare efficienza e qualità della finitura superficiale.
Per le operazioni di tornitura, sono stati studiati valori di velocità di taglio compresi tra 500 e 800 m/min, con avanzamenti di 0,1–0,15 mm/giro, per la lega 6082 T4.
Per la fresatura, si raccomandano velocità di taglio tra 36 e 40 m/min e avanzamenti di 0,14–0,18 mm/giro.
La profondità di taglio non dovrebbe superare 50% del diametro dell’utensile per evitare la deflessione.
2.3 Geometria dell’utensile
Le frese cilindriche in carburo con 3 o più flauti sono ideali per eseguire tagli puliti, grazie alla natura leggermente “gommosa” della lega.
Si raccomandano i rompichip, poiché l’alluminio 6082 nella condizione T6 tende a produrre trucioli lunghi e filamentosi; i rompichip aiutano a ottenere spirali compatte di truciolo.
Si consigliano tecniche di foratura a passo per migliorare la formazione dei trucioli durante le operazioni di perforazione.
- Raffreddamento e lubrificazione
3.1 Applicazione del refrigerante
È indispensabile utilizzare refrigerante a spruzzo o un getto d’aria per prevenire la saldatura dei trucioli (formazione di bordi accumulati) e prolungare la vita utile dell’utensile.
Il refrigerante contribuisce a ridurre la generazione di calore durante la lavorazione, fattore cruciale poiché un eccesso di calore può alterare le proprietà del materiale.
La lubrificazione a quantità minima (MQL) ha mostrato risultati promettenti nella lavorazione sostenibile dell’alluminio 6082.
3.2 Gestione del calore
Un eccesso di calore durante la lavorazione può causare:
Usura più rapida dell’utensile
Possibili alterazioni delle proprietà del materiale
Saldatura dei trucioli e scarsa finitura superficiale
L’uso di refrigeranti o lubrificanti adeguati è essenziale per gestire la generazione di calore.
- Sistemi di fissaggio e attrezzature
Una corretta fissazione è fondamentale per minimizzare vibrazioni e deflessioni durante la lavorazione.
Un adeguato sistema di serraggio previene le vibrazioni e garantisce tagli precisi.
Per sezioni sottili o geometrie complesse, il controllo delle vibrazioni è particolarmente critico per preservare la precisione dimensionale.
- Controllo delle tensioni residue e delle deformazioni
Le barre di alluminio 6082-T6 possono essere soggette a tensioni interne, che possono causare lievi deformazioni o variazioni dimensionali dopo la lavorazione.
Le tensioni residue generate dalle operazioni di lavorazione possono provocare la deformazione dei pezzi, soprattutto nelle sezioni a parete sottile.
Per i componenti ad alta precisione può essere necessario un rilascio preliminare delle tensioni prima della lavorazione.
Il rilascio delle tensioni post-lavorazione può migliorare la qualità finale del pezzo e la stabilità dimensionale.
La tempra T651 (versione con rilascio delle tensioni della tempra T6) è spesso preferita per lamiere e lavorazioni di precisione.
- Controllo dei trucioli
L’alluminio 6082 nella tempra T6 tende a produrre trucioli lunghi e filamentosi, che possono ostacolare le operazioni di lavorazione.
L’evacuazione dei trucioli diventa fondamentale; l’uso di spezzatrucioli e adeguati parametri di avanzamento aiuta a gestire la formazione dei trucioli.
Un’applicazione corretta del refrigerante previene la saldatura dei trucioli all’utensile da taglio.
Rispetto al 6061, il 6082 presenta un contenuto di silicio più elevato, rendendolo leggermente più duro ma anche più abrasivo per gli utensili; il controllo dei trucioli risulta relativamente più agevole con il 6061 grazie alla sua minore tenacia.
- Considerazioni post-lavorazione
7.1 Finitura superficiale e sbavatura
La formazione di bave è frequente a causa della duttilità della lega, richiedendo passate di sbavatura o finiture manuali.
Può verificarsi galling superficiale se le velocità di taglio sono troppo basse o se il refrigerante risulta insufficiente.
I segni di utensile possono essere visibili se le distanze di passo superano 10% del diametro dell’utensile.
Rispetto ad alcune altre leghe della serie 6000, la 6082 è più adatta per componenti soggetti a sollecitazioni elevate, ma potrebbe risultare meno idonea quando la priorità principale è ottenere una finitura estetica più liscia.
7.2 Trattamento termico
Assicurarsi che il processo di trattamento termico sia corretto per ottenere le proprietà meccaniche richieste.
Il processo di tempra T6 prevede un trattamento termico di solubilizzazione, la tempra e l’invecchiamento artificiale.
Il trattamento termico post-saldatura può aumentare significativamente la resistenza alla trazione e la durezza dei giunti saldati.
7.3 Trattamento superficiale
La 6082 può essere anodizzata per migliorare la resistenza alla corrosione e conferire una finitura superficiale esteticamente gradevole.
La 6082 è una delle scelte principali per l’anodizzazione a film duro.
La lega presenta una buona reattività anodica, rendendola adatta a vari processi di anodizzazione.
Seguendo queste linee guida, possiamo lavorare efficacemente i componenti automobilistici in lega di alluminio 6082, riducendo al minimo l’usura degli utensili, prevenendo deformazioni e raggiungendo la precisione dimensionale e la qualità superficiale richieste.