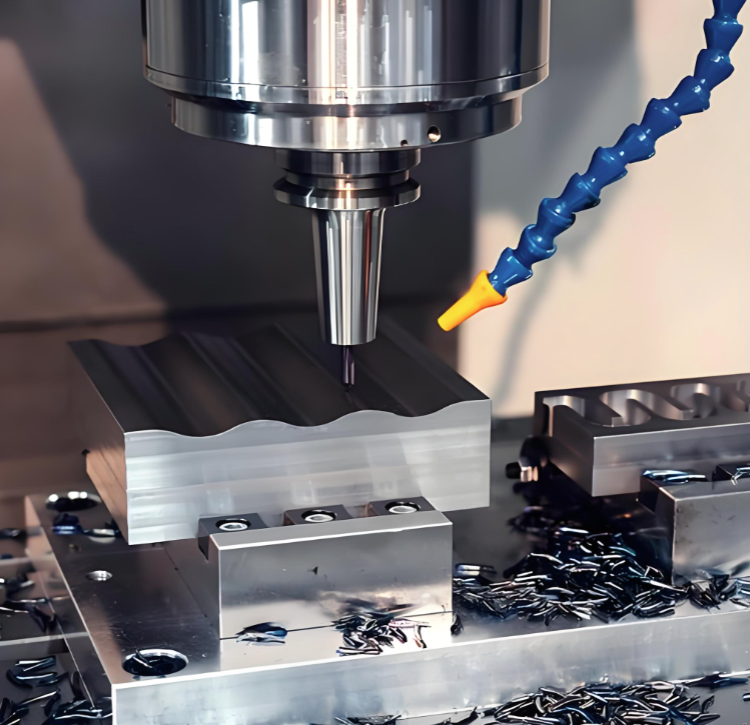
Consideraciones clave para el mecanizado de componentes automotrices de aleación de aluminio 6082
- Material
La aleación de aluminio 6082 (EN AW-6082, también designada como AA6082, HE30 o DIN 3.2315) es una aleación de Al-Mg-Si-Mn tratable térmicamente, ampliamente utilizada en la industria automotriz para componentes estructurales sometidos a altas tensiones. Ofrece una excelente combinación de alta relación resistencia-peso, buena resistencia a la corrosión y favorable maquinabilidad. Entre sus aplicaciones automotrices más comunes se encuentran brazos de suspensión, componentes del chasis, brazos de control, piezas estructurales críticas para la seguridad y bujes antivibración.
El estado T6 (tratado térmicamente por solución y envejecido artificialmente) es la condición más común para los componentes automotrices, proporcionando una resistencia a la tracción de hasta 310 MPa y una resistencia a la fluencia de alrededor de 260 MPa.
- Selección de herramientas y parámetros de corte
2.1 Materiales y recubrimientos de las herramientas
Se recomiendan herramientas de carburo para el mecanizado del aluminio 6082 debido a su durabilidad. Es fundamental utilizar herramientas de corte afiladas para reducir el endurecimiento por trabajo y mejorar el acabado superficial.
Los recubrimientos de TiN (nitruro de titanio) ayudan a reducir la formación de borde acumulado y prolongan la vida útil de las herramientas. El ZrN (nitruro de zirconio) ofrece un buen equilibrio entre rendimiento y costo.
Las herramientas recubiertas con diamante proporcionan la menor fricción, pero son más costosas; resultan ideales para la producción en grandes volúmenes.
Evite los recubrimientos de AlCrN, ya que pueden aumentar la adhesión con el aluminio.
Las herramientas de carburo sin recubrimiento pueden emplearse siempre que se utilice un refrigerante adecuado.
2.2 Velocidades de husillo y avances
Las velocidades de giro recomendadas oscilan entre 8.000 y 15.000 RPM, según el diámetro de la herramienta.
Las velocidades de avance suelen situarse entre 1.500 y 3.000 mm/min, para lograr un equilibrio entre eficiencia y calidad del acabado superficial.
Para operaciones de torneado, se han estudiado velocidades de corte de 500–800 m/min con avances de 0,1–0,15 mm/rev para la aleación 6082 T4.
Para el fresado, se recomiendan velocidades de corte de 36–40 m/min con avances de 0,14–0,18 mm/rev.
La profundidad de corte no debe superar 50% del diámetro de la herramienta para evitar la deflexión.
2.3 Geometría de la herramienta
Las fresas de extremo de carburo con 3 o más canales son ideales para realizar cortes limpios debido a la naturaleza algo “gomosa” de la aleación.
Se recomiendan rompevirutas, ya que el 6082 en estado T6 tiende a producir virutas largas y filamentosas; los rompevirutas ayudan a obtener bobinas compactas de viruta.
Se recomiendan técnicas de taladrado por avance parcial para mejorar la formación de las virutas durante las operaciones de perforación.
- Enfriamiento y lubricación
3.1 Aplicación del refrigerante
El refrigerante por inundación o el soplado de aire son esenciales para prevenir la soldadura de las virutas (borde acumulado) y prolongar la vida útil de la herramienta.
El refrigerante ayuda a reducir la generación de calor durante el mecanizado, lo cual es fundamental, pues un exceso de calor puede afectar las propiedades del material.
La lubricación en cantidad mínima (MQL) ha mostrado resultados prometedores para el mecanizado sostenible del Al6082.
3.2 Gestión del calor
El calor excesivo durante el mecanizado puede provocar:
Desgaste más rápido de la herramienta
Posible alteración de las propiedades del material
Soldadura de virutas y acabado superficial deficiente
Utilizar refrigerantes o lubricantes adecuados es esencial para controlar la generación de calor.
- Sujeción y fijación de piezas
Un correcto sistema de sujeción es fundamental para minimizar las vibraciones y la deflexión durante el mecanizado.
Una sujeción adecuada evita las vibraciones y garantiza cortes precisos.
Para secciones delgadas o geometrías complejas, el control de las vibraciones es especialmente crítico para mantener la precisión dimensional.
- Control de tensiones residuales y deformaciones
Las barras de aluminio 6082-T6 pueden sufrir tensiones internas, lo que puede provocar una ligera deformación o cambios dimensionales tras el mecanizado.
Las tensiones residuales generadas por las operaciones de mecanizado pueden causar deformación de las piezas, especialmente en secciones de paredes finas.
Puede ser necesario realizar un alivio de tensiones previo al mecanizado en piezas de alta precisión.
El alivio de tensiones posterior al procesamiento puede mejorar la calidad final de la pieza y su estabilidad dimensional.
El estado T651 (versión con alivio de tensiones del T6) suele ser preferido para trabajos de chapas y mecanizado de precisión.
- Control de virutas
El 6082 en estado T6 tiende a producir virutas largas y fibrosas que pueden interferir con las operaciones de mecanizado.
La evacuación de las virutas se vuelve crucial; el uso de rompevirutas y velocidades de avance adecuadas ayuda a gestionar la formación de virutas.
Una aplicación adecuada del refrigerante evita que las virutas se solden a la herramienta de corte.
En comparación con el 6061, el 6082 presenta un mayor contenido de silicio, lo que lo hace ligeramente más duro pero también más abrasivo para las herramientas; el control de las virutas resulta algo más sencillo con el 6061 debido a su menor elasticidad.
- Consideraciones posteriores al mecanizado
7.1 Acabado superficial y desbarbado
La formación de rebabas es frecuente debido a la ductilidad de la aleación, lo que requiere pasadas de desbarbado o acabados manuales.
Puede producirse galling superficial si las velocidades de corte son demasiado bajas o el refrigerante resulta insuficiente.
Las marcas de herramienta pueden ser visibles si las distancias de superposición superan 10% del diámetro de la herramienta.
En comparación con algunas otras aleaciones de la serie 6000, la 6082 es más adecuada para piezas sometidas a altas tensiones, pero puede resultar menos idónea cuando la prioridad principal es obtener un acabado estético más liso.
7.2 Tratamiento térmico
Asegúrese de que el proceso de tratamiento térmico sea el correcto para alcanzar las propiedades mecánicas requeridas.
El proceso de temple T6 incluye el tratamiento térmico de solución, el enfriamiento rápido y el envejecimiento artificial.
El tratamiento térmico posterior a la soldadura puede aumentar significativamente la resistencia a la tracción y la dureza de las uniones soldadas.
7.3 Tratamiento superficial
La 6082 puede anodizarse para mejorar la resistencia a la corrosión y proporcionar un acabado superficial estéticamente atractivo.
La 6082 es una de las mejores opciones para la anodización de capa dura.
Esta aleación presenta una buena reactividad anódica, lo que la hace adecuada para diversos procesos de anodización.
Siguiendo estas pautas, podemos mecanizar eficazmente componentes automotrices de aleación de aluminio 6082, minimizando el desgaste de las herramientas, evitando deformaciones y logrando la precisión dimensional y la calidad superficial requeridas.