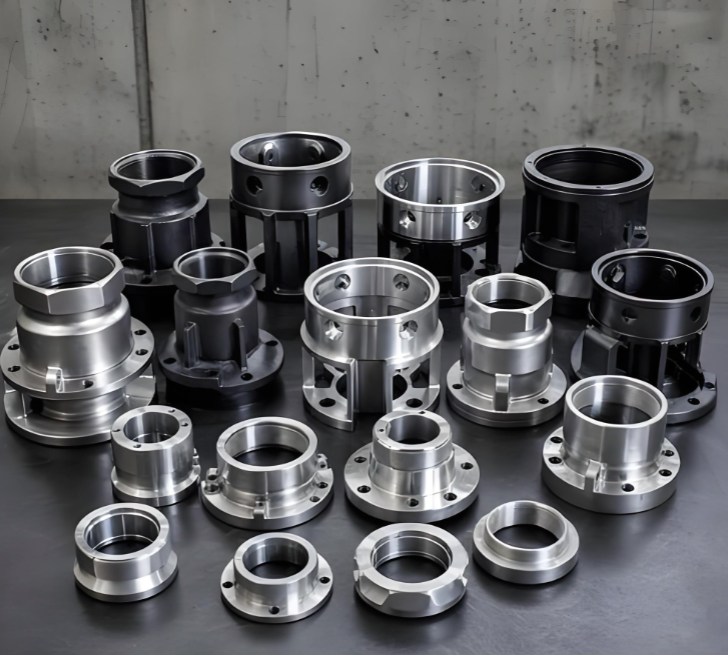
Las piezas fundidas de acero inoxidable se utilizan ampliamente en equipos industriales, procesamiento de alimentos, dispositivos médicos y manejo de productos químicos debido a su excelente resistencia a la corrosión, alta resistencia y durabilidad. Sin embargo, el mecanizado de estas piezas presenta desafíos particulares. El acero inoxidable es difícil de mecanizar: presenta baja conductividad térmica, alta viscosidad y una tendencia a endurecerse por trabajo. A continuación, se presentan las consideraciones clave que toda empresa debe abordar al mecanizar piezas fundidas de acero inoxidable.
- Preparación previa al mecanizado
Antes de iniciar cualquier operación de corte, las piezas fundidas deben someterse a un recocido para eliminar las tensiones residuales de fundición, evitando deformaciones o fisuras durante el posterior mecanizado. Es fundamental realizar inspecciones exhaustivas previas al mecanizado, incluyendo la verificación dimensional y la inspección superficial, para garantizar la precisión y la calidad antes de que las piezas ingresen a la fase de CNC.
- Selección y geometría de herramientas
La selección adecuada de herramientas es crucial. Se recomiendan herramientas de carburo afiladas, como los grados YG8, con un ángulo de ataque superior a 15 grados para reducir la resistencia al corte. Las herramientas recubiertas con TiAlN prolongan la vida útil y aseguran la estabilidad del proceso. El desgaste de las herramientas debe monitorearse cuidadosamente; revisar cada 50 piezas para evitar herramientas romas que puedan provocar fisuras.
- Optimización de parámetros de corte
Stainless steel’s high viscosity promotes built-up edge formation, affecting surface finish. Recommended parameters include a linear speed of 80–120 m/min and a feed rate of 0.05–0.1 mm/r, adjusted according to casting hardness. Using a low-speed, heavy-feed strategy helps reduce cutting heat accumulation. One case study showed that reducing feed rate from 0.15 mm/r to 0.08 mm/r cut crack rates by 70%.
- Mecanizado por etapas para reducir tensioness
El desbaste y el acabado deben realizarse por separado. Reserve un margen de 0,5–1 mm durante el desbaste y utilice una estrategia de múltiples pasadas con profundidades de corte pequeñas (0,1–0,3 mm) para el acabado. Este enfoque controla las deformaciones; en un ejemplo de pieza fundida de válvula, la distorsión se mantuvo dentro de 0,05 mm tras tres pasadas.
- Enfriamiento y lubricación
El enfriamiento eficaz es indispensable. Utilice refrigerante soluble en agua con aditivos de extrema presión para enfriar la zona de corte y reducir la fricción entre la herramienta y la pieza. Para orificios profundos o estructuras complejas, el enfriamiento interno a alta presión garantiza que el refrigerante llegue directamente al área de corte. Las piezas fundidas de gran tamaño pueden beneficiarse de un preenfriamiento a 20–25 °C antes del mecanizado.
- Sujeción y fijación
Emplee pinzas flexibles o hidráulicas para distribuir la presión y evitar deformaciones localizadas. Para piezas de paredes finas, añada soportes auxiliares, como ventosas de vacío, para mantener la estabilidad durante el corte.
- Alivio de tensiones post-mecanizado
El recocido de alivio de tensiones realizado inmediatamente después del mecanizado (calentando a 300–400 °C y manteniendo durante 2 horas) ayuda a prevenir deformaciones tardías. El tratamiento de envejecimiento por vibración constituye una alternativa de menor costo.
- Inspección y control de calidad
La inspección posterior al mecanizado mediante CMM o perfiladores ópticos garantiza que las tolerancias se mantengan dentro de los rangos permitidos. Para aplicaciones de alta exigencia, como componentes médicos o aeroespaciales, también se requieren ensayos no destructivos, como la inspección por rayos X, para detectar y eliminar defectos internos.
El mecanizado de piezas fundidas de acero inoxidable exige una atención cuidadosa a la herramienta, los parámetros de corte, la refrigeración y la gestión de tensiones. Al implementar un mecanizado por etapas, seleccionar herramientas adecuadas y mantener controles de proceso rigurosos, las empresas pueden reducir significativamente las tasas de desperdicio, mejorar la precisión dimensional y entregar componentes de alta calidad que cumplan con las especificaciones más exigentes.