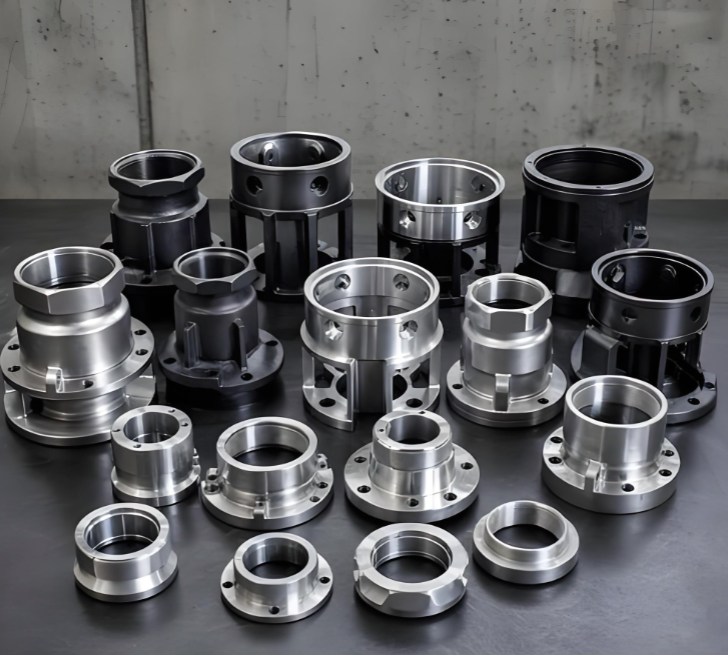
Edelstahlgussteile werden aufgrund ihrer hervorragenden Korrosionsbeständigkeit, hohen Festigkeit und Langlebigkeit in zahlreichen Bereichen eingesetzt, darunter Industrieanlagen, Lebensmittelverarbeitung, Medizintechnik und Chemieanlagen. Die Bearbeitung dieser Gussteile stellt jedoch besondere Herausforderungen dar. Edelstahl ist schwer zu spanen – er weist eine geringe Wärmeleitfähigkeit, hohe Viskosität sowie eine starke Neigung zur Kaltverfestigung auf. Im Folgenden finden Sie die wichtigsten Aspekte, die jede Werkstatt bei der Bearbeitung von Edelstahlgussteilen berücksichtigen muss.
- Vorbereitung vor der Bearbeitung
Vor Beginn jeglicher Zerspanung sollten die Gussteile einer Glühbehandlung unterzogen werden, um verbleibende Gussspannungen zu beseitigen und Verformungen oder Risse während der nachfolgenden Bearbeitung zu vermeiden. Gründliche Vorprüfungen vor dem Spanen – einschließlich Maßkontrollen und Oberflächeninspektionen – sind unerlässlich, um Genauigkeit und Qualität sicherzustellen, bevor die Teile in die CNC-Bearbeitung übergehen.
- Werkzeugauswahl und Geometrie
Die Wahl des richtigen Werkzeugs ist entscheidend. Empfohlen werden scharfe Hartmetallwerkzeuge – etwa der Güteklasse YG8 – mit einem Spanwinkel von mehr als 15 Grad, um den Schnittwiderstand zu verringern. Beschichtete Werkzeuge mit TiAlN‑Beschichtungen erhöhen die Standzeit und gewährleisten eine stabile Bearbeitung. Der Werkzeugverschleiß ist streng zu überwachen; prüfen Sie alle 50 bearbeiteten Teile, um stumpfe Werkzeuge zu vermeiden, die Rissbildung verursachen können.
- Optimierung der Schnittparameter
Stainless steel’s high viscosity promotes built-up edge formation, affecting surface finish. Recommended parameters include a linear speed of 80–120 m/min and a feed rate of 0.05–0.1 mm/r, adjusted according to casting hardness. Using a low-speed, heavy-feed strategy helps reduce cutting heat accumulation. One case study showed that reducing feed rate from 0.15 mm/r to 0.08 mm/r cut crack rates by 70%.
- Stufenweises Zerspanen zur Spannungsreduzierungs
Rohbearbeitung und Endbearbeitung sollten getrennt durchgeführt werden. Beim Rohschlichten sollte ein Abstand von 0,5–1 mm belassen werden, während für die Endbearbeitung eine Mehrfachdurchlaufstrategie mit geringen Schnitttiefen (0,1–0,3 mm) empfohlen wird. Dieses Vorgehen kontrolliert Verformungen – in einem Beispiel mit einem Ventilgussteil blieb die Verzerrung über drei Durchläufe innerhalb von 0,05 mm.
- Kühlung und Schmierung
Eine effektive Kühlung ist unverzichtbar. Verwenden Sie wasserlösliches Kühlschmiermittel mit extrem druckstabilen Zusätzen, um die Schnittzone zu kühlen und die Reibung zwischen Werkzeug und Werkstück zu verringern. Bei tiefen Bohrungen oder komplexen Strukturen sorgt eine Hochdruck-Innenkühlung dafür, dass das Kühlmittel direkt in den Schnittbereich gelangt. Große Gussteile profitieren möglicherweise von einer Vorabkühlung auf 20–25 °C vor dem Spanen.
- Spannen und Spannvorrichtungen
Verwenden Sie flexible oder hydraulische Spannvorrichtungen, um den Druck gleichmäßig zu verteilen und lokale Verformungen zu vermeiden. Bei dünnwandigen Teilen sollten zusätzliche Stützvorrichtungen – etwa Vakuumsaugnäpfe – eingesetzt werden, um die Stabilität während des Spanens zu gewährleisten.
- Spannungsentlastung nach dem Zerspanen
Eine Spannungsarmglühung unmittelbar nach der Bearbeitung (Erwärmung auf 300–400 °C und Halten für 2 Stunden) hilft, verzögerte Verformungen zu verhindern. Eine kostengünstigere Alternative bietet die Vibrationsalterung.
- Inspektion und Qualitätskontrolle
Die Nachbearbeitungsprüfung mittels Koordinatenmessmaschine (CMM) oder optischen Profilometern stellt sicher, dass die Toleranzen innerhalb der zulässigen Bereiche liegen. Für anspruchsvolle Anwendungen wie medizinische oder luftfahrttechnische Komponenten sind zudem zerstörungsfreie Prüfverfahren wie die Röntgenprüfung erforderlich, um innere Defekte auszuschließen.
Das Zerspanen von Edelstahlgussteilen erfordert sorgfältige Beachtung von Werkzeugen, Schnittparametern, Kühlung und Spannungsmanagement. Durch die Umsetzung einer gestuften Zerspanung, die Auswahl geeigneter Werkzeuge sowie eine strenge Prozesskontrolle können Betriebe die Ausschussraten deutlich senken, die Maßhaltigkeit verbessern und hochwertige Komponenten liefern, die selbst den anspruchsvollsten Spezifikationen entsprechen.