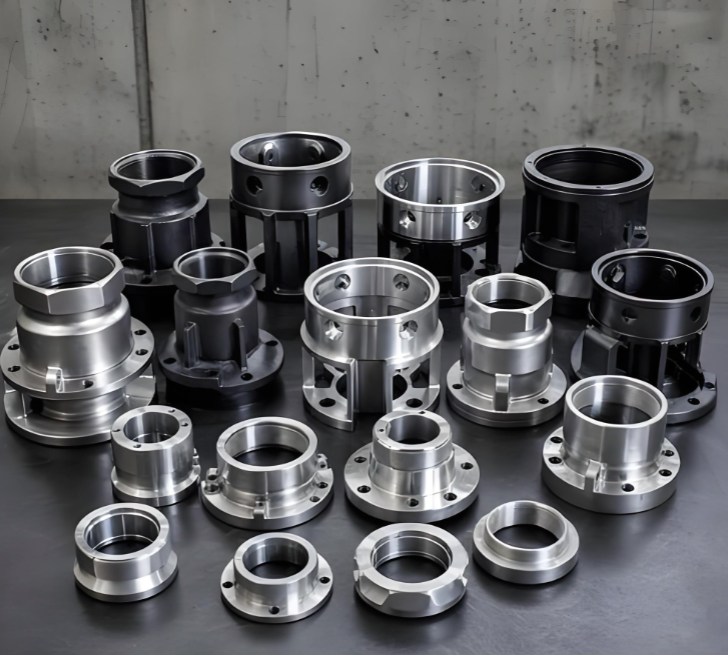
Roestvrijstalen gietstukken worden veel gebruikt in industriële apparatuur, voedselverwerking, medische apparaten en chemische verwerking vanwege hun uitstekende corrosiebestendigheid, hoge sterkte en duurzaamheid. Het bewerken van deze gietstukken brengt echter unieke uitdagingen met zich mee. Roestvrij staal is moeilijk te bewerken – het heeft een slechte warmtegeleidingscoëfficiënt, een hoge viscositeit en neigt tot werkharden. Hier zijn de belangrijkste overwegingen die elke werkplaats moet aanpakken bij het bewerken van roestvrijstalen gietstukken.
- Voorbewerking
Voordat er met snijden wordt begonnen, dienen gietstukken te worden gegloeid om restspanningen uit het gietproces te verwijderen, zodat vervorming of scheurvorming tijdens de daaropvolgende bewerking wordt voorkomen. Grondige controles voorafgaand aan het bewerken – waaronder maatautorisatie en oppervlakte-inspectie – zijn essentieel om nauwkeurigheid en kwaliteit te waarborgen voordat de onderdelen naar de CNC-fase gaan.
- Gereedschapsselectie en geometrie
De keuze van het juiste gereedschap is cruciaal. Scherpe hardmetalen gereedschappen – zoals YG8-klassen – worden aanbevolen, met een schuine hoek groter dan 15 graden om de snijweerstand te verminderen. Gecoate gereedschappen met TiAlN-coatings verlengen de levensduur van het gereedschap en garanderen stabiele bewerkingsprocessen. Slijtage van het gereedschap dient nauwlettend gevolgd te worden; controleer elke 50 stukken om te voorkomen dat stompe gereedschappen scheurvorming veroorzaken.
- Optimalisatie van snijparameters
De hoge viscositeit van roestvrij staal bevordert de vorming van een opbouwrand, wat de oppervlakteafwerking beïnvloedt. Aanbevolen parameters omvatten een lineaire snelheid van 80–120 m/min en een voedingssnelheid van 0,05–0,1 mm/toer, aangepast aan de hardheid van het gietstuk. Een strategie met lage snelheid en zware voeding helpt de accumulatie van snijwarmte te verminderen. Een casestudy toonde aan dat het verlagen van de voedingssnelheid van 0,15 mm/toer naar 0,08 mm/toer de kans op scheurvorming met 70% verminderde.
- Gestage bewerking om spanningen te verminderens
Ruwen en afwerken dienen gescheiden uitgevoerd te worden. Reserveer tijdens het ruwen een marge van 0,5–1 mm en gebruik bij het afwerken een meerfasenstrategie met kleine snijdieptes (0,1–0,3 mm). Deze aanpak beheerst vervorming – in één voorbeeld van een klep-gietstuk bleef de vervorming binnen 0,05 mm over drie bewerkingsfasen.
- Koeling en smering
Effectieve koeling is onontkoombaar. Gebruik wateroplosbare koelvloeistof met extreme drukadditieven om de snijzone te koelen en wrijving tussen gereedschap en werkstuk te verminderen. Voor diepe gaten of complexe structuren zorgt interne hogedrukkoeling ervoor dat de koelvloeistof rechtstreeks het snijgebied bereikt. Grote gietstukken kunnen profiteren van voorafgaande koeling tot 20–25 °C voordat ze bewerkt worden.
- Klemmen en bevestiging
Gebruik flexibele of hydraulische klemmen om de druk gelijkmatig te verdelen en lokale vervorming te voorkomen. Voor dunwandige onderdelen kunt u extra steun toevoegen – zoals vacuümzuignappen – om stabiliteit tijdens het snijden te behouden.
- Spanningsontlasting na bewerking
Spanningsarme gloeien direct na het bewerken (verhitten tot 300–400 °C en 2 uur houden) helpt vertraagde vervorming te voorkomen. Trillingsveroudering biedt een goedkopere alternatieve methode.
- Inspectie en kwaliteitscontrole
Inspectie na bewerking met CMM of optische profielmeters garandeert dat toleranties binnen de toegestane marges blijven. Voor toepassingen met hoge eisen, zoals medische of lucht- en ruimtevaartonderdelen, zijn ook niet-destructieve testen, zoals röntgeninspectie, vereist om interne defecten uit te sluiten.
Het bewerken van roestvrijstalen gietstukken vereist zorgvuldige aandacht voor gereedschap, snijparameters, koeling en spanningsbeheersing. Door gefaseerde bewerkingen toe te passen, geschikte gereedschappen te selecteren en strikte procescontroles te handhaven, kunnen werkplaatsen de afvalpercentages aanzienlijk verlagen, de dimensionale nauwkeurigheid verbeteren en hoogwaardige componenten leveren die voldoen aan de meest veeleisende specificaties.