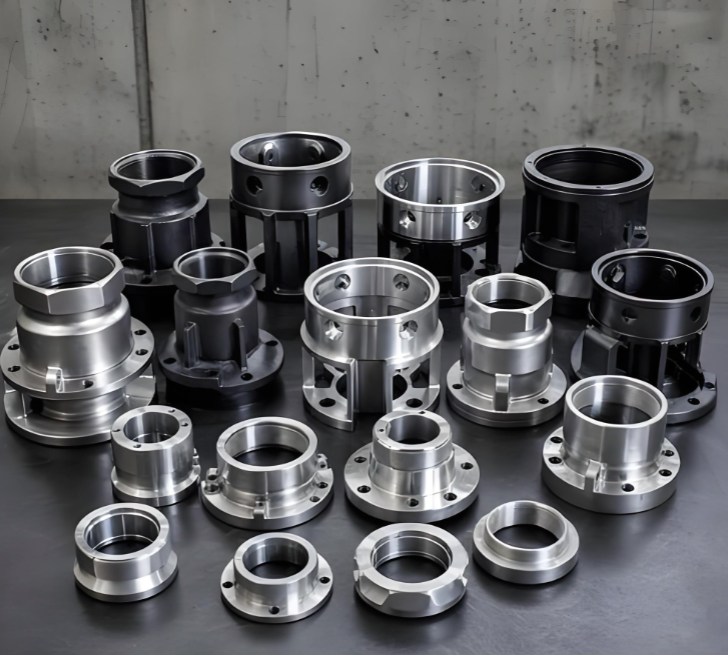
Les pièces moulées en acier inoxydable sont largement utilisées dans les équipements industriels, la transformation alimentaire, les dispositifs médicaux et la manipulation des produits chimiques, grâce à leur excellente résistance à la corrosion, à leur haute résistance mécanique et à leur durabilité. Cependant, l’usinage de ces pièces présente des défis spécifiques. L’acier inoxydable est difficile à usiner : il possède une faible conductivité thermique, une viscosité élevée et tend à s’écrouler sous l’effort. Voici les principaux points à prendre en compte pour toute entreprise lors de l’usinage de pièces moulées en acier inoxydable.
- Préparation avant usinage
Avant tout début d’usinage, les pièces moulées doivent subir un recuit afin d’éliminer les contraintes résiduelles dues au moulage, évitant ainsi toute déformation ou fissuration lors des opérations ultérieures. Des contrôles préalables rigoureux — vérification des dimensions et inspection de la surface — sont indispensables pour garantir la précision et la qualité avant l’introduction des pièces dans la phase d’usinage CNC.
- Sélection et géométrie des outils
Le choix des outils appropriés est crucial. Il est recommandé d’utiliser des outils en carbure bien affûtés — par exemple des grades YG8 — avec un angle de dépouille supérieur à 15 degrés afin de réduire la résistance à l’usinage. Les outils revêtus d’un revêtement TiAlN prolongent la durée de vie des outils et assurent la stabilité du processus. L’usure des outils doit être surveillée de près ; effectuez un contrôle tous les 50 pièces pour éviter l’utilisation d’outils émoussés susceptibles de provoquer des fissures.
- Optimisation des paramètres d’usinage
Stainless steel’s high viscosity promotes built-up edge formation, affecting surface finish. Recommended parameters include a linear speed of 80–120 m/min and a feed rate of 0.05–0.1 mm/r, adjusted according to casting hardness. Using a low-speed, heavy-feed strategy helps reduce cutting heat accumulation. One case study showed that reducing feed rate from 0.15 mm/r to 0.08 mm/r cut crack rates by 70%.
- Usinage par étapes pour réduire les contraintess
L’opérations d’ébauche et de finition doivent être réalisées séparément. Laissez une marge de 0,5 à 1 mm lors de l’ébauche et adoptez une stratégie multi-passes avec de faibles profondeurs de coupe (0,1 à 0,3 mm) pour la finition. Cette approche permet de maîtriser les déformations — dans un exemple de pièce moulée destinée à une valve, la déformation a été limitée à moins de 0,05 mm sur trois passes.
- Refroidissement et lubrification
Un refroidissement efficace est indispensable. Utilisez un liquide de refroidissement soluble dans l’eau, contenant des additifs à très haute pression, afin de refroidir la zone de coupe et de réduire le frottement entre l’outil et la pièce. Pour les trous profonds ou les structures complexes, un refroidissement interne à haute pression garantit que le liquide atteint directement la zone d’usinage. Les pièces de grande taille peuvent bénéficier d’un pré-refroidissement à 20–25 °C avant l’usinage.
- Serrage et fixation
Employez des pinces flexibles ou hydrauliques pour répartir la pression et éviter les déformations localisées. Pour les pièces à parois minces, ajoutez un support auxiliaire — comme des ventouses à vide — afin de maintenir la stabilité pendant l’usinage.
- Relâchement des contraintes après usinage
Un recuit de détente des contraintes réalisé immédiatement après l’usinage (chauffage à 300–400 °C et maintien pendant 2 heures) aide à prévenir les déformations différées. Le traitement par vieillissement vibratoire constitue une alternative moins coûteuse.
- Contrôle et inspection qualité
L’inspection après usinage réalisée à l’aide d’une machine à mesurer tridimensionnelle (CMM) ou de profils optiques permet de s’assurer que les tolérances restent dans les plages admissibles. Pour les applications exigeantes, comme les pièces médicales ou aéronautiques, des essais non destructifs, tels que l’inspection par rayons X, sont également requis afin d’éliminer les défauts internes.
L’usinage des pièces moulées en acier inoxydable exige une attention particulière concernant l’outillage, les paramètres de coupe, le refroidissement et la gestion des contraintes. En mettant en œuvre un usinage par étapes, en choisissant des outils adaptés et en maintenant des contrôles de processus rigoureux, les ateliers peuvent réduire considérablement les taux de rebut, améliorer la précision dimensionnelle et livrer des composants de haute qualité répondant aux spécifications les plus strictes.