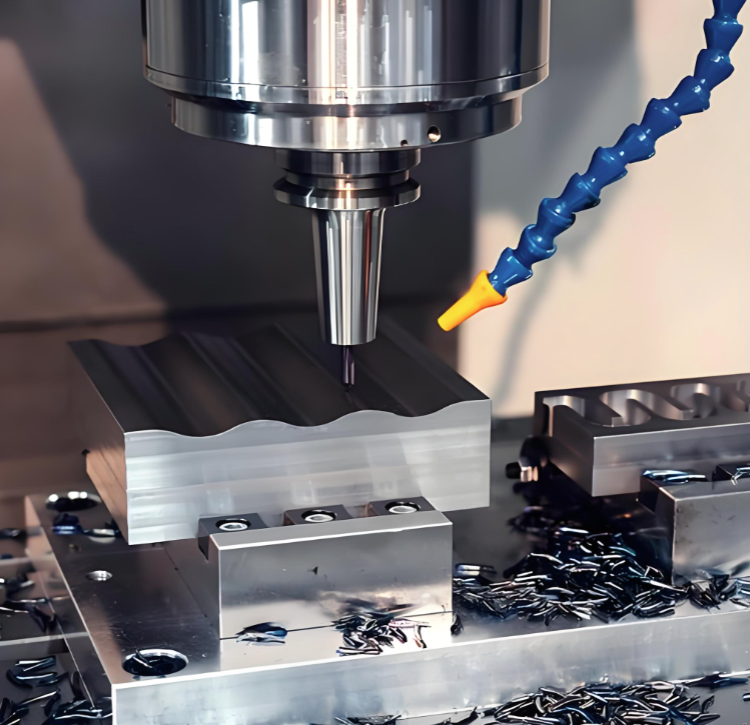
Principales considérations pour l’usinage des composants automobiles en alliage d’aluminium 6082
- Matériau
L’alliage d’aluminium 6082 (EN AW-6082, également désigné AA6082, HE30 ou DIN 3.2315) est un alliage Al-Mg-Si-Mn traitable thermiquement, largement utilisé dans l’industrie automobile pour des pièces structurelles soumises à de fortes contraintes. Il offre une excellente combinaison d’un rapport résistance/poids élevé, d’une bonne résistance à la corrosion et d’une usinabilité favorable. Les applications automobiles courantes incluent les bras de suspension, les composants du châssis, les bras de commande, les pièces structurelles critiques pour la sécurité ainsi que les douilles antivibrations.
Le tempérage T6 (traitement thermique de solution suivi d’un vieillissement artificiel) constitue l’état le plus courant pour les pièces automobiles, offrant une résistance à la traction pouvant atteindre 310 MPa et une limite d’élasticité d’environ 260 MPa.
- Sélection des outils et paramètres d’usinage
2.1 Matériaux et revêtements des outils
Les outils en carbure sont recommandés pour l’usinage de l’aluminium 6082 en raison de leur durabilité. Des outils de coupe bien affûtés sont indispensables afin de réduire le durcissement par travail et d’améliorer la qualité de la surface.
Les revêtements TiN (niture de titane) aident à diminuer l’accumulation de copeaux sur le tranchant et prolongent la durée de vie des outils. Le ZrN (niture de zirconium) offre un bon compromis entre performance et coût.
Les outils revêtus de diamant présentent le frottement le plus faible mais sont plus coûteux ; ils conviennent surtout aux productions de grande série.
Évitez les revêtements AlCrN, car ils peuvent augmenter l’adhérence avec l’aluminium.
Des outils en carbure non revêtus peuvent être utilisés, à condition d’appliquer correctement un liquide de refroidissement.
2.2 Vitesse de rotation et avances
Les vitesses de rotation recommandées se situent entre 8 000 et 15 000 tr/min, selon le diamètre de l’outil.
Les avances typiques varient entre 1 500 et 3 000 mm/min, afin d’équilibrer efficacité et qualité de surface.
Pour les opérations de tournage, des vitesses de coupe comprises entre 500 et 800 m/min, associées à des avances de 0,1 à 0,15 mm/tour, ont été étudiées pour l’alliage 6082 T4.
Pour le fraisage, il est recommandé d’utiliser des vitesses de coupe comprises entre 36 et 40 m/min, avec des avances de 0,14 à 0,18 mm/tour.
La profondeur de passe ne doit pas dépasser 50 % du diamètre de l’outil, afin d’éviter toute déformation.
2.3 Géométrie de l’outil
Les fraises à bout carbure à 3 cannelures ou plus sont idéales pour des coupes nettes en raison du caractère quelque peu “ collant ” de l’alliage.
Il est recommandé d’utiliser des brise-copeaux, car l’alliage 6082 dans l’état T6 a tendance à produire des copeaux longs et filamenteux ; les brise-copeaux permettent d’obtenir des boulettes compactes de copeaux.
Les techniques de perçage par avances successives sont conseillées pour améliorer la formation des copeaux lors des opérations de perçage.
- Refroidissement et lubrification
3.1 Application du liquide de refroidissement
Un refroidissement par bain liquide ou un soufflage d’air est indispensable pour éviter la soudure des copeaux (formation d’une arête accumulée) et prolonger la durée de vie de l’outil.
Le fluide de refroidissement contribue à réduire la génération de chaleur pendant l’usinage, ce qui est essentiel, car une chaleur excessive peut altérer les propriétés du matériau.
La lubrification par quantité minimale (MQL) a montré des résultats prometteurs pour un usinage durable de l’alliage Al6082.
3.2 Gestion de la chaleur
Une chaleur excessive lors de l’usinage peut entraîner :
Usure plus rapide de l’outil
Une éventuelle modification des propriétés du matériau
Soudure des copeaux et mauvaise finition de surface
L’utilisation de fluides de refroidissement ou de lubrifiants adaptés est essentielle pour maîtriser la production de chaleur.
- Fixation et serrage des pièces
Un montage adéquat est indispensable pour minimiser les vibrations et les déformations pendant l’usinage.
Un serrage suffisant empêche les vibrations et garantit des coupes précises.
Pour les pièces de faible épaisseur ou aux géométries complexes, la maîtrise des vibrations est particulièrement cruciale afin de préserver la précision dimensionnelle.
- Contrôle des contraintes résiduelles et des déformations
Les barres d’aluminium 6082-T6 peuvent être sujettes à des contraintes internes, ce qui peut entraîner une légère déformation ou des variations dimensionnelles après l’usinage.
Les contraintes résiduelles engendrées par les opérations d’usinage peuvent provoquer la déformation des pièces, particulièrement dans les sections à parois minces.
Un traitement de détente des contraintes avant l’usinage peut s’avérer nécessaire pour les pièces nécessitant une grande précision.
Le recuit de détente post‑traitement peut améliorer la qualité finale de la pièce et sa stabilité dimensionnelle.
Le tempérament T651 (version décontrainte du T6) est souvent privilégié pour les tôles et les travaux d’usinage de précision.
- Contrôle des copeaux
L’aluminium 6082 au tempérament T6 a tendance à produire des copeaux longs et filamenteux, susceptibles d’interférer avec les opérations d’usinage.
L’évacuation des copeaux devient cruciale ; l’utilisation de brise‑copeaux et de vitesses d’avance adaptées aide à maîtriser la formation des copeaux.
Une application adéquate du liquide de refroidissement empêche le soudage des copeaux à l’outil de coupe.
Par rapport à l’aluminium 6061, l’aluminium 6082 présente une teneur en silicium plus élevée, ce qui le rend légèrement plus dur mais également plus abrasif pour les outils ; le contrôle des copeaux est toutefois un peu plus facile avec l’aluminium 6061, en raison de sa moindre tendance à coller.
- Considérations post-usinage
7.1 Finition de surface et ébavurage
La formation de bavures est fréquente en raison de la ductilité de cet alliage, nécessitant des passes de debouture ou une finition manuelle.
Un phénomène de galling de surface peut survenir si les vitesses de coupe sont trop basses ou si le liquide de refroidissement est insuffisant.
Des marques d’outil peuvent être visibles si les distances de pas dépassent 10% du diamètre de l’outil.
Par rapport à certaines autres alliages de la série 6000, l’alliage 6082 est mieux adapté aux pièces soumises à des contraintes élevées, mais peut être moins approprié lorsque l’objectif principal est d’obtenir une finition esthétique plus lisse.
7.2 Traitement thermique
Veillez à ce que le procédé de traitement thermique soit correct afin d’obtenir les propriétés mécaniques requises.
Le traitement thermique T6 comprend un recuit de solution, une trempe et un vieillissement artificiel.
Un traitement thermique post-soudure peut considérablement augmenter la résistance à la traction et la dureté des joints soudés.
7.3 Traitement de surface
L’alliage 6082 peut être anodisé pour renforcer sa résistance à la corrosion et obtenir une finition de surface esthétiquement agréable.
L’alliage 6082 figure parmi les premiers choix pour l’anodisation à couche dure.
Cet alliage présente une bonne réactivité anodique, ce qui le rend adapté à divers procédés d’anodisation.
En suivant ces recommandations, il est possible d’usiner efficacement des composants automobiles en alliage d’aluminium 6082 tout en minimisant l’usure des outils, en évitant les déformations et en atteignant la précision dimensionnelle ainsi que la qualité de surface requises.