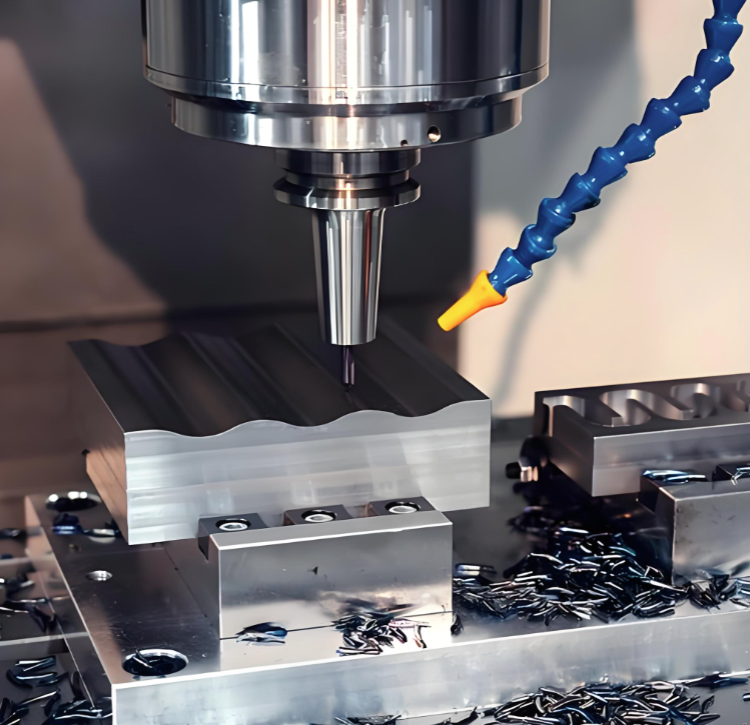
6082アルミニウム合金自動車部品の機械加工における重要な考慮事項
- 材料
6082アルミニウム合金(EN AW-6082、AA6082、HE30、またはDIN 3.2315とも表記される)は、熱処理可能なAl-Mg-Si-Mn系合金であり、自動車産業において高応力がかかる構造部品に広く使用されています。高い強度対重量比、優れた耐食性、そして良好な切削加工性を兼ね備えています。一般的な自動車用途としては、サスペンションアーム、シャーシ部品、コントロールアーム、安全性が重要な構造部品、および防振ブッシュなどが挙げられます。.
T6状態(固溶化処理後、人工時効処理を行った状態)は、自動車部品において最も一般的な仕様で、引張強度は最大310MPa、降伏強度は約260MPaを示します。.
- 工具選定と切削条件
2.1 工具材料とコーティング
6082アルミニウムの切削加工には、耐久性に優れるカーバイド工具が推奨されます。加工硬化を抑制し、表面仕上げを向上させるためには、鋭利な刃先を持つ工具が不可欠です。.
TiN(窒化チタン)コーティングは、積層の発生を抑え、工具寿命の延長に寄与します。一方、ZrN(窒化ジルコニウム)は、性能とコストのバランスが良好です。.
ダイヤモンドコーティング工具は摩擦抵抗が最も低いものの、コストが高く、大量生産に最適です。.
AlCrNコーティングはアルミニウムとの密着性を高める可能性があるため、使用は避けてください。.
適切なクーラントの使用により、無コーティングのカーバイド工具も使用可能です。.
2.2 主軸回転数と送り速度
推奨される主軸回転数は、工具径に応じて8,000~15,000RPMの範囲です。.
送り速度は通常、効率と表面仕上げのバランスを考慮して1,500~3,000mm/min程度に設定されます。.
旋削加工では、6082 T4合金に対して、切削速度500~800m/min、送り速度0.1~0.15mm/revの条件が検討されています。.
フライス加工では、切削速度36~40m/min、送り速度0.14~0.18mm/revの条件が推奨されます。.
切込み深さは、たわみを防ぐため、工具径の50%を超えないようにしてください。.
2.3 工具の幾何形状
3本以上の溝を持つカーバイドエンドミルは、合金のやや「粘り気のある」性質により、きれいな切断に最適です。.
チップブレーカーの使用が推奨されます。これは、T6状態の6082材は長く細いチップを生じやすい傾向があるためで、チップブレーカーによって短く巻きやすい切り屑が得られます。.
穴あけ作業中の切り屑の形成を改善するためには、ピックドリリング手法が推奨されます。.
- 冷却と潤滑
3.1 冷却液の適用
切り屑の溶着(ビルドアップエッジ)を防ぎ、工具寿命を延ばすためには、フロッドクーラントまたはエアブラストが不可欠です。.
クーラントは切削時の発熱を低減するのに役立ち、過剰な熱が材料特性に影響を与える可能性があるため、特に重要です。.
最小量潤滑(MQL)は、Al6082の持続可能な切削加工において有望な結果を示しています。.
3.2 熱管理
切削時の過剰な熱は以下のような問題を引き起こす可能性があります:
工具の摩耗が早くなる
材料特性の変化の可能性
チップ溶着と不良な表面仕上げ
発熱を管理するためには、適切なクーラントや潤滑剤の使用が不可欠です。.
- ワークホルディングと治具
切削中の振動やたわみを最小限に抑えるためには、適切な治具の使用が不可欠です。.
十分なワークホルディングにより振動を防止し、正確な切断を確保できます。.
薄肉部品や複雑な形状の場合、寸法精度を保つために振動制御が特に重要です。.
- 残留応力と変形の管理
6082-T6アルミニウム棒材は内部応力が生じる可能性があり、これにより加工後にわずかな歪みや寸法変化が発生することがあります。.
加工工程で生じる残留応力は部品の歪みを引き起こす原因となり、特に薄肉部ではその影響が顕著です。.
高精度な部品の場合は、加工前の応力除去が必要となる場合があります。.
加工後の応力緩和処理を行うことで、最終的な部品品質と寸法安定性を向上させることができます。.
T651調質(T6の応力緩和版)は、板状部品や精密加工にしばしば好まれます。.
- 切りくずの制御
T6調質の6082は、長く細いチップを生成しやすく、これが加工作業の妨げになることがあります。.
チップ排出は極めて重要であり、チップブレーカーの使用や適切な送り速度の設定により、チップの形成を適切に管理できます。.
適切なクーラントの使用により、チップが切削工具に溶着するのを防ぐことができます。.
6061と比較すると、6082はシリコン含有量が高く、やや硬いものの工具に対する摩耗性はより大きいです。一方、6061は粘り気が少ないため、チップコントロールがやや容易です。.
- 加工後の考慮事項
7.1 表面仕上げとバリ取り
合金の延性によりバリの発生が頻繁に見られ、バリ取り工程や手作業による仕上げが必要となります。.
切削速度が低すぎたり、クーラントが不十分だったりすると、表面のガリング現象が発生する可能性があります。.
ステップオーバー距離が工具径の10%を超えると、工具痕が目立つことがあります。.
他の一部の6000系合金と比較すると、6082は高い応力がかかる部品に適していますが、より滑らかな外観仕上げを優先する場合には、やや不向きとなる場合があります。.
7.2 熱処理
要求される機械的特性を達成するために、熱処理工程が適切であることを確認してください。.
T6調質処理は、固溶化熱処理、急冷、および人工時効から構成されます。.
溶接後の熱処理により、溶接部の引張強度および硬度を大幅に向上させることができます。.
7.3 表面処理
6082は、耐食性を高め、見た目の美しい表面仕上げを得るために陽極酸化処理を行うことができます。.
6082は、ハードコート陽極酸化処理における最有力選択肢の一つです。.
この合金は優れた陽極反応性を有しており、各種陽極酸化処理に適しています。.
これらのガイドラインに従うことで、工具の摩耗を最小限に抑え、歪みを防止し、要求される寸法精度と表面品質を実現しながら、6082アルミニウム合金製自動車部品を効果的に機械加工することが可能です。.