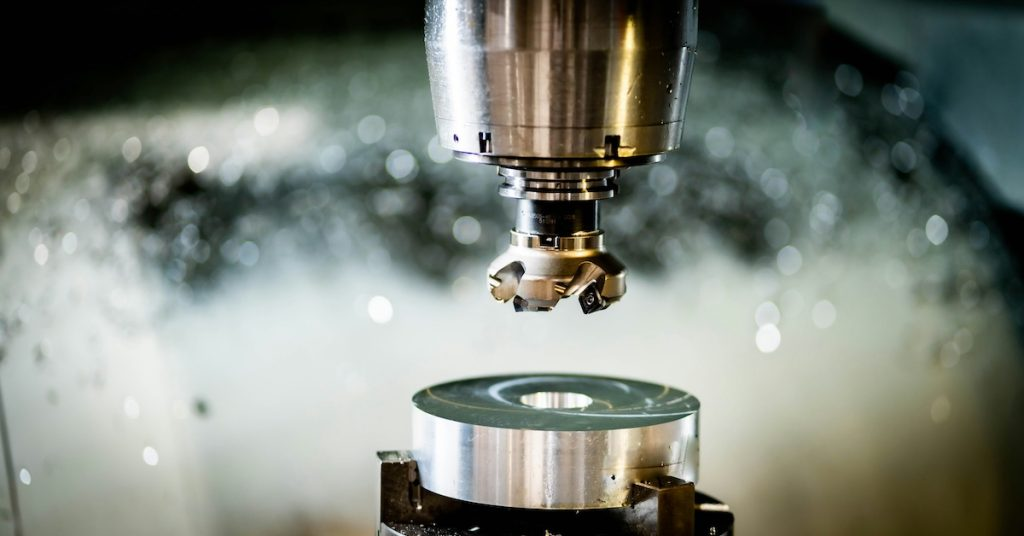
製造業のバリューチェーンにおいて、機械加工プロセスは原材料と完成品をつなぐ重要な橋渡し役を担っています。金属やプラスチックなどの未加工ブランクを、一連の厳密に制御された加工手法によって、特定の形状・寸法精度・表面品質を持つ部品へと変換することで、航空宇宙、自動車製造、精密計測機器など、数え切れないほどの分野の発展を支えています。各部品の構造特性や性能要求に応じて、最適な加工方法が選定されます。以下では、主流の8つの機械加工プロセスについて、その基本的な原理と適用シーンを詳しく解説します。
- Turning: The “Shaping Master” of Cylindrical Components
プロセスの核心: 主運動としてワークピースを回転させ、切削工具をワークピースの軸方向または径方向に送りながら切削を行います。主な目的は、円柱や円錐といった回転体を加工することです。最も基本的な機械加工工程の一つであり、旋削加工の精度管理は、シャフトやスリーブ部品の組み立て時の適合性に直接影響を与えます。
主要な応用分野: 自動車用ギアボックスのメインシャフトやモーターシャフトといった重要な伝達部品から、ボルトやナットといった身近な部品まで、いずれも旋削加工によって形成されています。加工する部位の違いにより、外側面を加工する外丸加工、スリーブの内孔を加工する内丸加工、部品の端面を加工する正面加工、さらに内外ねじを加工するねじ切り加工の四つに細分化されます。
技術的要点: 工具材料の選定(低速仕上げには高速度鋼、高速切削には超硬合金が適しています)と、切削速度および送り速度の適切な組み合わせが、表面粗さや加工効率を左右する核心的な要因となります。
- Milling: The “Sculpting Craftsman” of Complex Contours
プロセスの核心: ワークピースが回転する旋削加工とは異なり、フライス加工では切削工具の高速回転を主運動として利用します。工具とワークピースの相対的な軌跡を制御することで、平面や溝、歯車、曲面といった複雑な形状を加工でき、旋削加工に比べてはるかに高い柔軟性を実現します。
典型的なシナリオ: 自動車エンジンブロックの平坦面の加工、ギアボックスにおける歯車の歯形の形成、金型のキャビティの輪郭加工など、いずれもフライス加工に依存しています。一般的な分類としては、平面を形成する正面フライス加工、深い溝や段差を加工するエンドミル加工、輪郭の仕上げを行う周辺フライス加工、さらに複雑な曲線を加工するプロファイルフライス加工があります。
技術的優位性: CNCフライス加工技術は、プログラミングにより多軸連動を実現し、複雑な設計図面を高精度に再現します。特に、多品種少量生産の高精度部品の製造に適しています。
- Drilling: The “Entry-Level Solution” for Hole Machining
プロセスの核心: ねじれ刃を持つ回転式ドリルビットを用いて工作物に切り込みを入れ、貫通穴や盲孔を形成します。穴あけ加工は、製造現場において最も広く用いられる基礎的な加工工程であり、単純な組立用の穴から位置決め用の穴まで、あらゆる場面で活用されています。
分類と用途:
- 従来の穴あけ加工は、直径が小さめの一般的な穴に適しています。
- センタードリル加工は前処理工程として機能し、あらかじめ穿孔された小さな穴を利用して、後続の大径穴の位置決め精度を確保します。
- 深孔加工(穴の深さと直径の比が10を超える場合)ドリルビットの過熱を防ぐため、専用の冷却システムが必要であり、エンジンオイル通路の穴加工などでよく用いられます。
- マルチスピンドルドリリング複数のドリルビットを同時に稼働させることで、フランジ加工など多穴部品の加工効率を向上させます。
- Grinding: The “Polishing Master” for High-Precision Surfaces
プロセスの核心: Utilizing abrasive grains on the surface of grinding tools (such as grinding wheels and belts) as cutting units, grinding performs micro-cutting on the workpiece surface. It can achieve dimensional accuracy above IT5 grade and surface roughness below Ra 0.025μm, making it the “final finishing process” for precision components.
核心的な応用分野: 金型キャビティの鏡面仕上げ加工、精密ベアリングの内外輪の研削、切削工具の刃先仕上げなどがあります。分類としては、平面研削(工作機械のガイドウェイ加工)、円筒研削(精密軸の加工)、内面研削(ベアリングの穴加工)、形状研削(金型の複雑な曲面加工)などがあります。
プロセスの特徴: 加工中は研削温度を厳密に管理し、精度を損なう恐れのある熱変形を防止する必要があります。通常、クーラント循環システムが必須です。
- Boring: The “Specialized Solution” for Large-Diameter Precision Holes
プロセスの核心: 既存の予備穿孔穴や鋳造穴を対象に、回転するボーリング工具で穴を拡大・仕上げます。主な目的は、寸法精度・真円度・同軸度を向上させ、大径穴加工におけるドリリングの精度不足を補うこと。
重要なシナリオ: 自動車エンジンブロックのシリンダー内径加工、工作機械の主軸穴加工、大型バルブ本体の貫通穴加工などがあります。自動化の程度により、手動ボーリング(小ロット・簡易加工)とCNCボーリング(大量生産・高精度加工)に分けられます。特にCNCボーリングは、プログラムによる多ステーション連続加工が可能で、大幅に効率を向上させます。
穴あけとの違い: Drilling creates holes “from nothing,” while boring refines holes “from rough to precise.” Boring is especially suitable for precision holes with diameters larger than 50mm.
- Planing: The “Efficient Machiner” of Large Flat Surfaces
プロセスの核心: プレーニング工具の直線往復運動を利用して工作物を切削することで、低コストで大型工作物の平面加工を実現します。特に単品や小ロット生産の場面に非常に適しています。
典型的な応用例: 工作機械のベッド、大型台座、ガイドウェイなどの平面加工。プレーニングにより工作物表面の平坦性が確保され、その後の組立作業の基盤となります。工程は粗仕上げ(大量の材料除去のための重切削)と仕上げ(表面品質向上のための軽切削)の二段階に分けられます。
プロセスの限界: 往復運動の特性上、プレーニングはフライス加工よりも効率が劣り、長さが幅を大きく上回る狭く細長い平面の加工に向いています。
- Slotting: The “Precision Engraver” of Internal Complex Contours
プロセスの核心: Similar to “vertical planing,” slotting uses the vertical reciprocating motion of a slotting tool to cut complex contours on internal surfaces or end faces of workpieces. It can machine features such as grooves, keyways, and splines in a single operation.
応用上の利点: スロッティングは、ギアボックスのキー溝や金型の特殊形状の溝など、従来のフライス加工では到達困難な内部構造の加工に最適です。工作物の形状に基づき、表面スロッティング、輪郭スロッティング、溝スロッティング、穴スロッティングに分類されます。加工精度はIT7級まで達し、表面粗さはRa 1.6μmに達します。
- Electrical Discharge Machining (EDM): The “Game Changer” for Difficult-to-Machine Materials
プロセスの核心: EDM utilizes pulsed electrical discharges between an electrode and the workpiece to generate high temperatures that melt and erode the conductive material. As a “non-contact machining” method, it completely breaks the reliance on tool hardness inherent in traditional mechanical processing.
核心価値: EDMは、超硬合金、チタン合金、ダイス鋼などの難削材や、従来の加工方法では対応困難な構造物—例えば携帯電話用金型の微細なキャビティ、航空宇宙エンジンの複雑なタービンブレード、医療機器の精密な穴—の加工に特化しています。
独自の優位性:
- 加工精度はサブミクロンレベルに達し、複雑な曲面形状を高精度で再現することが可能です。
- 機械的な切削力がないため、工作物の変形が生じません。
- 電極は再利用できるため、このプロセスはバッチ生産に適しています。
工程選定の核心ロジック
There is no inherent “superiority” among these eight processes—only “suitability” for specific applications. When selecting a process, three major factors must be considered comprehensively:
部品の特性: 材料の硬度、構造の複雑さ、および寸法精度の要求事項。
生産上の要求事項: バッチサイズと納期スケジュール。
コスト管理: 設備投資と加工効率。
例えば:
大量生産の円筒部品 → 旋削加工を優先。
精密金型の型腔 → 研削+放電加工を優先。
大きな平面 → 平削りまたはフライス加工を優先。
スマート製造の進展に伴い、旋盤・フライス複合加工やフライス加工+研削仕上げなど、複数の加工手法を組み合わせた適用が、生産効率向上の主流となっています。