İmalat sanayisi zincirinde, talaşlı imalat süreçleri ham maddeleri bitmiş ürünlere bağlayan kritik bir köprü görevi görür. Bir dizi hassas biçimde kontrol edilen işleme yöntemi sayesinde, bu teknikler; metaller ve plastikler gibi ham blankları belirli şekillere, boyutsal doğruluğa ve yüzey kalitesine sahip bileşenlere dönüştürerek, havacılık ve uzay, otomotiv üretimi, hassas enstrümanlar ve sayısız diğer sektörün gelişimini temel alır. Farklı parçaların yapısal özellikleri ve performans gereksinimleri, işlem seçiminin belirlenmesini sağlar. Aşağıda, sekiz ana akım talaşlı imalat sürecinin temel mantığını ve uygulama senaryolarını incelemekteyiz.
- Turning: The “Shaping Master” of Cylindrical Components
Proses Çekirdeği: Çalışma parçasının ana hareket olarak döndüğü, kesici aletin ise çalışma parçasının eksenine paralel veya radyal olarak ilerleyerek kesme yaptığı bir yöntemdir. Temel amaç, silindirler ve koniler gibi döner cisimleri işleyebilmektir. En temel talaşlı imalat süreçlerinden biri olan tornalamanın hassas kontrolü, şaft ve manşon bileşenlerinin montaj uyumluluğunu doğrudan etkiler.
Temel Uygulamalar: Otomotiv şanzıman ana şaftları ve motor şaftları gibi kritik transmisyon bileşenlerinden, cıvata ve somut gibi günlük nesnelere kadar, tüm bunların oluşumu tornalamaya dayanır. İşlenen bölgeye göre tornalama dört kategoriye ayrılabilir: dış tornalama (şaftların dış yüzeylerinin işlenmesi), iç tornalama (manşonların iç deliklerinin işlenmesi), yüzey düzleme (parçaların uç yüzeylerinin işlenmesi) ve dişli tornalama (iç ve dış dişlerin işlenmesi).
Teknik Temel Unsurlar: Araç malzemelerinin seçilmesi (düşük hızda cilalama için yüksek hızlı çelik, yüksek hızda kesme için karbür idealdir) ile kesme hızı ve besleme hızının uygun şekilde eşleştirilmesi, yüzey pürüzlülüğünü ve işleme verimliliğini kontrol eden temel faktörlerdir.
- Milling: The “Sculpting Craftsman” of Complex Contours
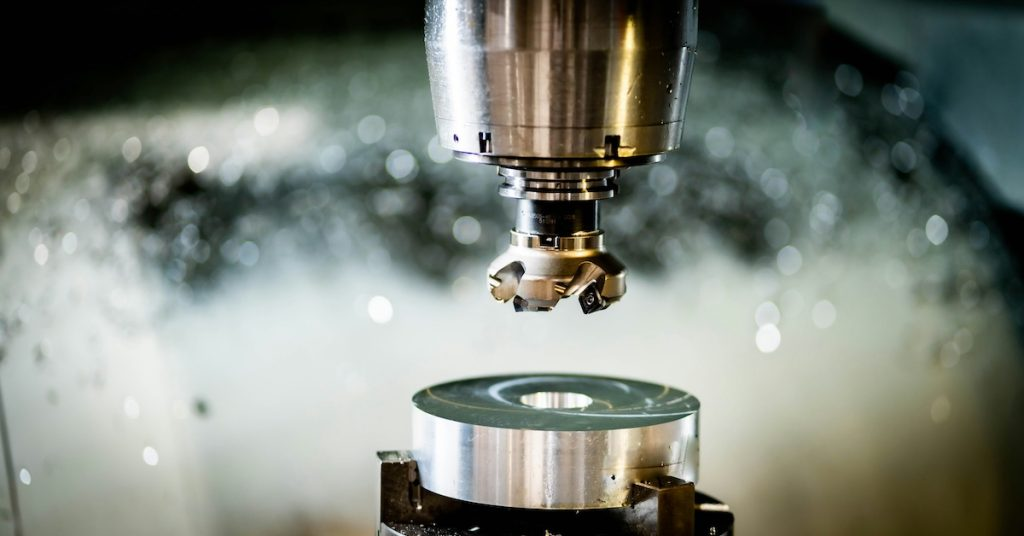
Proses Çekirdeği: Çalışma parçasının döndüğü tornalamanın aksine, frezelemede kesici aletin yüksek hızda dönüşü ana hareket olarak kullanılır. Alet ile çalışma parçası arasındaki göreceli yörüngeyi kontrol ederek, frezeleme düz yüzeyler, yuva boşlukları, dişliler ve eğri yüzeyler gibi karmaşık yapıları işleyebilir; bu da tornalamaya kıyasla çok daha fazla esneklik sunar.
Tipik Senaryolar: Otomotiv motor bloklarındaki düz yüzeylerin işlenmesi, şanzımanlardaki diş profilleri ve kalıplardaki boşluk konturlarının oluşturulması gibi işlemler tamamen frezeleme tekniklerine dayanır. Yaygın sınıflandırmalara göre; yüzey frezeleme (düz yüzeylerin üretimi), uç frezeleme (derin yuvalar ve basamakların işlenmesi), kenar frezeleme (kontur cilalama) ve profil frezeleme (karmaşık eğrilerin işlenmesi) sayılabilir.
Teknik Avantajlar: CNC frezeleme teknolojisi, programlama yoluyla çok eksenli bağlantıyı sağlayarak karmaşık tasarım mühendislik çizimlerini doğru biçimde yeniden üretir. Özellikle yüksek çeşitlilikteki hassas bileşenlerin küçük ve orta ölçekli seri üretimine son derece uygundur.
- Drilling: The “Entry-Level Solution” for Hole Machining
Proses Çekirdeği: İş parçasına girintili kesici kenarları olan dönen bir matkap ucu kullanılarak, delikler veya kör delikler oluşturulur. Delme, imalatta delik işleminde en yaygın kullanılan temel süreç olup, basit montaj deliklerinden konumlandırma deliklerine kadar her alanda yer alır.
Sınıflandırma ve Uygulamalar:
- Geleneksel matkaplamadaha küçük çaplardaki sıradan delikler için uygundur.
- Merkez delmesonraki daha büyük deliklerin konum doğruluğunu sağlamak için önceden açılmış küçük bir deliği kullanarak hazırlayıcı bir işlem olarak görev yapar.
- Derin delik matkaplama(çapına göre delik derinliği oranı 10’un üzerinde olan) deliklerde, matkap ucu aşırı ısınmasını önlemek için özel bir soğutma sistemi gereklidir; bu yöntem genellikle motor yağ kanalı delikleri için kullanılır.
- Çok milli matkaplamaflanş işleme gibi çoklu delikli parçaların işleyiş verimliliğini artırmak için aynı anda çalışan birden fazla matkap ucu kullanır.
- Grinding: The “Polishing Master” for High-Precision Surfaces
Proses Çekirdeği: Utilizing abrasive grains on the surface of grinding tools (such as grinding wheels and belts) as cutting units, grinding performs micro-cutting on the workpiece surface. It can achieve dimensional accuracy above IT5 grade and surface roughness below Ra 0.025μm, making it the “final finishing process” for precision components.
Çekirdek Uygulamalar: Kalıp boşluklarının ayna parlaklığında işlenmesi, hassas rulmanların iç ve dış halkalarının taşlanması ve kesici alet kenarlarının cilalanması. Kategoriler arasında yüzey taşlaması (makine aracı yönlendirme yollarının işlenmesi), silindirik taşlama (hassas şaftların işlenmesi), iç taşlama (rulman deliklerinin işlenmesi) ve profil taşlaması (kalıpların karmaşık eğri yüzeylerinin işlenmesi) yer alır.
Proses Özellikleri: İşlem sırasında sıcaklık tam olarak kontrol altına alınmalı, aksi takdirde doğruluğu bozabilecek termal deformasyonlar önlenmelidir. Genellikle soğutucu dolaşım sistemi gereklidir.
- Boring: The “Specialized Solution” for Large-Diameter Precision Holes
Proses Çekirdeği: Önceden açılmış veya döküm yoluyla oluşturulan delikleri hedefleyen döküm, dönen bir döküm aleti kullanarak deliği büyüterek ve daha ince ayarlarla biçimlendirir. Temel amaç, büyük çaplı delik uygulamalarındaki matkap işleminin hassasiyet eksikliklerini gidererek boyutsal doğruluğu, yuvarlaklığı ve eksenel uyumun kalitesini artırmaktır.
Temel Senaryolar: Otomotiv motor bloklarındaki silindir deliklerinin, makine aracı mil deliklerinin ve büyük vana gövdesindeki geçiş deliklerinin işlenmesi. Otomasyon düzeyine göre döküm manuel döküm (küçük seri, basit işlemenin) ve CNC döküm (yüksek hacimli, yüksek hassasiyetli işlemenin) olarak ayrılır. Özellikle CNC döküm, programlama aracılığıyla çok istasyonlu sürekli işleyiş sağlayarak verimliliği önemli ölçüde artırabilir.
Matkaplamadan Farkı: Drilling creates holes “from nothing,” while boring refines holes “from rough to precise.” Boring is especially suitable for precision holes with diameters larger than 50mm.
- Planing: The “Efficient Machiner” of Large Flat Surfaces
Proses Çekirdeği: Planaj aletinin doğrusal ileri-geri hareketini kullanarak iş parçasını keserek, planaj düşük maliyetle büyük iş parçalarında düz yüzey işleme gerçekleştirir. Özellikle tek parça ve küçük seri üretim senaryolarına son derece uygundur.
Tipik Uygulamalar: Makine araçlarının yatakları, büyük tabanlar, yönlendirme rayları ve benzeri bileşenler üzerinde düz yüzeylerin talaşlı imalatı. Planaj, iş parçası yüzeylerinin düzliğini sağlayarak sonraki montaj için sağlam bir temel oluşturur. İşlem iki aşamaya ayrılır: kaba planaj (hızlı malzeme kaldırma amacıyla ağır kesim) ve bitirme planaj (yüzey kalitesini artırmak için hafif kesim).
Proses Kısıtlamaları: İleri-geri hareketin doğası nedeniyle, planaj frezeleme kadar verimli değildir ve eni boyundan fazla olan dar, uzunlamasına düz yüzeylerin işlenmesi için daha uygundur.
- Slotting: The “Precision Engraver” of Internal Complex Contours
Proses Çekirdeği: Similar to “vertical planing,” slotting uses the vertical reciprocating motion of a slotting tool to cut complex contours on internal surfaces or end faces of workpieces. It can machine features such as grooves, keyways, and splines in a single operation.
Uygulama Avantajları: Oluklama, dişli kutularındaki anahtar yolları ve kalıplardaki özel şekilli kanallar gibi geleneksel frezeleme ile ulaşılması zor iç yapıların işlenmesi için idealdir. İş parçasına göre oluklama; yüzey oluklaması, kontur oluklaması, kanal oluklaması ve delik oluklaması olarak sınıflandırılabilir. İşleme hassasiyeti IT7 seviyesine ulaşabilir, yüzey pürüzlülüğü Ra 1,6 μm düzeyindedir.
- Electrical Discharge Machining (EDM): The “Game Changer” for Difficult-to-Machine Materials
Proses Çekirdeği: EDM utilizes pulsed electrical discharges between an electrode and the workpiece to generate high temperatures that melt and erode the conductive material. As a “non-contact machining” method, it completely breaks the reliance on tool hardness inherent in traditional mechanical processing.
Çekirdek Değer: EDM özellikle çimentolu karbür, titanyum alaşımları ve kalıp çelikleri gibi kesilmesi zor malzemelerin yanı sıra, geleneksel süreçlerle işlenmesi zor olan yapıların da işlenmesinde kullanılır; örneğin cep telefonu kalıplarındaki mikro boşluklar, havacılık ve uzay motorlarındaki karmaşık türbin kanatları ve tıbbi cihazlardaki hassas delikler gibi.
Benzersiz Avantajlar:
- İşleme hassasiyeti sub-mikron seviyesine ulaşarak, karmaşık eğri yüzeylerin hassas biçimde kopyalanmasını mümkün kılar.
- Mekanik kesme kuvvetlerinin yokluğu, iş parçasında deformasyon oluşumunu ortadan kaldırır.
- Elektrotlar yeniden kullanılabilir, bu da süreci toplu üretime uygun hale getirir.
Proses Seçiminin Temel Mantığı
There is no inherent “superiority” among these eight processes—only “suitability” for specific applications. When selecting a process, three major factors must be considered comprehensively:
Parça Özellikleri: Malzeme sertliği, yapısal karmaşıklık ve boyutsal hassasiyet gereksinimleri.
Üretim Talepleri: Parti boyutu ve teslimat zaman çizelgeleri.
Maliyet Kontrolü: Ekipman yatırımı ve işleme verimliliği.
Örneğin:
Yüksek hacimli silindirik parçalar → tornalamayı önceliklendirin.
Hassas kalıp boşlukları → taşlama + EDM’yi önceliklendirin.
Büyük düz yüzeyler → planalama veya frezeleme işlemlerini önceliklendirin.
Akıllı imalatın ilerlemesiyle birlikte, torna-frezeyi bir arada kullanan kompleks işleme ve frezeleme + taşlama son işlemi gibi birden fazla sürecin birlikte uygulanması, üretim verimliliğini artırmak için artık ana akım bir eğilim haline gelmiştir.