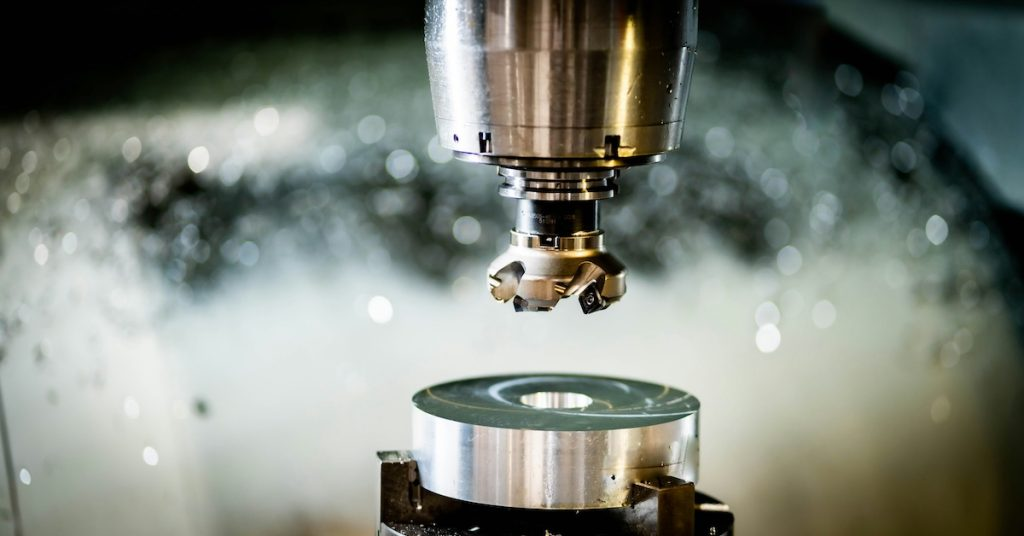
In der Fertigungsindustriekette bilden Zerspanungsprozesse die entscheidende Brücke zwischen Rohmaterialien und Endprodukten. Durch eine Reihe präzise gesteuerter Bearbeitungsverfahren verwandeln diese Techniken rohe Rohlinge – etwa aus Metall oder Kunststoff – in Komponenten mit spezifischen Formen, Maßgenauigkeit und Oberflächengüte und legen damit das Fundament für die Entwicklung der Luft- und Raumfahrt, der Automobilproduktion, der Präzisionsinstrumentierung sowie zahlloser weiterer Branchen. Die strukturellen Eigenschaften und Leistungsanforderungen unterschiedlicher Bauteile bestimmen die Wahl des jeweiligen Prozesses. Im Folgenden werden die Kernlogik und Anwendungsszenarien von acht gängigen Zerspanungsverfahren detailliert erläutert.
- Turning: The “Shaping Master” of Cylindrical Components
Prozesskern: Bei diesem Verfahren rotiert das Werkstück als Hauptbewegung, während das Schneidwerkzeug entlang oder radial zur Werkstückachse bewegt wird, um das Material abzutragen. Das Hauptziel besteht darin, Rotationskörper wie Zylinder und Kegel zu bearbeiten. Als eines der grundlegendsten Zerspanungsverfahren beeinflusst die Präzisionssteuerung beim Drehen unmittelbar die Montagekompatibilität von Wellen- und Hülsenbauteilen.
Wichtige Anwendungen: Von kritischen Getriebekomponenten wie den Hauptwellen von Automatikgetrieben und Motorwellen bis hin zu alltäglichen Teilen wie Schrauben und Muttern – alle werden durch das Drehen geformt. Je nach bearbeitetem Bereich lässt sich das Drehen in vier Kategorien unterteilen: Außendrehen (Bearbeitung der Außenflächen von Wellen), Innendrehen (Bearbeitung der Innenbohrungen von Hülsen), Planschleifen (Bearbeitung der Stirnflächen von Teilen) sowie Gewindedrehen (Herstellung von Innen- und Außengewinden).
Technische Grundlagen: Die Auswahl der Werkzeugmaterialien (Hochgeschwindigkeitsstahl eignet sich für langsame Nachbearbeitung, Hartmetall hingegen für schnelles Schneiden) sowie die Abstimmung von Schnittgeschwindigkeit und Vorschubgeschwindigkeit sind die entscheidenden Faktoren, die die Oberflächenrauheit und die Bearbeitungseffizienz maßgeblich beeinflussen.
- Milling: The “Sculpting Craftsman” of Complex Contours
Prozesskern: Im Gegensatz zum Drehen, bei dem das Werkstück rotiert, stellt beim Fräsen die Hochgeschwindigkeitsrotation des Schneidwerkzeugs die Hauptbewegung dar. Durch die Steuerung der relativen Bewegungsbahn zwischen Werkzeug und Werkstück lassen sich komplexe Strukturen wie Flächen, Nuten, Zahnräder und gekrümmte Oberflächen bearbeiten, wodurch das Fräsen deutlich flexibler ist als das Drehen.
Typische Szenarien: Die Bearbeitung flacher Oberflächen an Automotorenblöcken, die Profilierung von Zahnradzähnen in Getrieben sowie die Konturierung von Hohlräumen in Formen erfolgt allesamt mittels Fräsen. Zu den gängigen Varianten gehören das Planschleifen (Erzeugung ebener Flächen), das Stufenfräsen (Bearbeitung tiefer Nuten und Stufen), das Umfangsfräsen (Konturbearbeitung) sowie das Profilfräsen (Bearbeitung komplexer Kurven).
Technische Vorteile: Die CNC-Frästechnologie ermöglicht durch Programmierung eine Mehrachsenverbindung und reproduziert komplexe Konstruktionspläne präzise. Sie eignet sich besonders gut für die Klein- bis Mittelserienfertigung hochmischter Präzisionsbauteile.
- Drilling: The “Entry-Level Solution” for Hole Machining
Prozesskern: Durch den Einsatz eines rotierenden Bohrers mit schraubenförmigen Schneiden wird das Werkstück bearbeitet, wodurch Durchgangsbohrungen oder Sacklochbohrungen entstehen. Das Bohren ist das am häufigsten angewendete Grundverfahren zur Lochbearbeitung in der Fertigung und kommt von einfachen Montagelöchern bis hin zu Positionierlöchern zum Einsatz.
Klassifizierungen und Anwendungen:
- Konventionelles Bohrenist für gewöhnliche Löcher mit kleinerem Durchmesser geeignet.
- Zentrierbohrendient als Vorbereitungsoperation und nutzt ein vorgebohrtes kleines Loch, um die Positioniergenauigkeit nachfolgender größerer Löcher sicherzustellen.
- Tieflochbohren(wenn das Verhältnis von Lochtiefe zu -durchmesser 10 übersteigt) erfordert eine spezielle Kühlsystemlösung, um eine Überhitzung des Bohrers zu vermeiden; häufig eingesetzt bei Ölkanaletten in Motoren.
- Mehrspindelbohrenverwendet mehrere Bohrer, die gleichzeitig arbeiten, um die Bearbeitungseffizienz bei Mehrlochbauteilen zu erhöhen, etwa bei der Flanschbearbeitung.
- Grinding: The “Polishing Master” for High-Precision Surfaces
Prozesskern: Utilizing abrasive grains on the surface of grinding tools (such as grinding wheels and belts) as cutting units, grinding performs micro-cutting on the workpiece surface. It can achieve dimensional accuracy above IT5 grade and surface roughness below Ra 0.025μm, making it the “final finishing process” for precision components.
Kernanwendungen: Spiegelglanzbearbeitung von Formhohlräumen, Schleifen der Innen- und Außenringe präziser Lager sowie das Finishen von Schneidwerkzeugkanten. Zu den Klassifikationen zählen Flachschleifen (Bearbeitung von Maschinenführungsbahnen), Rundschleifen (Präzisionsbearbeitung von Wellen), Innenschleifen (Bearbeitung von Lagerbohrungen) sowie Profilschleifen (Komplexgekrümmte Oberflächen von Formen).
Prozesseigenschaften: Die Schleiftemperatur muss während der Bearbeitung streng kontrolliert werden, um thermische Verformungen zu vermeiden, die die Genauigkeit beeinträchtigen könnten. Üblicherweise ist ein Kühlmittelzirkulationssystem erforderlich.
- Boring: The “Specialized Solution” for Large-Diameter Precision Holes
Prozesskern: Ausgehend von bereits vorgebohrten oder gegossenen Löchern nutzt das Ausschleifen ein rotierendes Schleifwerkzeug, um das Loch zu vergrößern und zu verfeinern. Das Hauptziel besteht darin, die Maßgenauigkeit, Rundheit und Koaxialität zu verbessern und so die Präzisionsmängel des Bohrens bei Anwendungen mit großem Durchmesser zu beheben.
Wichtige Szenarien: Bearbeitung von Zylinderbohrungen in Automotorenblöcken, Spindelbohrungen von Werkzeugmaschinen sowie Durchgangslöchern in großen Ventilkörpern. Je nach Automatisierungsgrad wird das Ausschleifen in manuelles Ausschleifen (kleine Serien, einfache Bearbeitung) und CNC-Ausschleifen (große Stückzahlen, hochpräzise Bearbeitung) unterteilt. Insbesondere das CNC-Ausschleifen kann mittels Programmierung mehrstufige, kontinuierliche Bearbeitungen realisieren und damit die Effizienz erheblich steigern.
Unterschied zum Bohren: Drilling creates holes “from nothing,” while boring refines holes “from rough to precise.” Boring is especially suitable for precision holes with diameters larger than 50mm.
- Planing: The “Efficient Machiner” of Large Flat Surfaces
Prozesskern: Durch die lineare Hin-und-her-Bewegung eines Hobelwerkzeugs wird das Werkstück abgetragen; das Hobeln ermöglicht kostengünstig die Bearbeitung ebener Oberflächen an großen Werkstücken. Es eignet sich besonders für Einzelteilfertigung und Kleinserienproduktion.
Typische Anwendungen: Bearbeitung ebener Flächen an Maschinenbettungen, großen Grundplatten, Führungsschienen und ähnlichen Bauteilen. Das Hobeln gewährleistet die Ebenheit der Werkstückoberflächen und bildet eine solide Grundlage für nachfolgende Montagearbeiten. Der Prozess gliedert sich in zwei Stufen: das Schrupphobeln (mit starkem Schnitt zur schnellen Materialabtragung) und das Feinhobeln (mit leichtem Schnitt zur Verbesserung der Oberflächengüte).
Prozessbeschränkungen: Aufgrund der Art der Hin-und-her-Bewegung ist das Hobeln weniger effizient als das Fräsen und besser geeignet für die Bearbeitung schmaler, länglicher Flächen, bei denen die Länge die Breite übersteigt.
- Slotting: The “Precision Engraver” of Internal Complex Contours
Prozesskern: Similar to “vertical planing,” slotting uses the vertical reciprocating motion of a slotting tool to cut complex contours on internal surfaces or end faces of workpieces. It can machine features such as grooves, keyways, and splines in a single operation.
Anwendungsvorteile: Das Schlitzen eignet sich ideal für die Bearbeitung innerer Strukturen, die mit herkömmlichen Fräsverfahren nur schwer zugänglich sind, etwa Keilnuten in Getrieben oder speziell geformte Nuten in Formen. Je nach Werkstück lässt sich das Schlitzen in Flächenschlitzen, Konturschlitzen, Nutenschlitzen und Lochschlitzen unterteilen. Die Fertigungsgenauigkeit kann bis zur Toleranzklasse IT7 reichen, bei einer Oberflächenrauheit von Ra 1,6 μm.
- Electrical Discharge Machining (EDM): The “Game Changer” for Difficult-to-Machine Materials
Prozesskern: EDM utilizes pulsed electrical discharges between an electrode and the workpiece to generate high temperatures that melt and erode the conductive material. As a “non-contact machining” method, it completely breaks the reliance on tool hardness inherent in traditional mechanical processing.
Kernwert: Die EDM kommt insbesondere zur Bearbeitung schwer zerspanbarer Werkstoffe wie Hartmetalle, Titanlegierungen und Werkzeugstähle sowie für Strukturen zum Einsatz, die mit konventionellen Verfahren nur schwer zu erreichen sind – etwa Mikrohohlräume in Handyformen, komplexe Turbinenschaufeln in Luftfahrttriebwerken oder Präzisionslöcher in medizinischen Geräten.
Einzigartige Vorteile:
- Die Fertigungsgenauigkeit erreicht den Submikronbereich und ermöglicht die präzise Nachbildung komplexer gekrümmter Oberflächen.
- Durch das Fehlen mechanischer Schneidkräfte entfällt jede Verformung des Werkstücks.
- Elektroden können wiederverwendet werden, sodass das Verfahren sich gut für die Serienfertigung eignet.
Die Kernlogik der Prozessauswahl
There is no inherent “superiority” among these eight processes—only “suitability” for specific applications. When selecting a process, three major factors must be considered comprehensively:
Teileeigenschaften: Materialhärte, strukturelle Komplexität und Anforderungen an die Maßgenauigkeit.
Produktionsanforderungen: Losgröße und Lieferfristen.
Kostenkontrolle: Ausrüstungsinvestitionen und Bearbeitungseffizienz.
Zum Beispiel:
Zylindrische Teile in großen Stückzahlen → Drehen vorrangig wählen.
Präzise Formhohlräume → Schleifen + EDM vorrangig wählen.
Große Flächen → Hobeln oder Fräsen vorrangig wählen.
Mit dem Fortschritt der intelligenten Fertigung ist die kombinierte Anwendung mehrerer Verfahren – etwa Dreh-Fräs-Kombibearbeitung sowie Fräsen + Schleifen zur Endbearbeitung – zu einem Haupttrend geworden, um die Produktionseffizienz zu steigern.