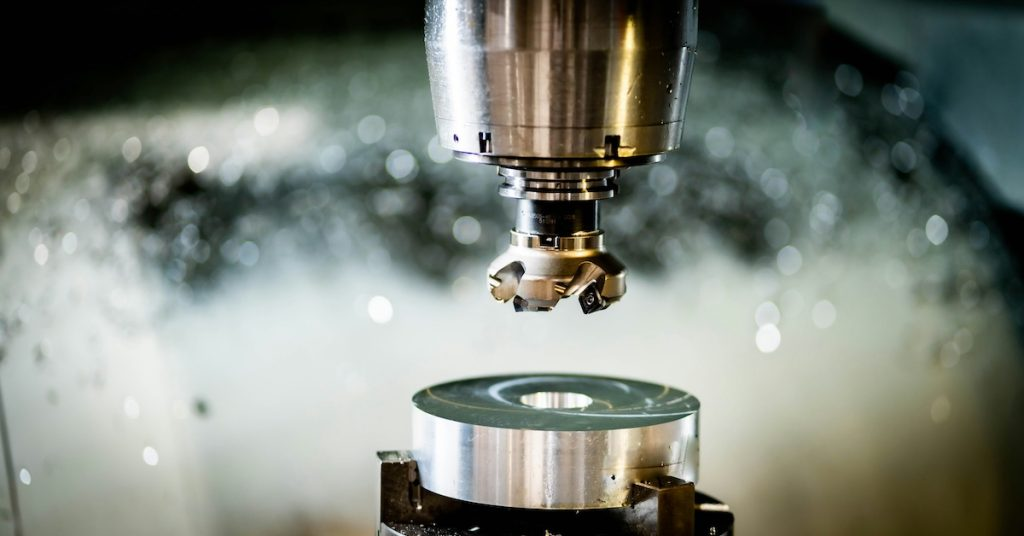
В производственной цепочке механическая обработка выступает ключевым звеном, связывающим сырьё и готовую продукцию. Посредством серии строго контролируемых технологических операций эти методы преобразуют заготовки — такие как металлы и пластмассы — в детали с заданными формами, точностью размеров и качеством поверхности, обеспечивая развитие авиакосмической отрасли, автомобилестроения, точной приборостроительной индустрии и множества других секторов. Конструктивные особенности и эксплуатационные требования различных деталей определяют выбор конкретного процесса. Далее мы подробно рассмотрим основную логику и сферы применения восьми наиболее распространённых методов механической обработки.
- Turning: The “Shaping Master” of Cylindrical Components
Основной процесс: При токарной обработке заготовка вращается, а режущий инструмент перемещается вдоль или радиально относительно оси заготовки, осуществляя резание. Основная цель — обработка вращающихся тел, таких как цилиндры и конусы. Как один из самых фундаментальных процессов механической обработки, точность управления токарной обработкой напрямую влияет на сборочную совместимость валов и втулок.
Ключевые области применения: От важнейших узлов трансмиссии — таких как главные валы автомобильных коробок передач и валы электродвигателей — до повседневных изделий, например болтов и гаек, — всё формируется именно токарной обработкой. В зависимости от обрабатываемой поверхности токарную обработку можно подразделить на четыре типа: наружное точение (обработка наружных поверхностей валов), внутреннее точение (обработка внутренних отверстий втулок), торцевание (обработка торцовых поверхностей деталей) и нарезание резьбы (выполнение внутренней и наружной резьбы).
Технические особенности: Выбор материалов для инструментов (быстрорежущая сталь подходит для низкоскоростной чистовой обработки, а твердосплавные материалы идеальны для высокоскоростного резания), а также соответствие скорости резания и подачи являются ключевыми факторами, определяющими шероховатость поверхности и эффективность обработки.
- Milling: The “Sculpting Craftsman” of Complex Contours
Основной процесс: В отличие от токарной обработки, когда вращается заготовка, в фрезерной обработке основным движением является высокоскоростное вращение режущего инструмента. Управляя взаимной траекторией движения инструмента и заготовки, фрезерная обработка позволяет обрабатывать сложные формы — плоские поверхности, пазы, зубчатые колёса и криволинейные поверхности, демонстрируя гораздо большую гибкость по сравнению с токарной обработкой.
Типичные сценарии: Обработка плоских поверхностей на блоках цилиндров автомобильных двигателей, профилей зубьев в коробках передач и контуров полостей в пресс-формах осуществляется именно фрезерной обработкой. К основным видам относятся торцевое фрезерование (создание плоских поверхностей), концевое фрезерование (обработка глубоких пазов и уступов), периферийное фрезерование (финишная обработка контуров) и профильное фрезерование (обработка сложных кривых).
Технические преимущества: Технология фрезерования на станках с ЧПУ позволяет осуществлять многокоординатное взаимодействие посредством программирования, точно воспроизводя сложные проектные чертежи. Она особенно подходит для мелкосерийного и среднесерийного производства высокосортных прецизионных деталей.
- Drilling: The “Entry-Level Solution” for Hole Machining
Основной процесс: Используется вращающаяся свёрлённая коронка с винтовыми режущими кромками, которая врезается в заготовку, образуя сквозные или глухие отверстия. Сверление — наиболее широко применяемый базовый процесс обработки отверстий в производстве; он используется при изготовлении всего: от простых сборочных отверстий до установочных отверстий.
Классификации и области применения:
- Традиционное сверлениеподходит для обычных отверстий небольшого диаметра.
- Сверление центровыми свёрламислужит подготовительной операцией, используя предварительно просверлённое небольшое отверстие для обеспечения точности позиционирования последующих более крупных отверстий.
- Сверление глубоких отверстий(где отношение глубины отверстия к его диаметру превышает 10) требует специальной системы охлаждения для предотвращения перегрева сверла; широко применяется для отверстий масляных каналов двигателей.
- Многосверлильное сверлениеиспользует несколько свёрл, работающих одновременно, чтобы повысить эффективность обработки деталей с множеством отверстий, например при обработке фланцев.
- Grinding: The “Polishing Master” for High-Precision Surfaces
Основной процесс: Utilizing abrasive grains on the surface of grinding tools (such as grinding wheels and belts) as cutting units, grinding performs micro-cutting on the workpiece surface. It can achieve dimensional accuracy above IT5 grade and surface roughness below Ra 0.025μm, making it the “final finishing process” for precision components.
Основные области применения: Зеркальная обработка полостей форм, шлифование внутренних и наружных колец прецизионных подшипников, а также отделка режущих кромок инструментов. Классификация включает плоскостное шлифование (обработка направляющих станков), цилиндрическое шлифование (точная обработка валов), внутреннее шлифование (обработка отверстий подшипников) и профильное шлифование (сложные криволинейные поверхности форм).
Характеристики процесса: Температура шлифования во время обработки должна строго контролироваться, чтобы избежать термической деформации, которая может ухудшить точность. Как правило, требуется система циркуляции охлаждающей жидкости.
- Boring: The “Specialized Solution” for Large-Diameter Precision Holes
Основной процесс: Ориентируясь на уже имеющиеся предварительно просверлённые или литые отверстия, расточка с помощью вращающегося расточного инструмента расширяет и доводит отверстие до необходимых параметров. Основная цель — улучшить точность размеров, круглость и соосность, устраняя недостатки точности, свойственные сверлению при работе с отверстиями большого диаметра.
Ключевые сценарии: Обработка цилиндрических отверстий в блоках цилиндров автомобильных двигателей, отверстий шпинделей станков и сквозных отверстий в крупных корпусах клапанов. В зависимости от уровня автоматизации расточка делится на ручную (для небольших партий и простой обработки) и ЧПУ-расточку (для больших объёмов и высокоточной обработки). Особенно ЧПУ-расточка благодаря программному управлению способна осуществлять многопозиционную непрерывную обработку, значительно повышая производительность.
Отличие от сверления: Drilling creates holes “from nothing,” while boring refines holes “from rough to precise.” Boring is especially suitable for precision holes with diameters larger than 50mm.
- Planing: The “Efficient Machiner” of Large Flat Surfaces
Основной процесс: Используя линейное возвратно‑поступательное движение строгального инструмента для резания заготовки, строгание позволяет с низкими затратами обрабатывать плоские поверхности крупногабаритных деталей. Оно особенно подходит для производства единичных изделий и мелкосерийного выпуска.
Типичные области применения: Обработка плоских поверхностей на станинах станков, больших основаниях, направляющих и аналогичных компонентах. Строгание обеспечивает плоскостность поверхностей деталей, создавая основу для последующей сборки. Процесс делится на две стадии: черновое строгание (с тяжёлой резкой для быстрого удаления материала) и чистовое строгание (с лёгкой резкой для повышения качества поверхности).
Ограничения процесса: В силу особенностей возвратно‑поступательного движения строгание менее эффективно, чем фрезерование, и лучше подходит для обработки узких, вытянутых плоских поверхностей, где длина превышает ширину.
- Slotting: The “Precision Engraver” of Internal Complex Contours
Основной процесс: Similar to “vertical planing,” slotting uses the vertical reciprocating motion of a slotting tool to cut complex contours on internal surfaces or end faces of workpieces. It can machine features such as grooves, keyways, and splines in a single operation.
Преимущества применения: Прорезание пазов идеально подходит для обработки внутренних структур, недоступных для обычного фрезерования, например, шпоночных пазов в коробках передач и специальных пазов в формах. В зависимости от типа заготовки прорезание пазов подразделяется на поверхностное, контурное, канавочное и отверстие‑прорезание. Точность обработки может достигать класса IT7, а шероховатость поверхности — Ra 1,6 мкм.
- Electrical Discharge Machining (EDM): The “Game Changer” for Difficult-to-Machine Materials
Основной процесс: EDM utilizes pulsed electrical discharges between an electrode and the workpiece to generate high temperatures that melt and erode the conductive material. As a “non-contact machining” method, it completely breaks the reliance on tool hardness inherent in traditional mechanical processing.
Основная ценность: ЭЭО специально применяется для обработки труднообрабатываемых материалов, таких как цементированные карбиды, титановые сплавы и инструментальные стали, а также для конструкций, которые сложно обработать традиционными методами — например, микрокавитаций в формах для мобильных телефонов, сложных лопаток турбин в авиационных двигателях и прецизионных отверстий в медицинских устройствах.
Уникальные преимущества:
- Точность обработки достигает уровня ниже микрометра, что позволяет точно воспроизводить сложные криволинейные поверхности.
- Отсутствие механических усилий резания исключает деформацию заготовки.
- Электроды могут быть повторно использованы, что делает процесс пригодным для серийного производства.
Основная логика выбора технологического процесса
There is no inherent “superiority” among these eight processes—only “suitability” for specific applications. When selecting a process, three major factors must be considered comprehensively:
Характеристики детали: Твёрдость материала, сложность конструкции и требования к точности размеров.
Требования к производству: Объём партии и сроки поставки.
Контроль затрат: Затраты на оборудование и эффективность обработки.
Например:
Крупносерийные цилиндрические детали → отдавать предпочтение токарной обработке.
Точные полости форм — отдавать предпочтение шлифованию + электроэрозионной обработке.
Большие плоские поверхности → отдавать предпочтение строгальному или фрезерному станку.
С развитием интеллектуального производства совместное применение нескольких технологических процессов — например, токарно-фрезерная обработка или фрезерование с финишной шлифовкой — стало основным трендом повышения производственной эффективности.