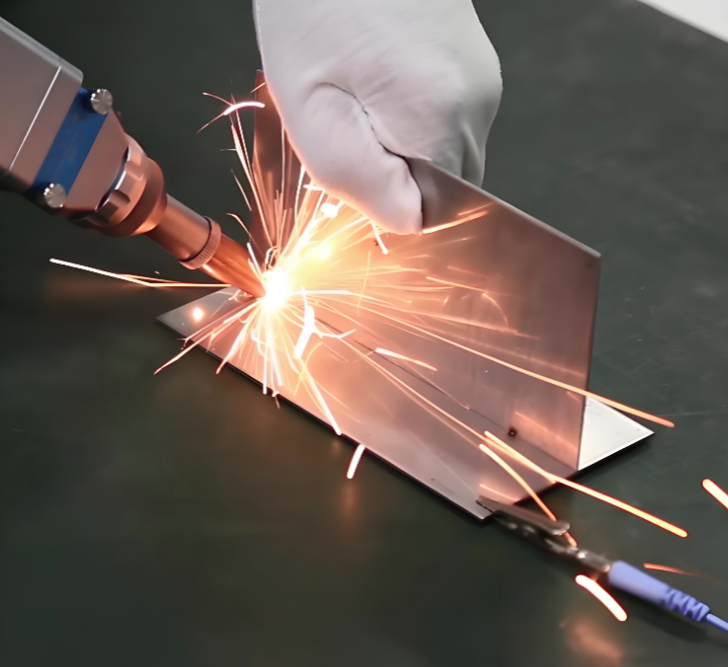
In today’s advanced manufacturing landscape, the choice of joining technology can significantly impact product quality, production efficiency, and overall cost structure. Two of the most prominent laser-based joining methods—laser welding and laser brazing—offer distinct advantages for different applications. Understanding their fundamental differences is essential for manufacturers seeking to optimize their production processes.
Ключевое отличие между лазерной сваркой и лазерной пайкой заключается в том, что именно плавится в ходе процесса.
- Лазерная сварка использует высокоинтенсивный лазерный луч для нагрева основных металлов до температуры плавления, в результате чего они расплавляются и непосредственно сплавляются друг с другом. Получается узкий глубокий шов с небольшой зоной термического воздействия. Само основное изделие становится частью соединения, образуя единое целое.
- Лазерная пайка, напротив, применяет лазер как источник тепла для расплавления только присадочного материала — например, кремнистой бронзы, медных сплавов или никелевых материалов, который затем по капиллярным каналам втягивается в зазор соединения. Основные металлы при этом не плавятся. Это принципиальное различие определяет практически все остальные особенности этих двух процессов.
Лазерная сварка стало предпочтительным решением для задач, требующих высокой прочности соединения и высокой производительности. Концентрированная энергия создаёт чрезвычайно узкую зону термического воздействия, минимизируя деформацию материала и сохраняя механические свойства окружающих участков.
Ключевые преимущества:
- Исключительная прочность соединения — исследования показывают, что лазерная сварка способна выдерживать нагрузки на разрыв свыше 800 Н, значительно превосходя паяные соединения в конструкционных приложениях.
- Высокая скорость обработки — скорость сварки достигает 100–400 мм/с, что резко повышает производственную эффективность.
- Минимальная зона термического воздействия — снижает деформацию материала и сохраняет его свойства в прилегающих зонах.
- Бесшовная интеграция с автоматизированными системами — идеально подходит для роботизированных установок и автоматизированных производственных линий.
- Широкая совместимость с материалами — применимо практически ко всем металлам, включая нержавеющую сталь, алюминий, титан, а также к соединению различных металлов.
Лазерная пайка преимущественно используется там, где важны внешний вид соединения, минимальная термическая деформация и соединение различных материалов. Поскольку основные металлы не достигают своей точки плавления, их металлографические свойства остаются неизменными.
Ключевые преимущества:
- Исключительная поверхность шва — обеспечивает гладкие, чистые соединения, которые часто не требуют последующей обработки или шлифовки
- Минимальная термическая деформация — крайне низкий тепловой вклад предотвращает коробление, прожиг или сквозное прогорание тонких материалов
- Превосходное соединение разнородных металлов — отлично подходит для стыковки различных металлов, например, меди и стали, что бывает трудно или невозможно выполнить сваркой
- Более низкие первоначальные инвестиции — стоимость оборудования обычно умеренная по сравнению с полноценными лазерными сварочными системами
- Возможность работы со сложной геометрией — позволяет одновременно соединять несколько стыковых поверхностей, тогда как лазерная сварка преимущественно ограничена непрерывными краевыми швами
- Работа без флюса — многие операции лазерной пайки можно выполнять без использования химических флюсов, что исключает загрязнение и проблемы с остатками
Решение между лазерной сваркой и лазерной пайкой в конечном счёте зависит от ваших конкретных требований к применению:
Выбирайте лазерную сварку, когда главными приоритетами являются прочность конструкции, высокая прочность соединения и скорость производства — а также если ваш бюджет позволяет покрыть более высокие начальные затраты.
Выбирайте лазерную пайку, когда важны внешний вид соединения, минимальная термическая деформация и возможность соединять разнородные материалы — а также если для данного применения достаточно умеренной прочности соединения.
Обе технологии представляют собой передовые методы точного соединения, и многие производители сегодня внедряют оба подхода на своих производственных линиях, чтобы использовать уникальные преимущества каждой из них.