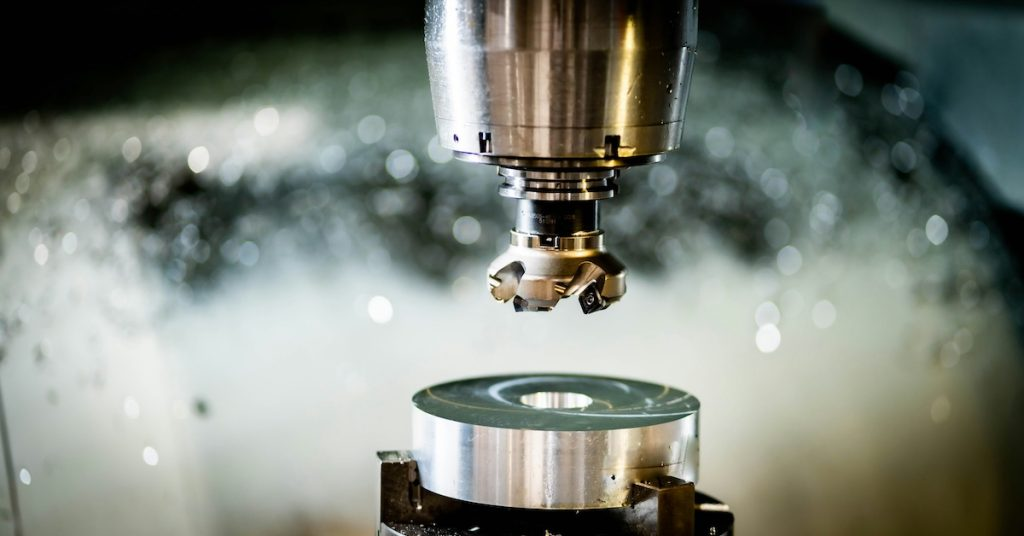
Nella catena produttiva dell’industria manifatturiera, i processi di lavorazione meccanica fungono da ponte fondamentale che collega le materie prime ai prodotti finiti. Attraverso una serie di tecniche di lavorazione accuratamente controllate, questi procedimenti trasformano i pezzi grezzi—come metalli e plastiche—in componenti con forme specifiche, precisione dimensionale e qualità superficiale, sostenendo lo sviluppo dei settori aerospaziale, automobilistico, degli strumenti di precisione e di moltissimi altri ambiti. Le caratteristiche strutturali e i requisiti prestazionali delle diverse parti determinano la scelta del processo. Di seguito analizziamo la logica di base e gli scenari applicativi di otto principali processi di lavorazione meccanica.
- Turning: The “Shaping Master” of Cylindrical Components
Nucleo del processo: Con il pezzo in lavorazione che ruota come movimento primario, l’utensile da taglio si muove lungo o radialmente rispetto all’asse del pezzo per eseguire la lavorazione. L’obiettivo principale è la realizzazione di corpi di rotazione, come cilindri e coni. In quanto uno dei processi di lavorazione più fondamentali, la precisione nella tornitura influisce direttamente sulla compatibilità di assemblaggio dei componenti ad albero e a manicotto.
Applicazioni chiave: Dai componenti critici di trasmissione, come gli alberi principali dei cambi automatici e gli alberi motore, fino agli oggetti di uso quotidiano, come bulloni e dadi, tutti trovano nella tornitura la propria forma. In base all’area specifica da lavorare, la tornitura può essere suddivisa in quattro categorie: tornitura esterna (lavorazione delle superfici esterne degli alberi), tornitura interna (lavorazione delle cavità interne dei manicotti), tornitura di testa (lavorazione delle facce finali dei pezzi) e tornitura di filettatura (realizzazione di filettature interne ed esterne).
Elementi tecnici essenziali: La scelta dei materiali degli utensili (l’acciaio rapido è adatto alle finiture a bassa velocità, mentre il carburo è ideale per le lavorazioni ad alta velocità), insieme alla corrispondenza tra velocità di taglio e avanzamento, rappresentano i fattori chiave che determinano la rugosità superficiale e l’efficienza della lavorazione.
- Milling: The “Sculpting Craftsman” of Complex Contours
Nucleo del processo: A differenza della tornitura, in cui è il pezzo a ruotare, nella fresatura è la rotazione ad alta velocità dell’utensile a costituire il movimento primario. Controllando la traiettoria relativa tra l’utensile e il pezzo, la fresatura consente di lavorare strutture complesse, come superfici piane, scanalature, ingranaggi e superfici curve, offrendo una flessibilità molto maggiore rispetto alla tornitura.
Scenari tipici: La lavorazione delle superfici piane sui blocchi motore delle automobili, i profili dei denti degli ingranaggi nei cambi e i contorni delle cavità negli stampi dipendono tutti dalla fresatura. Le classificazioni più comuni includono la fresatura frontale (per la realizzazione di superfici piane), la fresatura a candela (per la lavorazione di scanalature profonde e gradini), la fresatura periferica (per la rifinitura dei contorni) e la fresatura di profilo (per la lavorazione di curve complesse).
Vantaggi tecnici: La tecnologia di fresatura CNC consente il collegamento multiassiale tramite programmazione, riproducendo con precisione progetti complessi. È particolarmente adatta alla produzione di lotti piccoli o medi di componenti di alta precisione e con elevata varietà di modelli.
- Drilling: The “Entry-Level Solution” for Hole Machining
Nucleo del processo: Utilizzando una punta rotante con taglienti elicoidali, si esegue l’asportazione di materiale dal pezzo lavorato, formando fori passanti o fori ciechi. La foratura è il processo fondamentale più utilizzato nella lavorazione dei fori nella produzione, impiegato in applicazioni che vanno dai semplici fori di assemblaggio ai fori di posizionamento.
Classificazioni e applicazioni:
- Foratura convenzionaleè adatto per fori ordinari di diametro più ridotto.
- Foratura centraleserve come operazione preparatoria, utilizzando un piccolo foro preforato per garantire la precisione di posizionamento dei successivi fori più grandi.
- Foratura di fori profondi(dove il rapporto tra profondità e diametro del foro supera 10) richiede un sistema di raffreddamento dedicato per evitare il surriscaldamento della punta del trapano, comunemente impiegato per i fori delle canalette dell’olio motore.
- Foratura con più mandriniutilizza più punte da trapano che operano simultaneamente per migliorare l’efficienza di lavorazione nei pezzi con molteplici fori, ad esempio nella lavorazione delle flange.
- Grinding: The “Polishing Master” for High-Precision Surfaces
Nucleo del processo: Utilizing abrasive grains on the surface of grinding tools (such as grinding wheels and belts) as cutting units, grinding performs micro-cutting on the workpiece surface. It can achieve dimensional accuracy above IT5 grade and surface roughness below Ra 0.025μm, making it the “final finishing process” for precision components.
Applicazioni principali: Lavorazione a finitura specchio delle cavità degli stampi, rettifica degli anelli interni ed esterni dei cuscinetti di precisione e rifinitura dei bordi degli utensili da taglio. Le classificazioni includono la rettifica di superficie (lavorazione delle guide delle macchine utensili), la rettifica cilindrica (lavorazione di alberi di precisione), la rettifica interna (lavorazione delle sedi dei cuscinetti) e la rettifica di profilo (superfici curve complesse degli stampi).
Caratteristiche del processo: La temperatura di rettifica deve essere strettamente controllata durante la lavorazione per prevenire deformazioni termiche che potrebbero compromettere la precisione. Di norma è necessario un sistema di circolazione del liquido refrigerante.
- Boring: The “Specialized Solution” for Large-Diameter Precision Holes
Nucleo del processo: Rivolta ai fori già preforati o fusi, l’alesatura utilizza un utensile rotante per ampliare e rifinire il foro. L’obiettivo principale è migliorare la precisione dimensionale, la rotondità e la coassialità, colmando le carenze di precisione della foratura nelle applicazioni con fori di grande diametro.
Scenari chiave: Lavorazione delle canne dei cilindri nei blocchi motore automobilistici, delle sedi degli alberi delle macchine utensili e dei fori passanti nei grandi corpi valvolari. In base al livello di automazione, l’alesatura si suddivide in alesatura manuale (piccole serie, lavorazioni semplici) e alesatura CNC (lavorazioni ad alto volume e alta precisione). In particolare, l’alesatura CNC può realizzare lavorazioni continue su più stazioni tramite programmazione, aumentando notevolmente l’efficienza.
Differenza rispetto alla foratura: Drilling creates holes “from nothing,” while boring refines holes “from rough to precise.” Boring is especially suitable for precision holes with diameters larger than 50mm.
- Planing: The “Efficient Machiner” of Large Flat Surfaces
Nucleo del processo: Utilizzando il moto lineare alternativo di una pialla per tagliare il pezzo da lavorare, la piallatura consente la lavorazione di superfici piane su grandi pezzi a costi ridotti. È particolarmente adatta a scenari di produzione di singoli pezzi o di piccole serie.
Applicazioni tipiche: Lavorazione di superfici piane su bancali di macchine utensili, basi di grandi dimensioni, guide e componenti simili. La piallatura garantisce la planarità delle superfici dei pezzi, fornendo una base per le successive operazioni di assemblaggio. Il processo si suddivide in due fasi: piallatura grezza (taglio pesante per una rapida asportazione di materiale) e piallatura di finitura (taglio leggero per migliorare la qualità della superficie).
Limitazioni del processo: A causa della natura del moto alternativo, la piallatura risulta meno efficiente della fresatura ed è più indicata per la lavorazione di superfici piane strette e allungate, in cui la lunghezza supera la larghezza.
- Slotting: The “Precision Engraver” of Internal Complex Contours
Nucleo del processo: Similar to “vertical planing,” slotting uses the vertical reciprocating motion of a slotting tool to cut complex contours on internal surfaces or end faces of workpieces. It can machine features such as grooves, keyways, and splines in a single operation.
Vantaggi applicativi: La scanalatura è ideale per la lavorazione di strutture interne difficilmente raggiungibili con la fresatura convenzionale, come le chiavette nei riduttori o le scanalature di forma speciale negli stampi. In base al pezzo da lavorare, la scanalatura può essere classificata in scanalatura di superficie, scanalatura di contorno, scanalatura di scanalatura e scanalatura di foro. La precisione di lavorazione può raggiungere la classe IT7, con una rugosità superficiale di Ra 1,6 μm.
- Electrical Discharge Machining (EDM): The “Game Changer” for Difficult-to-Machine Materials
Nucleo del processo: EDM utilizes pulsed electrical discharges between an electrode and the workpiece to generate high temperatures that melt and erode the conductive material. As a “non-contact machining” method, it completely breaks the reliance on tool hardness inherent in traditional mechanical processing.
Valore fondamentale: L’EDM viene impiegato specificamente per la lavorazione di materiali difficili da tagliare, come carburi cementati, leghe di titanio e acciai per stampi, nonché di strutture complesse che risultano problematiche per i processi convenzionali—ad esempio microcavità negli stampi per telefoni cellulari, pale di turbina complesse nei motori aerospaziali e fori di precisione nei dispositivi medici.
Vantaggi unici:
- La precisione di lavorazione raggiunge il livello sub-micronico, consentendo una riproduzione accurata di superfici curve complesse.
- L’assenza di forze di taglio meccaniche elimina la deformazione del pezzo.
- Gli elettrodi possono essere riutilizzati, rendendo il processo adatto alla produzione in serie.
La logica fondamentale della selezione dei processi
There is no inherent “superiority” among these eight processes—only “suitability” for specific applications. When selecting a process, three major factors must be considered comprehensively:
Caratteristiche dei pezzi: Durezza del materiale, complessità strutturale e requisiti di precisione dimensionale.
Esigenze produttive: Dimensione del lotto e tempi di consegna.
Controllo dei costi: Investimento in attrezzature ed efficienza della lavorazione.
Ad esempio:
Componenti cilindrici ad alto volume → privilegiare la tornitura.
Cavità di stampi di precisione → privilegiare la rettifica + l’elettroerosione.
Grandi superfici piane → privilegiare la piallatura o la fresatura.
Con il progresso della produzione intelligente, l’applicazione combinata di più processi — come la lavorazione composta tornitura-fresatura e la finitura fresatura-rettifica — è diventata una tendenza prevalente per migliorare l’efficienza produttiva.