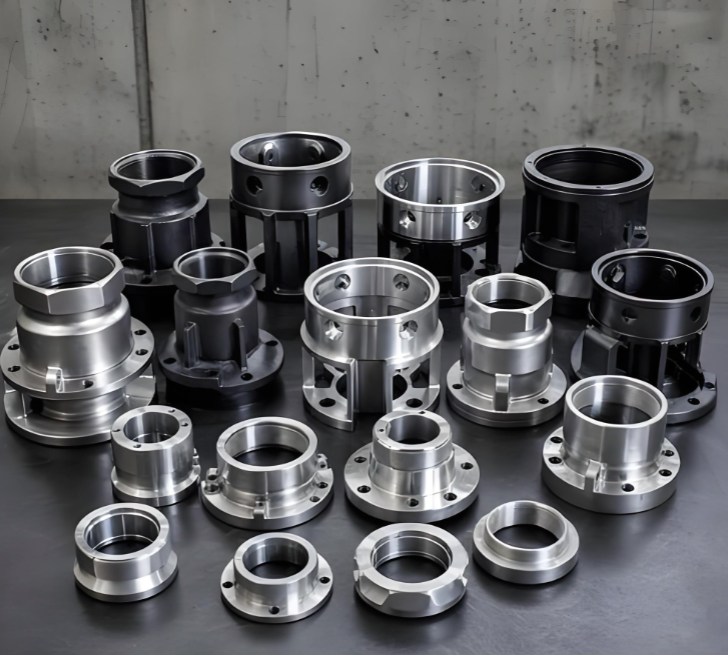
I getti in acciaio inossidabile sono ampiamente utilizzati in apparecchiature industriali, nella lavorazione alimentare, nei dispositivi medici e nella gestione dei prodotti chimici, grazie alla loro eccellente resistenza alla corrosione, all’elevata resistenza meccanica e alla durabilità. Tuttavia, la lavorazione di questi getti presenta sfide specifiche. L’acciaio inossidabile è difficile da lavorare: presenta una scarsa conducibilità termica, elevata viscosità e tendenza all’incrudimento. Ecco le principali considerazioni che ogni officina deve affrontare quando lavora getti in acciaio inossidabile.
- Preparazione pre-lavorazione
Prima di iniziare qualsiasi operazione di taglio, i getti dovrebbero essere sottoposti a ricottura per eliminare le tensioni residue di colata, evitando deformazioni o rotture durante le successive fasi di lavorazione. È fondamentale eseguire controlli accurati prima della lavorazione, tra cui la verifica delle dimensioni e l’ispezione della superficie, per garantire precisione e qualità prima che i pezzi entrino nella fase CNC.
- Selezione degli utensili e geometria
La scelta degli utensili giusti è cruciale. Si raccomandano utensili in carburo ben affilati, come i gradi YG8, con un angolo di spoglia superiore a 15 gradi, per ridurre la resistenza al taglio. Utensili rivestiti con rivestimenti TiAlN prolungano la vita utile e assicurano stabilità durante la lavorazione. L’usura degli utensili deve essere monitorata attentamente; è consigliabile effettuare controlli ogni 50 pezzi per evitare utensili smussati che potrebbero causare rotture.
- Ottimizzazione dei parametri di taglio
Stainless steel’s high viscosity promotes built-up edge formation, affecting surface finish. Recommended parameters include a linear speed of 80–120 m/min and a feed rate of 0.05–0.1 mm/r, adjusted according to casting hardness. Using a low-speed, heavy-feed strategy helps reduce cutting heat accumulation. One case study showed that reducing feed rate from 0.15 mm/r to 0.08 mm/r cut crack rates by 70%.
- Lavorazione a fasi per ridurre le sollecitazionis
La sgrossatura e la finitura vanno eseguite separatamente. Durante la sgrossatura, lasciare un margine di 0,5–1 mm e, per la finitura, adottare una strategia a più passate con profondità di taglio ridotte (0,1–0,3 mm). Questo approccio consente di controllare le deformazioni: in un esempio relativo a un getto di valvola, la distorsione è rimasta entro 0,05 mm su tre passate.
- Raffreddamento e lubrificazione
Un raffreddamento efficace è indispensabile. Utilizzare refrigerante idrosolubile con additivi ad alta pressione per raffreddare la zona di taglio e ridurre l’attrito tra utensile e pezzo. Per fori profondi o strutture complesse, un raffreddamento interno ad alta pressione garantisce che il refrigerante raggiunga direttamente la zona di taglio. I grandi getti possono trarre vantaggio da un pre-raffreddamento a 20–25 °C prima della lavorazione.
- Bloccaggio e fissaggio
Utilizzare morse flessibili o idrauliche per distribuire la pressione ed evitare deformazioni localizzate. Per componenti a parete sottile, aggiungere supporti ausiliari, come ventose a vuoto, per mantenere la stabilità durante il taglio.
- Rilascio delle tensioni post-lavorazione
La ricottura di rilassamento delle tensioni immediatamente dopo la lavorazione (riscaldamento a 300–400 °C e mantenimento per 2 ore) aiuta a prevenire deformazioni ritardate. Il trattamento di invecchiamento vibratorio rappresenta un’alternativa meno costosa.
- Ispezione e controllo qualità
L'ispezione post-lavorazione mediante CMM o profilatori ottici garantisce che le tolleranze siano mantenute entro i limiti consentiti. Per applicazioni ad alta esigenza, come componenti medicali o aerospaziali, è inoltre necessaria l'ispezione non distruttiva, ad esempio tramite raggi X, per individuare e eliminare difetti interni.
La lavorazione di getti in acciaio inossidabile richiede una scrupolosa attenzione all'attrezzatura, ai parametri di taglio, al raffreddamento e alla gestione delle sollecitazioni. Implementando una lavorazione a fasi, selezionando utensili adeguati e mantenendo rigorosi controlli di processo, le officine possono ridurre significativamente i tassi di scarto, migliorare la precisione dimensionale e fornire componenti di alta qualità che soddisfano le specifiche più severe.