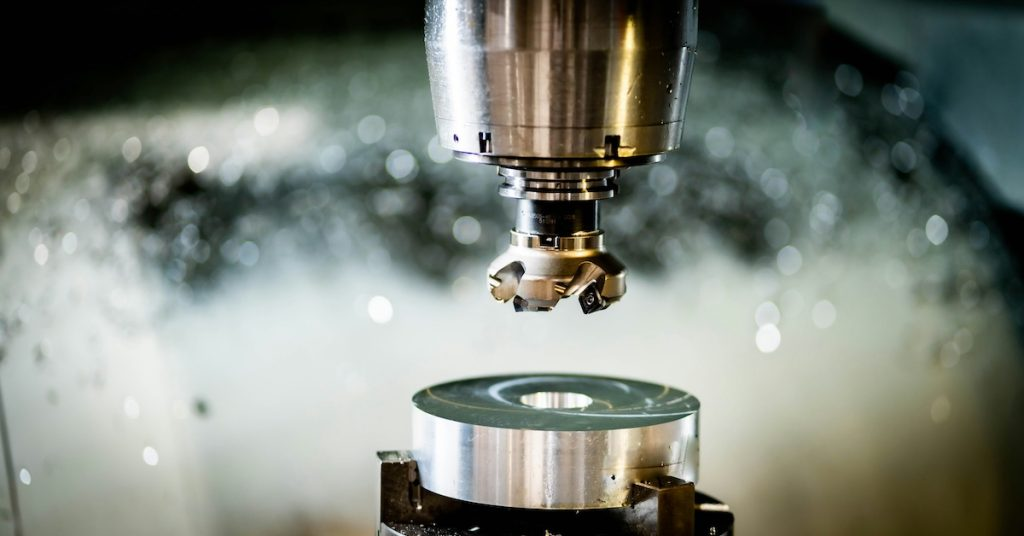
Dans la chaîne industrielle de fabrication, les procédés d’usinage constituent le lien essentiel entre les matières premières et les produits finis. Grâce à une série de méthodes de traitement rigoureusement contrôlées, ces techniques transforment des pièces brutes — telles que les métaux et les plastiques — en composants aux formes précises, à la tolérance dimensionnelle et à la qualité de surface requises, soutenant ainsi le développement des secteurs aérospatial, automobile, de l’instrumentation de précision et bien d’autres encore. Les caractéristiques structurelles et les exigences de performance propres à chaque pièce déterminent le choix du procédé. Ci-dessous, nous analysons la logique fondamentale et les scénarios d’application des huit procédés d’usinage les plus répandus.
- Turning: The “Shaping Master” of Cylindrical Components
Cœur du processus : Le pièce à usiner effectue une rotation comme mouvement principal, tandis que l’outil de coupe se déplace longitudinalement ou radialement par rapport à l’axe de la pièce pour réaliser l’usinage. L’objectif central est d’usiner des corps de révolution tels que des cylindres et des cônes. En tant que l’un des procédés d’usinage les plus fondamentaux, la précision du contrôle du tournage influence directement la compatibilité d’assemblage des pièces de type arbre et douille.
Applications clés : Des composants critiques de transmission, comme les arbres principaux des boîtes de vitesses automobiles ou les arbres moteurs, jusqu’aux éléments du quotidien tels que les boulons et les écrous — tous reposent sur le tournage pour leur fabrication. Selon la zone spécifique à usiner, le tournage peut être subdivisé en quatre catégories : le tournage externe (usinage des surfaces extérieures des arbres), le tournage interne (usinage des alésages intérieurs des douilles), le faceage (usinage des faces d’extrémité des pièces) et le tournage de filetage (usinage des filets internes et externes).
Essentiels techniques : Le choix des matériaux d’outils (l’acier rapide convient aux opérations de finition à basse vitesse, tandis que le carbure est idéal pour les coupes à grande vitesse), ainsi que l’ajustement approprié de la vitesse de coupe et de la vitesse d’avance, constituent les facteurs clés régissant la rugosité de surface et l’efficacité de l’usinage.
- Milling: The “Sculpting Craftsman” of Complex Contours
Cœur du processus : Contrairement au tournage, où c’est la pièce qui tourne, le fraisage utilise la rotation à grande vitesse de l’outil de coupe comme mouvement principal. En maîtrisant la trajectoire relative entre l’outil et la pièce, le fraisage permet d’usiner des structures complexes telles que des surfaces planes, des rainures, des engrenages et des surfaces courbes, offrant ainsi une flexibilité bien supérieure à celle du tournage.
Scénarios typiques : L’usinage des surfaces planes sur les blocs-moteurs automobiles, des profils des dents d’engrenages dans les boîtes de vitesses, ainsi que des contours de cavités dans les moules, repose tous sur le fraisage. Les classifications courantes comprennent le fraisage de face (pour obtenir des surfaces planes), le fraisage d’extrémité (pour usiner des rainures profondes et des marches), le fraisage périphérique (pour la finition des contours) et le fraisage de profil (pour usiner des courbes complexes).
Avantages techniques : La technologie de fraisage CNC permet une liaison multi-axes grâce à la programmation, reproduisant avec précision des plans de conception complexes. Elle est particulièrement adaptée à la production en petites et moyennes séries de composants de haute précision à forte variété.
- Drilling: The “Entry-Level Solution” for Hole Machining
Cœur du processus : Utilisation d’une mèche rotative munie de cannelures hélicoïdales pour découper la pièce, créant ainsi des trous débouchants ou des trous borgnes. Le perçage est le procédé de base le plus largement utilisé pour l’usinage des trous dans l’industrie manufacturière, intervenant aussi bien pour des trous d’assemblage simples que pour des trous de positionnement.
Classifications et applications :
- Perçage conventionnelest adapté aux trous ordinaires de diamètres plus petits.
- Perçage centralsert d’opération préparatoire, utilisant un petit trou pré-percé pour garantir la précision du positionnement des trous suivants plus grands.
- Perçage de trous profonds(lorsque le rapport profondeur/diamètre du trou dépasse 10) nécessite un système de refroidissement dédié pour éviter la surchauffe de la mèche, couramment utilisé pour les trous des circuits d’huile moteur.
- Perçage à plusieurs brochesemploie plusieurs forets fonctionnant simultanément afin d’améliorer l’efficacité d’usinage des pièces à multiples trous, par exemple lors du traitement des brides.
- Grinding: The “Polishing Master” for High-Precision Surfaces
Cœur du processus : Utilizing abrasive grains on the surface of grinding tools (such as grinding wheels and belts) as cutting units, grinding performs micro-cutting on the workpiece surface. It can achieve dimensional accuracy above IT5 grade and surface roughness below Ra 0.025μm, making it the “final finishing process” for precision components.
Applications principales : Usinage à finition miroir des cavités de moules, rectification des bagues intérieures et extérieures des roulements de précision, ainsi que la finition des arêtes des outils coupants. Les catégories comprennent la rectification plane (usinage des guidages des machines-outils), la rectification cylindrique (usinage d’arbres de précision), la rectification intérieure (usinage des alésages de roulements) et la rectification de profil (surfaces courbes complexes des moules).
Caractéristiques du processus : La température de rectification doit être strictement contrôlée pendant l’usinage afin d’éviter toute déformation thermique susceptible de compromettre la précision. Un système de circulation de liquide de refroidissement est généralement requis.
- Boring: The “Specialized Solution” for Large-Diameter Precision Holes
Cœur du processus : Ciblant des trous pré-percés ou coulés existants, l’alésage utilise un outil d’alésage rotatif pour agrandir et affiner le trou. L’objectif principal est d’améliorer la précision dimensionnelle, la rondeur et la coaxialité, remédiant aux défauts de précision du perçage dans les applications de trous de grand diamètre.
Scénarios clés : Usinage des alésages de cylindres dans les blocs-moteurs automobiles, des alésages de broches de machines-outils et des trous traversants dans de grands corps de vannes. Selon le niveau d’automatisation, l’alésage se divise en alésage manuel (petites séries, usinage simple) et alésage CNC (usinage à haut volume et haute précision). L’alésage CNC, en particulier, peut réaliser un usinage continu multi-stations grâce à la programmation, augmentant considérablement l’efficacité.
Différence avec le perçage : Drilling creates holes “from nothing,” while boring refines holes “from rough to precise.” Boring is especially suitable for precision holes with diameters larger than 50mm.
- Planing: The “Efficient Machiner” of Large Flat Surfaces
Cœur du processus : En utilisant le mouvement linéaire alternatif d’un outil de rabotage pour découper la pièce à usiner, le rabotage permet d’obtenir des surfaces planes sur de grandes pièces à faible coût. Il est particulièrement adapté aux situations de production de pièces uniques ou en petites séries.
Applications typiques : Usinage de surfaces planes sur les bancs d’outils machines, les grandes bases, les guides et d’autres composants similaires. Le rabotage assure la planéité des surfaces des pièces, posant ainsi une base pour l’assemblage ultérieur. Le procédé se divise en deux étapes : le rabotage grossier (découpe importante pour un enlèvement rapide de matière) et le rabotage de finition (découpe légère visant à améliorer la qualité de surface).
Limitations du processus : En raison de la nature du mouvement alternatif, le rabotage est moins efficace que le fraisage et convient mieux à l’usinage de surfaces planes étroites et allongées, où la longueur dépasse largement la largeur.
- Slotting: The “Precision Engraver” of Internal Complex Contours
Cœur du processus : Similar to “vertical planing,” slotting uses the vertical reciprocating motion of a slotting tool to cut complex contours on internal surfaces or end faces of workpieces. It can machine features such as grooves, keyways, and splines in a single operation.
Avantages applicatifs : Le rognage est idéal pour usiner des structures internes difficiles à atteindre par le fraisage conventionnel, comme les clavettes dans les boîtes de vitesses ou les rainures de forme spéciale dans les moules. Selon la pièce à usiner, le rognage peut être classé en rognage de surface, rognage de contour, rognage de rainure et rognage de trou. La précision d’usinage peut atteindre la classe IT7, avec une rugosité de surface de Ra 1,6 μm.
- Electrical Discharge Machining (EDM): The “Game Changer” for Difficult-to-Machine Materials
Cœur du processus : EDM utilizes pulsed electrical discharges between an electrode and the workpiece to generate high temperatures that melt and erode the conductive material. As a “non-contact machining” method, it completely breaks the reliance on tool hardness inherent in traditional mechanical processing.
Valeur fondamentale : L’EDM est spécifiquement utilisé pour usiner des matériaux difficiles à couper, tels que les carbures cémentés, les alliages de titane et les aciers à outils, ainsi que des structures complexes à traiter par les procédés conventionnels — par exemple, les micro-cavités dans les moules de téléphones portables, les aubes de turbine complexes dans les moteurs aéronautiques et les trous de précision dans les dispositifs médicaux.
Avantages uniques :
- La précision d’usinage atteint le niveau submicronique, permettant une reproduction exacte de surfaces courbes complexes.
- L’absence de forces de coupe mécaniques élimine toute déformation de la pièce.
- Les électrodes peuvent être réutilisées, ce qui rend le procédé adapté à la production en série.
La logique fondamentale du choix des procédés
There is no inherent “superiority” among these eight processes—only “suitability” for specific applications. When selecting a process, three major factors must be considered comprehensively:
Caractéristiques des pièces : La dureté du matériau, la complexité de la structure et les exigences de précision dimensionnelle.
Exigences de production : Taille des lots et délais de livraison.
Maîtrise des coûts : L’investissement en équipements et l’efficacité de l’usinage.
Par exemple :
Pièces cylindriques de grande série → privilégier le tournage.
Cavités de moules de précision → privilégier la rectification + l’électroérosion.
Grandes surfaces planes → privilégier le rabotage ou le fraisage.
Avec l’avancement de la fabrication intelligente, l’application combinée de plusieurs procédés — comme l’usinage combiné tournage-fraisage ou le fraisage + la rectification finale — est devenue une tendance dominante pour améliorer l’efficacité de la production.