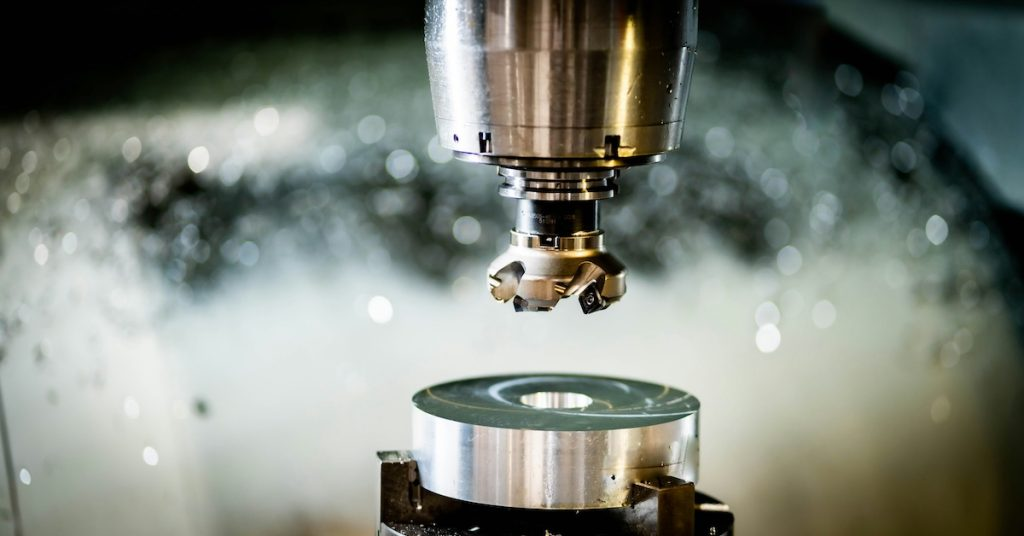
Na cadeia da indústria de manufatura, os processos de usinagem funcionam como a ponte essencial que conecta as matérias-primas aos produtos acabados. Por meio de uma série de métodos de processamento rigorosamente controlados, essas técnicas transformam peças brutas — como metais e plásticos — em componentes com formas específicas, precisão dimensional e qualidade superficial, sustentando o desenvolvimento dos setores aeroespacial, automotivo, de instrumentação de precisão e inúmeros outros. As características estruturais e os requisitos de desempenho de diferentes peças determinam a escolha do processo. A seguir, analisamos a lógica central e os cenários de aplicação de oito processos de usinagem mais utilizados.
- Turning: The “Shaping Master” of Cylindrical Components
Núcleo do Processo: Com a peça de trabalho girando como movimento principal, a ferramenta de corte desloca-se ao longo ou radialmente em relação ao eixo da peça para realizar o corte. O objetivo central é usinar corpos de revolução, como cilindros e cones. Como um dos processos de usinagem mais fundamentais, o controle preciso do torneamento afeta diretamente a compatibilidade de montagem de componentes como eixos e buchas.
Principais Aplicações: Desde componentes críticos de transmissão, como eixos principais de caixas de câmbio automotivas e eixos de motores, até itens do cotidiano, como parafusos e porcas — todos dependem do torneamento para sua conformação. De acordo com a área específica a ser usinada, o torneamento pode ser subdividido em quatro categorias: torneamento externo (usinagem das superfícies externas de eixos), torneamento interno (usinagem dos furos internos de buchas), torneamento de face (usinagem das faces extremas das peças) e torneamento de roscas (usinagem de roscas internas e externas).
Essenciais Técnicos: A seleção dos materiais das ferramentas (o aço rápido é adequado para acabamento em baixa velocidade, enquanto o carboneto é ideal para cortes em alta velocidade), juntamente com a combinação entre a velocidade de corte e a taxa de avanço, são os fatores centrais que controlam a rugosidade superficial e a eficiência da usinagem.
- Milling: The “Sculpting Craftsman” of Complex Contours
Núcleo do Processo: Ao contrário do torneamento, em que a peça gira, a fresagem utiliza a rotação em alta velocidade da ferramenta de corte como movimento principal. Ao controlar a trajetória relativa entre a ferramenta e a peça, a fresagem consegue usinar estruturas complexas, como superfícies planas, ranhuras, engrenagens e superfícies curvas, oferecendo flexibilidade muito superior à do torneamento.
Cenários Típicos: A usinagem de superfícies planas em blocos de motor automotivos, perfis de dentes de engrenagens em caixas de câmbio e contornos de cavidades em moldes depende inteiramente da fresagem. As classificações mais comuns incluem a fresagem de face (produção de superfícies planas), a fresagem de topo (usinagem de ranhuras profundas e degraus), a fresagem periférica (acabamento de contornos) e a fresagem de perfil (usinagem de curvas complexas).
Vantagens Técnicas: A tecnologia de fresagem CNC permite a ligação multieixo por meio de programação, reproduzindo com precisão projetos complexos. É particularmente adequada para a produção em lotes pequenos e médios de componentes de alta variedade e precisão.
- Drilling: The “Entry-Level Solution” for Hole Machining
Núcleo do Processo: Utiliza-se uma broca rotativa com arestas de corte helicoidais para cortar a peça de trabalho, formando furos passantes ou furos cegos. A furação é o processo básico mais amplamente utilizado na usinagem de furos na indústria, presente desde simples furos de montagem até furos de posicionamento.
Classificações e Aplicações:
- Furação convencionalé adequado para furos comuns de diâmetros menores.
- Furação centralserve como uma operação preparatória, utilizando um pequeno furo pré-perfurado para garantir a precisão do posicionamento dos furos maiores subsequentes.
- Furação de furos profundos(quando a relação entre a profundidade e o diâmetro do furo ultrapassa 10) requer um sistema de refrigeração dedicado para evitar o superaquecimento da broca, sendo comumente utilizado para furos de galerias de óleo de motores.
- Furação com múltiplos fusosemprega múltiplas brocas operando simultaneamente para melhorar a eficiência de usinagem em peças com múltiplos furos, como no processamento de flanges.
- Grinding: The “Polishing Master” for High-Precision Surfaces
Núcleo do Processo: Utilizing abrasive grains on the surface of grinding tools (such as grinding wheels and belts) as cutting units, grinding performs micro-cutting on the workpiece surface. It can achieve dimensional accuracy above IT5 grade and surface roughness below Ra 0.025μm, making it the “final finishing process” for precision components.
Aplicações Principais: Usinagem de acabamento espelhado em cavidades de moldes, retificação de anéis internos e externos de rolamentos de precisão e acabamento de arestas de ferramentas de corte. As classificações incluem retificação de superfície (usinagem de guias de máquinas-ferramenta), retificação cilíndrica (usinagem de eixos de precisão), retificação interna (usinagem de furos de rolamentos) e retificação de perfil (superfícies curvas complexas de moldes).
Características do Processo: A temperatura de retificação deve ser rigorosamente controlada durante o processo para evitar deformações térmicas que possam comprometer a precisão. Geralmente é necessário um sistema de circulação de fluido refrigerante.
- Boring: The “Specialized Solution” for Large-Diameter Precision Holes
Núcleo do Processo: Direcionado a furos pré-perfurados ou fundidos existentes, o alargamento utiliza uma ferramenta rotativa para ampliar e refinar o furo. O objetivo principal é melhorar a precisão dimensional, a redondeza e a coaxialidade, corrigindo as deficiências de precisão da perfuração em aplicações de furos de grande diâmetro.
Cenários Chave: Usinagem de furos de cilindros em blocos de motores automotivos, furos de fusos de máquinas-ferramenta e furos passantes em grandes corpos de válvulas. De acordo com o nível de automação, o alargamento divide-se em alargamento manual (pequenos lotes, usinagem simples) e alargamento CNC (alto volume, usinagem de alta precisão). Em particular, o alargamento CNC pode realizar usinagem contínua em múltiplas estações por meio de programação, aumentando significativamente a eficiência.
Diferença em relação à Furação: Drilling creates holes “from nothing,” while boring refines holes “from rough to precise.” Boring is especially suitable for precision holes with diameters larger than 50mm.
- Planing: The “Efficient Machiner” of Large Flat Surfaces
Núcleo do Processo: Utilizando o movimento linear alternativo de uma ferramenta de plaina para cortar a peça de trabalho, a plainagem realiza a usinagem de superfícies planas em peças grandes a baixo custo. É particularmente adequada para cenários de produção de peças únicas e em pequenos lotes.
Aplicações Típicas: Usinagem de superfícies planas em bancadas de máquinas-ferramenta, bases grandes, guias lineares e componentes similares. A plainagem garante a planicidade das superfícies das peças, fornecendo uma base para a montagem subsequente. O processo é dividido em duas etapas: plainagem grosseira (corte pesado para remoção rápida de material) e plainagem de acabamento (corte leve para melhorar a qualidade da superfície).
Limitações do Processo: Devido à natureza do movimento alternativo, a plainagem é menos eficiente que a fresagem e é mais adequada para usinar superfícies planas estreitas e alongadas, onde o comprimento supera a largura.
- Slotting: The “Precision Engraver” of Internal Complex Contours
Núcleo do Processo: Similar to “vertical planing,” slotting uses the vertical reciprocating motion of a slotting tool to cut complex contours on internal surfaces or end faces of workpieces. It can machine features such as grooves, keyways, and splines in a single operation.
Vantagens da Aplicação: O entalhamento é ideal para usinar estruturas internas de difícil acesso para a fresagem convencional, como chavetas em caixas de engrenagens e ranhuras de formas especiais em moldes. Com base na peça de trabalho, o entalhamento pode ser classificado em entalhamento de superfície, entalhamento de contorno, entalhamento de ranhura e entalhamento de furo. A precisão de usinagem pode alcançar o grau IT7, com rugosidade superficial de Ra 1,6 μm.
- Electrical Discharge Machining (EDM): The “Game Changer” for Difficult-to-Machine Materials
Núcleo do Processo: EDM utilizes pulsed electrical discharges between an electrode and the workpiece to generate high temperatures that melt and erode the conductive material. As a “non-contact machining” method, it completely breaks the reliance on tool hardness inherent in traditional mechanical processing.
Valor Central: A EDM é especialmente utilizada para usinar materiais de difícil corte, como carbonetos cementados, ligas de titânio e aços para moldes, bem como estruturas desafiadoras para processos convencionais — como microcavidades em moldes de telefones celulares, palhetas de turbinas complexas em motores aeroespaciais e furos de precisão em dispositivos médicos.
Vantagens Únicas:
- A precisão de usinagem atinge o nível submicrométrico, permitindo a replicação precisa de superfícies curvas complexas.
- A ausência de forças de corte mecânicas elimina a deformação da peça de trabalho.
- Os eletrodos podem ser reutilizados, tornando o processo adequado para a produção em série.
A Lógica Central da Seleção do Processo
There is no inherent “superiority” among these eight processes—only “suitability” for specific applications. When selecting a process, three major factors must be considered comprehensively:
Características das Peças: Dureza do material, complexidade estrutural e requisitos de precisão dimensional.
Exigências de Produção: Tamanho do lote e prazos de entrega.
Controle de Custos: Investimento em equipamentos e eficiência da usinagem.
Por exemplo:
Peças cilíndricas de grande volume → priorizar o torneamento.
Cavidades de moldes de alta precisão → priorizar a retificação + EDM.
Grandes superfícies planas → priorizar o plainamento ou a fresagem.
Com o avanço da manufatura inteligente, a aplicação combinada de múltiplos processos — como a usinagem composta de torneamento-fresamento e a fresagem + acabamento por retificação — tornou-se uma tendência predominante para melhorar a eficiência produtiva.