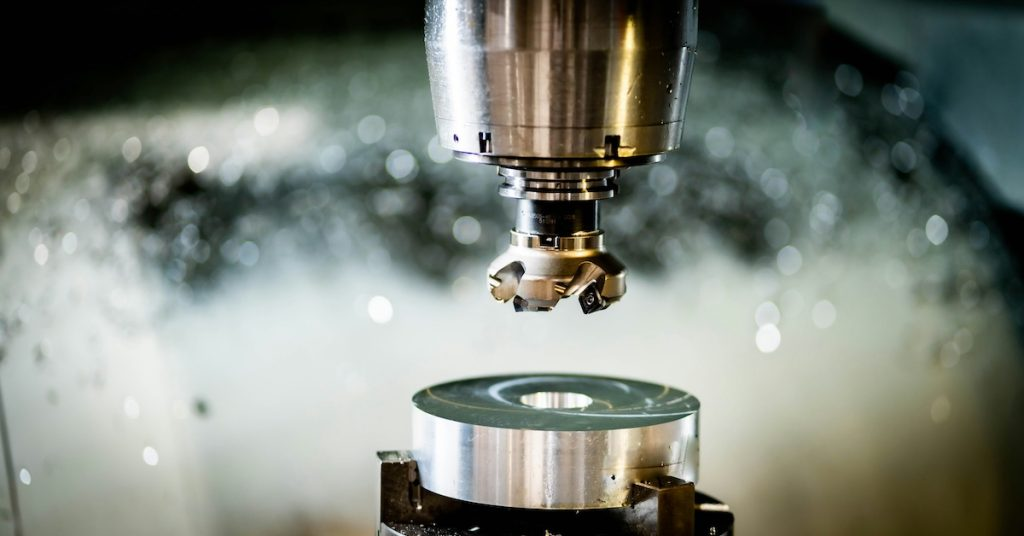
En la cadena de valor de la industria manufacturera, los procesos de mecanizado actúan como el puente esencial que conecta las materias primas con los productos terminados. A través de una serie de métodos de procesamiento cuidadosamente controlados, estas técnicas transforman piezas en bruto —como metales y plásticos— en componentes con formas específicas, precisión dimensional y calidad superficial, sustentando el desarrollo de sectores como la aeronáutica, la fabricación automotriz, la instrumentación de precisión y muchos otros. Las características estructurales y los requisitos de rendimiento de las distintas piezas determinan la elección del proceso correspondiente. A continuación, analizamos la lógica central y los escenarios de aplicación de ocho procesos de mecanizado predominantes.
- Turning: The “Shaping Master” of Cylindrical Components
Núcleo del proceso: Con la pieza de trabajo girando como movimiento principal, la herramienta de corte se desplaza longitudinalmente o radialmente respecto al eje de la pieza para realizar el corte. El objetivo fundamental es mecanizar cuerpos de revolución, como cilindros y conos. Como uno de los procesos de mecanizado más básicos, el control preciso del torneado influye directamente en la compatibilidad de ensamblaje de componentes como ejes y casquillos.
Aplicaciones clave: Desde componentes críticos de transmisión, como los ejes principales de las cajas de cambios automotrices y los ejes de motores, hasta elementos cotidianos como tornillos y tuercas, todos dependen del torneado para su conformación. Según la zona específica que se mecaniza, el torneado puede subdividirse en cuatro categorías: torneado exterior (mecanizado de las superficies externas de los ejes), torneado interior (mecanizado de los orificios internos de los casquillos), torneado de cara (mecanizado de las caras finales de las piezas) y torneado de roscas (mecanizado de roscas internas y externas).
Aspectos técnicos esenciales: La selección de los materiales de las herramientas (el acero rápido es adecuado para acabados a baja velocidad, mientras que el carburo resulta ideal para cortes a alta velocidad), junto con la adecuación de la velocidad de corte y la velocidad de avance, son factores clave que determinan la rugosidad superficial y la eficiencia del mecanizado.
- Milling: The “Sculpting Craftsman” of Complex Contours
Núcleo del proceso: A diferencia del torneado, en el que la pieza gira, el fresado utiliza la rotación a alta velocidad de la herramienta de corte como movimiento principal. Al controlar la trayectoria relativa entre la herramienta y la pieza, el fresado permite mecanizar estructuras complejas, como superficies planas, ranuras, engranajes y superficies curvas, ofreciendo una flexibilidad mucho mayor que la del torneado.
Escenarios típicos: El mecanizado de superficies planas en bloques de motores automotrices, los perfiles de los dientes de los engranajes en cajas de cambio y los contornos de cavidades en moldes depende en gran medida del fresado. Entre las clasificaciones más comunes se encuentran el fresado de cara (para producir superficies planas), el fresado de extremo (para mecanizar ranuras profundas y escalones), el fresado periférico (para el acabado de contornos) y el fresado de perfil (para el mecanizado de curvas complejas).
Ventajas técnicas: La tecnología de fresado CNC permite la interconexión multieje mediante programación, reproduciendo con precisión planos de diseño complejos. Es especialmente adecuada para la producción en lotes pequeños y medianos de componentes de alta variedad y precisión.
- Drilling: The “Entry-Level Solution” for Hole Machining
Núcleo del proceso: Se utiliza una broca giratoria con filos de corte helicoidales para cortar la pieza de trabajo, formando orificios pasantes o ciegos. La perforación es el proceso fundamental más utilizado en el mecanizado de orificios en la fabricación, presente desde los simples orificios de montaje hasta los orificios de posicionamiento.
Clasificaciones y aplicaciones:
- Perforación convencionales adecuado para orificios comunes de diámetros más pequeños.
- Perforación centralSirve como operación preparatoria, utilizando un pequeño orificio preperforado para garantizar la precisión de posicionamiento de los orificios posteriores de mayor diámetro.
- Perforación de orificios profundos(cuando la relación entre la profundidad y el diámetro del orificio supera 10) requiere un sistema de refrigeración dedicado para evitar el sobrecalentamiento de la broca, siendo comúnmente utilizado para los orificios de los conductos de aceite del motor.
- Perforación con múltiples husillosemplea múltiples brocas que trabajan simultáneamente para mejorar la eficiencia del mecanizado en piezas con varios orificios, como en el procesamiento de bridas.
- Grinding: The “Polishing Master” for High-Precision Surfaces
Núcleo del proceso: Utilizing abrasive grains on the surface of grinding tools (such as grinding wheels and belts) as cutting units, grinding performs micro-cutting on the workpiece surface. It can achieve dimensional accuracy above IT5 grade and surface roughness below Ra 0.025μm, making it the “final finishing process” for precision components.
Aplicaciones principales: Mecanizado de acabado espejo en cavidades de moldes, rectificado de anillos interno y externo de rodamientos de precisión, y acabado de los filos de herramientas de corte. Las clasificaciones incluyen rectificado de superficies (mecanizado de guías de máquinas-herramienta), rectificado cilíndrico (mecanizado de ejes de precisión), rectificado interno (mecanizado de agujeros de rodamientos) y rectificado de perfiles (superficies curvas complejas de moldes).
Características del proceso: La temperatura de rectificado debe controlarse estrictamente durante el proceso para evitar deformaciones térmicas que puedan comprometer la precisión. Por lo general, se requiere un sistema de circulación de refrigerante.
- Boring: The “Specialized Solution” for Large-Diameter Precision Holes
Núcleo del proceso: Dirigido a orificios preperforados o fundidos existentes, el barrido utiliza una herramienta rotativa para ampliar y afinar el orificio. El objetivo principal es mejorar la precisión dimensional, la redondez y la coaxialidad, abordando las deficiencias de precisión propias del taladrado en aplicaciones con orificios de gran diámetro.
Escenarios clave: Mecanizado de los cilindros en bloques de motores automotrices, de los ejes de husillos de máquinas-herramienta y de los orificios pasantes en grandes cuerpos de válvulas. Según el nivel de automatización, el barrido se divide en barrido manual (pequeños lotes, mecanizado sencillo) y barrido CNC (alto volumen, mecanizado de alta precisión). En particular, el barrido CNC puede realizar mecanizados continuos en múltiples estaciones mediante programación, aumentando significativamente la eficiencia.
Diferencia respecto a la perforación: Drilling creates holes “from nothing,” while boring refines holes “from rough to precise.” Boring is especially suitable for precision holes with diameters larger than 50mm.
- Planing: The “Efficient Machiner” of Large Flat Surfaces
Núcleo del proceso: Utilizando el movimiento lineal alternativo de una herramienta de cepillado para cortar la pieza de trabajo, el cepillado permite mecanizar superficies planas en piezas de gran tamaño a bajo costo. Es especialmente adecuado para situaciones de producción de piezas unitarias y de pequeños lotes.
Aplicaciones típicas: Mecanizado de superficies planas en bancadas de máquinas herramienta, bases grandes, guías y componentes similares. El cepillado garantiza la planeidad de las superficies de las piezas, proporcionando una base para el montaje posterior. El proceso se divide en dos etapas: cepillado grueso (corte pesado para eliminar material rápidamente) y cepillado de acabado (corte ligero para mejorar la calidad superficial).
Limitaciones del proceso: Debido a la naturaleza del movimiento alternativo, el cepillado es menos eficiente que el fresado y resulta más adecuado para mecanizar superficies planas estrechas y alargadas, donde la longitud supera a la anchura.
- Slotting: The “Precision Engraver” of Internal Complex Contours
Núcleo del proceso: Similar to “vertical planing,” slotting uses the vertical reciprocating motion of a slotting tool to cut complex contours on internal surfaces or end faces of workpieces. It can machine features such as grooves, keyways, and splines in a single operation.
Ventajas de la aplicación: El ranurado es ideal para mecanizar estructuras internas difíciles de alcanzar con el fresado convencional, como chaveteros en cajas de engranajes y ranuras de formas especiales en moldes. Según la pieza a trabajar, el ranurado puede clasificarse en ranurado de superficie, ranurado de contorno, ranurado de ranuras y ranurado de orificios. La precisión de mecanizado puede alcanzar grado IT7, con una rugosidad superficial de Ra 1,6 μm.
- Electrical Discharge Machining (EDM): The “Game Changer” for Difficult-to-Machine Materials
Núcleo del proceso: EDM utilizes pulsed electrical discharges between an electrode and the workpiece to generate high temperatures that melt and erode the conductive material. As a “non-contact machining” method, it completely breaks the reliance on tool hardness inherent in traditional mechanical processing.
Valor principal: La EDM se emplea específicamente para mecanizar materiales de difícil corte, como carburos cementados, aleaciones de titanio y aceros para matrices, así como estructuras complicadas para los procesos convencionales, tales como microcavidades en moldes de teléfonos móviles, palas de turbina complejas en motores aeroespaciales y orificios de precisión en dispositivos médicos.
Ventajas únicas:
- La precisión de mecanizado alcanza el nivel submicrónico, permitiendo replicar con exactitud superficies curvas complejas.
- La ausencia de fuerzas de corte mecánicas evita la deformación de la pieza.
- Los electrodos pueden reutilizarse, lo que hace que este proceso sea adecuado para la producción en serie.
La lógica central de la selección de procesos
There is no inherent “superiority” among these eight processes—only “suitability” for specific applications. When selecting a process, three major factors must be considered comprehensively:
Características de la pieza: Dureza del material, complejidad estructural y requisitos de precisión dimensional.
Exigencias de producción: Tamaño del lote y plazos de entrega.
Control de costos: Inversión en equipos y eficiencia de mecanizado.
Por ejemplo:
Piezas cilíndricas de gran volumen → priorizar el torneado.
Cavidades de moldes de alta precisión → priorizar el rectificado + el electroerosionado.
Superficies planas grandes → priorizar el cepillado o el fresado.
Con el avance de la manufactura inteligente, la aplicación combinada de múltiples procesos —como el mecanizado compuesto de torneado-fresado y el fresado + rectificado de acabado— se ha convertido en una tendencia generalizada para mejorar la eficiencia productiva.