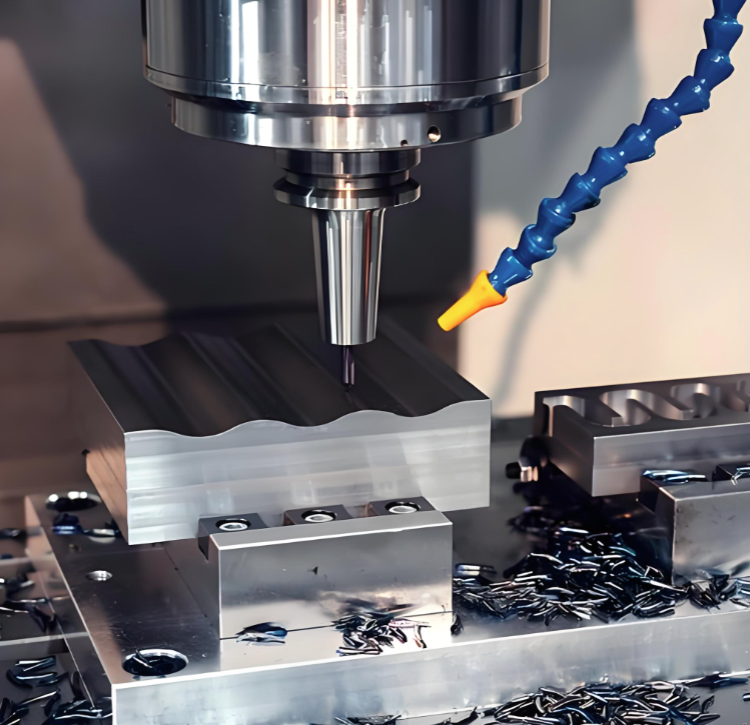
Wichtige Überlegungen beim Zerspanen von Automobilkomponenten aus der Aluminiumlegierung 6082
- Material
Die Aluminiumlegierung 6082 (EN AW-6082, auch als AA6082, HE30 oder DIN 3.2315 bezeichnet) ist eine wärmebehandelbare Al-Mg-Si-Mn-Legierung, die in der Automobilindustrie häufig für hochbelastete Strukturbauteile eingesetzt wird. Sie bietet eine hervorragende Kombination aus hohem Festigkeits-Gewichts-Verhältnis, guter Korrosionsbeständigkeit und günstiger Zerspanbarkeit. Zu den gängigen Anwendungen im Automobilbereich zählen unter anderem Fahrwerksarme, Chassiskomponenten, Querlenker, sicherheitsrelevante Strukturteile sowie vibrationsdämpfende Buchsen.
Der T6-Zustand (lösungsglühdargestellt und künstlich gealtert) ist der am häufigsten verwendete Zustand für Automobilkomponenten und liefert eine Zugfestigkeit von bis zu 310 MPa sowie eine Streckgrenze von etwa 260 MPa.
- Werkzeugauswahl und Schnittparameter
2.1 Werkzeugmaterialien und Beschichtungen
Für die Bearbeitung von 6082-Aluminium werden Hartmetallwerkzeuge aufgrund ihrer Haltbarkeit empfohlen. Scharfe Schneidwerkzeuge sind unbedingt erforderlich, um die Arbeitshärtung zu verringern und die Oberflächengüte zu verbessern.
TiN‑Beschichtungen (Titannitrid) helfen, die Aufbauschichtbildung zu reduzieren und die Standzeit der Werkzeuge zu erhöhen. ZrN‑Beschichtungen (Zirkoniumnitrid) bieten ein gutes Verhältnis zwischen Leistung und Kosten.
Diamantbeschichtete Werkzeuge weisen die geringste Reibung auf, sind jedoch teurer und eignen sich am besten für die Massenproduktion.
Vermeiden Sie AlCrN‑Beschichtungen, da sie die Haftung mit Aluminium erhöhen können.
Unbeschichtete Hartmetallwerkzeuge können bei entsprechender Kühlmittelanwendung eingesetzt werden.
2.2 Spindeldrehzahlen und Vorschübe
Empfohlene Spindeldrehzahlen liegen je nach Werkzeugdurchmesser zwischen 8.000 und 15.000 U/min.
Vorschubgeschwindigkeiten bewegen sich typischerweise zwischen 1.500 und 3.000 mm/min, um Effizienz und Oberflächengüte ausgewogen abzuwägen.
Für Drehbearbeitungen wurden Schnittgeschwindigkeiten von 500–800 m/min bei Vorschüben von 0,1–0,15 mm/Umdrehung für die 6082‑Legierung im T4‑Zustand untersucht.
Für Fräsarbeiten werden Schnittgeschwindigkeiten zwischen 36 und 40 m/min bei Vorschüben von 0,14–0,18 mm/Umdrehung empfohlen.
Die Schnitttiefe sollte 50% des Werkzeugdurchmessers nicht überschreiten, um Verbiegungen zu vermeiden.
2.3 Werkzeuggeometrie
Karbid-Schaftfräser mit 3 oder mehr Schneiden sind aufgrund der etwas “klebrigen” Beschaffenheit der Legierung ideal für saubere Schnitte.
Spanbrecher werden empfohlen, da 6082 im T6-Zustand dazu neigt, lange, fadenförmige Späne zu erzeugen; Spanbrecher helfen dabei, kompakte Spanschleifen zu bilden.
Für eine verbesserte Spanbildung während der Bohrarbeiten werden Peck-Bohrtechniken empfohlen.
- Kühlung und Schmierung
3.1 Kühlmittelanwendung
Kühlschmierstoff in Form eines Kühlmittelflusses oder eines Luftstrahls ist unerlässlich, um ein Anschweißen der Späne (Aufbauschneide) zu verhindern und die Standzeit des Werkzeugs zu verlängern.
Kühlschmierstoff hilft, die Wärmeentwicklung während der Zerspanung zu reduzieren, was entscheidend ist, da übermäßige Hitze die Materialeigenschaften beeinträchtigen kann.
Die Minimalmengenschmierung (MQL) hat bei der nachhaltigen Zerspanung von Al6082 vielversprechende Ergebnisse gezeigt.
3.2 Wärmemanagement
Übermäßige Hitze während der Zerspanung kann führen zu:
Schnellere Werkzeugabnutzung
Möglicher Veränderung der Materialeigenschaften
Spanverschweißung und schlechte Oberflächengüte
Der Einsatz geeigneter Kühlschmierstoffe oder Schmiermittel ist unerlässlich, um die Wärmeentwicklung zu kontrollieren.
- Spannvorrichtungen und Fixierung
Eine ordnungsgemäße Spannvorrichtung ist entscheidend, um Vibrationen und Durchbiegungen während der Zerspanung zu minimieren.
Eine ausreichende Werkstückspannung verhindert Vibrationen und gewährleistet präzise Schnitte.
Bei dünnen Blechen oder komplexen Geometrien ist die Kontrolle von Vibrationen besonders wichtig, um die Maßhaltigkeit sicherzustellen.
- Restspannungen und Verformungskontrolle
6082-T6-Aluminiumstäbe können unter inneren Spannungen leiden, was nach der Bearbeitung zu geringfügigen Verformungen oder Maßänderungen führen kann.
Durch Zerspanungsprozesse verursachte Eigenspannungen können zu einer Verformung des Bauteils führen, insbesondere in dünnwandigen Bereichen.
Für hochpräzise Teile kann eine vorzeitige Spannungsarmglühung erforderlich sein.
Eine nachträgliche Spannungsarmglühung kann die Endqualität und Maßstabilität des Bauteils verbessern.
Der T651-Zustand (spannungsarmgeglühter Zustand von T6) wird häufig für Bleche und Präzisionsbearbeitungsarbeiten bevorzugt.
- Spänekontrolle
6082 im T6-Zustand neigt dazu, lange, fadenförmige Späne zu erzeugen, die die Zerspanungsoperationen beeinträchtigen können.
Die Späneabfuhr wird kritisch; der Einsatz von Spanbrechern und geeigneten Vorschubgeschwindigkeiten hilft, die Spänebildung zu kontrollieren.
Eine ordnungsgemäße Kühlschmierstoffanwendung verhindert das Anschweißen der Späne am Schneidwerkzeug.
Im Vergleich zu 6061 weist 6082 einen höheren Siliziumgehalt auf, wodurch es etwas härter, jedoch abrasiver für Werkzeuge ist; aufgrund seiner geringeren Gummiigkeit lässt sich die Spänekontrolle bei 6061 etwas leichter bewerkstelligen.
- Überlegungen nach der Bearbeitung
7.1 Oberflächengüte und Entgraten
Aufgrund der Duktilität der Legierung kommt es häufig zur Bildung von Graten, sodass Nachbearbeitungsschritte zum Entgraten oder manuelle Oberflächenbearbeitung erforderlich sind.
Bei zu niedrigen Schnittgeschwindigkeiten oder unzureichendem Kühlschmierstoff kann es zu Oberflächengalling kommen.
Werkzeugspuren können sichtbar werden, wenn die Überlappungsabstände 10% des Werkzeugdurchmessers überschreiten.
Im Vergleich zu einigen anderen Legierungen der 6000er-Serie eignet sich 6082 besser für stark beanspruchte Bauteile, ist jedoch möglicherweise weniger geeignet, wenn eine glattere Oberflächenoptik im Vordergrund steht.
7.2 Wärmebehandlung
Stellen Sie sicher, dass der Wärmebehandlungsprozess korrekt durchgeführt wird, um die erforderlichen mechanischen Eigenschaften zu erreichen.
Der T6‑Temperprozess umfasst eine Lösungsglühhitzbehandlung, das Abschrecken sowie eine künstliche Alterung.
Eine Nachwärmebehandlung nach dem Schweißen kann die Zugfestigkeit und Härte geschweißter Verbindungen erheblich erhöhen.
7.3 Oberflächenbehandlung
6082 kann eloxiert werden, um die Korrosionsbeständigkeit zu verbessern und eine ästhetisch ansprechende Oberflächenbeschaffenheit zu erzielen.
6082 gehört zu den bevorzugten Materialien für die Hartanodisierung.
Die Legierung weist eine gute anodische Reaktivität auf und ist daher für verschiedene Eloxierverfahren geeignet.
Durch die Einhaltung dieser Richtlinien können wir Automobilkomponenten aus der Aluminiumlegierung 6082 effektiv bearbeiten, dabei den Werkzeugverschleiß minimieren, Verformungen vermeiden und die erforderliche Maßgenauigkeit sowie Oberflächengüte erreichen.