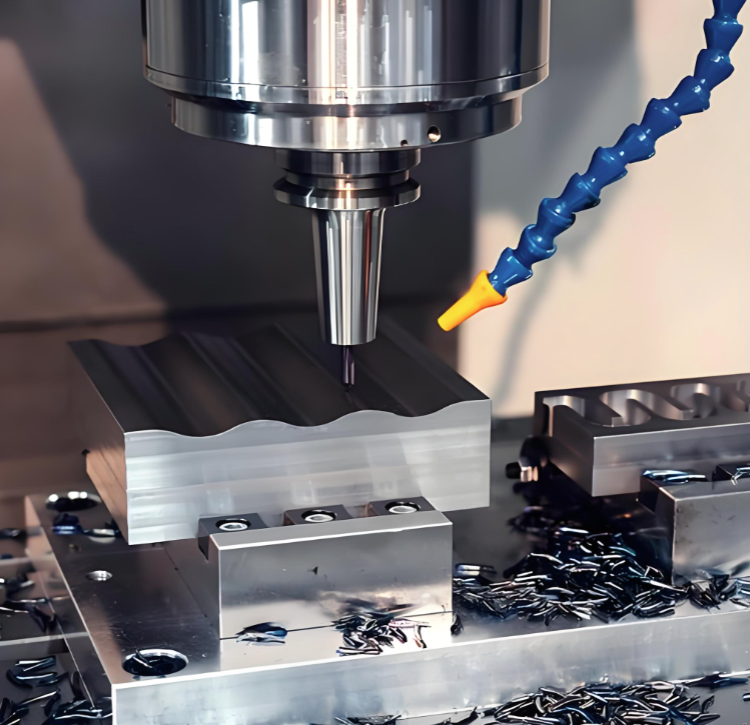
6082 Alüminyum Alaşımı Otomotiv Bileşenlerinin Makine İşleme İçin Temel Dikkat Edilmesi Gereken Hususlar
- Malzeme
6082 alüminyum alaşımı (EN AW-6082, ayrıca AA6082, HE30 veya DIN 3.2315 olarak da adlandırılır) yüksek gerilim altındaki yapısal bileşenler için otomotiv endüstrisinde yaygın olarak kullanılan, ısıyla işlem görebilen bir Al-Mg-Si-Mn alaşımıdır. Yüksek mukavemet–ağırlık oranı, iyi korozyon direnci ve uygun işlenebilirlik gibi üstün özellikler sunar. Yaygın otomotiv uygulamalarına süspansiyon kolları, şasi parçaları, kontrol kolları, güvenlik açısından kritik yapısal bileşenler ve titreşim önleyici burçlar dahildir.
T6 durumu (çözelti sıcaklıkta işlenmiş ve yapay olarak yaşlanmış hâl), otomotiv bileşenleri için en yaygın durumdur; bu durumda çekme mukavemeti 310 MPa’ya kadar, akma mukavemeti ise yaklaşık 260 MPa seviyesindedir.
- Araç Seçimi ve Kesme Parametreleri
2.1 Araç Malzemeleri ve Kaplamalar
6082 alüminyumun makine işleme işlemlerinde dayanıklılığı yüksek olan karbür kesiciler önerilir. Çalışma sertleşmesini azaltmak ve yüzey kalitesini artırmak için keskin kesiciler vazgeçilmezdir.
TiN (Titanyum Nitrit) kaplamalar, kenarda oluşan malzeme birikimini azaltmaya ve kesici alet ömrünü uzatmaya yardımcı olur. ZrN (Zirkonyum Nitrit) ise performans ile maliyet arasında iyi bir denge sağlar.
Elmas kaplamalı kesiciler en düşük sürtünmeyi sağlar ancak daha pahalıdır; bu nedenle yüksek hacimli üretim için en uygun seçenektir.
AlCrN kaplamaları, alüminyumla tutunmayı artırabileceğinden kaçınılmalıdır.
Doğru soğutucu kullanımıyla kaplanmamış karbür kesiciler de kullanılabilir.
2.2 Mili Hızları ve Besleme Hızları
Önerilen mil hızları, kesici alet çapına bağlı olarak 8.000–15.000 RPM arasında değişmektedir.
Besleme hızları genellikle verimlilik ile yüzey kalitesi arasındaki dengenin sağlanmasını sağlamak üzere 1.500–3.000 mm/dakika aralığındadır.
Torna işlemlerinde, 6082 T4 alaşımı için 500–800 m/dakika kesme hızı ve 0,1–0,15 mm/dönüş besleme hızı düzeyleri üzerinde çalışmalar yapılmıştır.
Frezeleme işlemleri için ise 36–40 m/dakika kesme hızı ve 0,14–0,18 mm/dönüş besleme hızı önerilmektedir.
Sapma oluşmasını önlemek için kesme derinliği, takım çapının 50%’ini aşmamalıdır.
2.3 Takım Geometrisi
Alaşımın biraz “çekiç” niteliği taşıması nedeniyle, 3 veya daha fazla yivli karbür uç frezeler temiz kesimler için idealdir.
Çip kırıcıların kullanılması tavsiye edilir; çünkü T6 durumundaki 6082 alüminyum, uzun ve ipliksi çipler üretme eğilimindedir; çip kırıcılar ise sıkı kıvrımlı talaş parçaları elde etmeye yardımcı olur.
Delme işlemlerinde çip oluşumunu iyileştirmek için peck delme teknikleri önerilir.
- Soğutma ve Yağlama
3.1 Soğutucu Uygulaması
Çip kaynamasını (birikmiş kenar) önlemek ve takım ömrünü uzatmak için su soğutucu veya hava püskürtmesi vazgeçilmezdir.
Soğutucu, işleme sırasında ısı oluşumunu azaltmaya yardımcı olur; aşırı sıcaklık malzeme özellikleri üzerinde olumsuz etkiler bırakabileceğinden bu çok önemlidir.
Minimum Miktar Yağlama (MQL) yöntemi, Al6082’nin sürdürülebilir işlenmesi konusunda umut verici sonuçlar göstermiştir.
3.2 Isı Yönetimi
İşleme sırasında aşırı sıcaklık şunlara yol açabilir:
Daha hızlı takım aşınması
Malzeme özelliklerinin potansiyel olarak değişmesi
Çip kaynaklanması ve düşük yüzey kalitesi
Isı oluşumunu kontrol altına almak için uygun soğutucular veya yağlayıcıların kullanımı esastır.
- İş Parçası Sabitleme ve Ayarlama
İşleme sırasında titreşim ve sapmayı en aza indirmek için doğru sabitleme sistemi gereklidir.
Yeterli iş parçası tutma, titreşimleri önleyerek hassas kesimlerin yapılmasını sağlar.
İnce kesitler veya karmaşık geometriler için, boyutsal hassasiyeti korumak amacıyla titreşim kontrolü özellikle kritiktir.
- Kalıntı Gerilim ve Deformasyon Kontrolü
6082-T6 alüminyum çubuklar iç gerilimden etkilenebilir; bu durum, işlenmeden sonra hafif eğrilere veya boyutsal değişikliklere yol açabilir.
Makine işleme işlemlerinin neden olduğu kalıntı gerilmeler, özellikle ince duvarlı bölümlerde parçanın deforme olmasına neden olabilir.
Yüksek hassasiyet gerektiren parçalar için, işlemden önce gerilim azaltma işlemi gerekebilir.
İşlemden sonraki gerilim azaltma işlemleri, nihai parça kalitesini ve boyutsal kararlılığı artırabilir.
T651 tavlama (T6’nun gerilim azaltılmış hali) genellikle plaka ve hassas işleme uygulamalarında tercih edilir.
- Çip Kontrolü
T6 tavlada 6082, makine işleme işlemlerini engelleyebilecek uzun, ipliksi talaşlar üretme eğilimindedir.
Talaş tahliyesi kritik hale gelir; talaş kırıcılar ve uygun besleme hızları kullanmak talaş oluşumunu kontrol etmeye yardımcı olur.
Doğru soğutucu uygulaması, talaşların kesme takımına yapışmasını önler.
6061’e kıyasla 6082’nin silikon oranı daha yüksektir; bu da onu biraz daha sert ancak aletler için daha aşındırıcı hale getirir. Daha düşük yapışkanlığı nedeniyle 6061’de talaş kontrolü biraz daha kolaydır.
- Makine İşlem Sonrası Dikkat Edilmesi Gereken Hususlar
7.1 Yüzey Kalitesi ve Çapak Temizliği
Alaşımın dökülebilirliği nedeniyle çapak oluşumu sıkça görülür; bu durum, çapak temizleme geçişleri veya manuel bitirme işlemlerini gerektirir.
Kesme hızları çok düşük ya da soğutucu yetersiz olduğunda, yüzeyde kaynama (galling) olayı ortaya çıkabilir.
Adım mesafeleri takım çapının 10% değerini aşarsa, takım izleri görülebilir.
Diğer bazı 6000 serisi alaşımlarla karşılaştırıldığında, 6082 yüksek gerilim altındaki parçalar için daha uygundur; ancak daha pürüzsüz bir görsel yüzey kaplaması öncelikli olduğunda daha az ideal olabilir.
7.2 Isıl İşlem
Gerekli mekanik özellikleri elde etmek için ısıtma işlemi sürecinin doğru olduğundan emin olun.
T6 sertleştirme süreci, çözelti sıcaklık işlemi, soğutma ve yapay yaşlanmayı içerir.
Kaynak sonrası ısıtma işlemi, kaynak bağlantılarının çekme mukavemetini ve sertliğini belirgin şekilde artırabilir.
7.3 Yüzey İşlemi
6082, korozyon direncini artırmak ve estetik açıdan cazip bir yüzey kaplaması sağlamak amacıyla anodize edilebilir.
6082, sert kaplama anodizasyonu için en iyi seçeneklerden biridir.
Bu alaşım, iyi anotik reaktiviteye sahip olduğundan çeşitli anodizasyon prosesleri için uygun hale gelir.
Bu yönergeleri takip ederek, takım aşınmasını minimize ederken, distorsiyonu önleyebilir ve gerekli boyutsal hassasiyet ile yüzey kalitesini sağlayarak 6082 alüminyum alaşımı otomotiv bileşenlerini etkin biçimde işleyebiliriz.