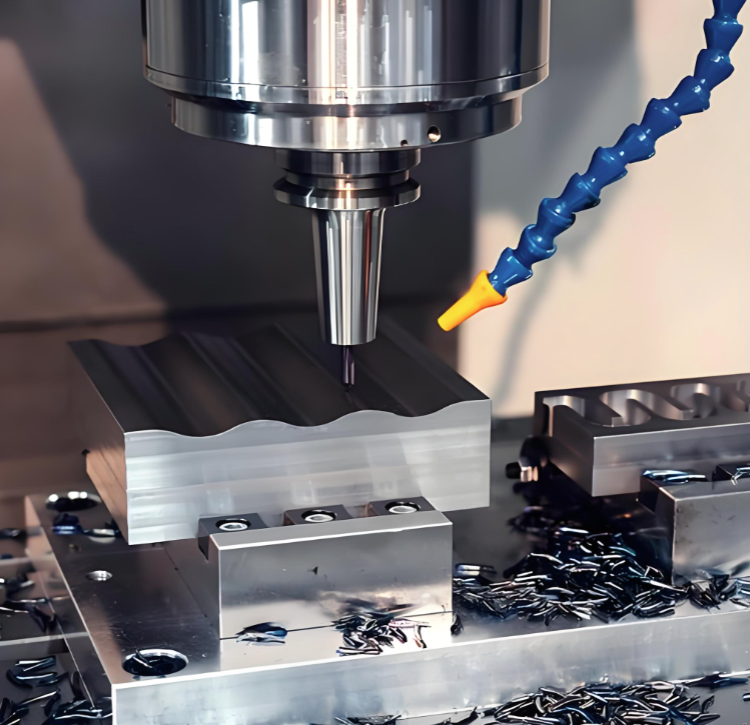
Belangrijke overwegingen bij het bewerken van automobielcomponenten van aluminiumlegering 6082
- Materiaal
Aluminiumlegering 6082 (EN AW-6082, ook aangeduid als AA6082, HE30 of DIN 3.2315) is een warmtebehandelbare Al-Mg-Si-Mn-legering die veel wordt gebruikt in de auto-industrie voor sterk belaste structurele componenten. Ze biedt een uitstekende combinatie van een hoog sterkte-gewichtsverhouding, goede corrosiebestendigheid en gunstige bewerkbaarheid. Veelvoorkomende toepassingen in de auto-industrie omvatten ophangarmen, chassiscomponenten, controlearmen, veiligheidskritische structurele onderdelen en antivibrerende bussen.
De T6-toestand (oplossingsgloeien en kunstmatig verouderen) is de meest voorkomende toestand voor automobielcomponenten en levert een treksterkte tot 310 MPa en een vloeisterkte van ongeveer 260 MPa.
- Gereedschapsselectie en snijparameters
2.1 Gereedschapsmaterialen en coatings
Voor het bewerken van aluminium 6082 worden carbidegereedschappen aanbevolen vanwege hun duurzaamheid. Scherpe snijgereedschappen zijn essentieel om werkharden te verminderen en de oppervlakteafwerking te verbeteren.
TiN-coatings (titaniumnitride) helpen de opbouw van randen te verminderen en verlengen de levensduur van het gereedschap. ZrN-coatings (zirkoniumnitride) bieden een goede balans tussen prestaties en kosten.
Diamantgecoate gereedschappen zorgen voor de laagste wrijving, maar zijn duurder; ze zijn het meest geschikt voor productie in grote volumes.
Vermijd AlCrN-coatings, omdat deze de hechting met aluminium kunnen verhogen.
Ongecoate carbidegereedschappen kunnen worden gebruikt mits correcte toepassing van koelmiddel.
2.2 Spiltoerentallen en voedingssnelheden
Aanbevolen spindelsnelheden liggen tussen 8.000 en 15.000 tpm, afhankelijk van de diameter van het gereedschap.
Voedingssnelheden liggen doorgaans tussen 1.500 en 3.000 mm/min om een evenwicht te vinden tussen efficiëntie en oppervlakteafwerking.
Voor draaibewerkingen zijn snijsnelheden van 500–800 m/min met voedingssnelheden van 0,1–0,15 mm/omdraai bestudeerd voor aluminiumlegering 6082 in T4-toestand.
Voor frezen worden snijsnelheden van 36–40 m/min met voedingssnelheden van 0,14–0,18 mm/omdraai aanbevolen.
De snijdiepte mag niet groter zijn dan 50% van de gereedschapsdiameter om doorbuiging te voorkomen.
2.3 Gereedschapsgeometrie
Carbide-eindfrezen met 3 of meer fluten zijn ideaal voor schone sneden vanwege de enigszins “plakkerige” aard van de legering.
Chipbrekers worden aanbevolen, omdat 6082 in T6-temperatuur de neiging heeft om lange, draadachtige spanen te produceren; chipbrekers helpen strakke spoelen van spanen te vormen.
Peck-boortechnieken worden aanbevolen om de spanenvorming tijdens boorwerkzaamheden te verbeteren.
- Koeling en smering
3.1 Toepassing van koelmiddel
Overvloedig koelmiddel of luchtstroom is essentieel om chiplassen (opgebouwde rand) te voorkomen en de levensduur van het gereedschap te verlengen.
Koelmiddel helpt de warmteontwikkeling tijdens het bewerken te verminderen, wat cruciaal is, omdat overmatige hitte de materiaaleigenschappen kan beïnvloeden.
Minimale hoeveelheid smering (MQL) heeft veelbelovende resultaten laten zien bij duurzaam bewerken van Al6082.
3.2 Warmtebeheer
Overmatige warmte tijdens het bewerken kan leiden tot:
Snellere slijtage van het gereedschap
Mogelijke wijziging van de materiaaleigenschappen
Spanlasvorming en slechte oppervlakteafwerking
Het gebruik van geschikte koel- of smeermiddelen is essentieel om de warmteontwikkeling onder controle te houden.
- Werkopname en opspanning
Juiste opspanning is essentieel om trillingen en doorbuiging tijdens het bewerken te minimaliseren.
Voldoende werkopspanning voorkomt trillingen en garandeert nauwkeurige sneden.
Voor dunne secties of complexe geometrieën is trillingsbeheersing bijzonder cruciaal om de dimensionale nauwkeurigheid te behouden.
- Restspanningen en vervormingsbeheersing
6082-T6-aluminiumstaven kunnen last hebben van interne spanningen, wat na bewerking kan leiden tot lichte vervorming of afmetingsveranderingen.
Restspanningen die door bewerkingsprocessen worden veroorzaakt, kunnen leiden tot vervorming van onderdelen, vooral in dunwandige secties.
Voor hoogprecisie-onderdelen kan voorbewerking met spanningsontlasting nodig zijn.
Spanningsontlasting na de bewerking kan de uiteindelijke kwaliteit en dimensionele stabiliteit van het onderdeel verbeteren.
De T651-temper (spanningsontlaste versie van T6) wordt vaak geprefereerd voor plaat- en precisiebewerkingswerk.
- Spanningsbeheersing
6082 in T6-temper heeft de neiging om lange, draadachtige spanen te produceren, die de bewerkingsprocessen kunnen hinderen.
Het afvoeren van spanen wordt cruciaal; het gebruik van spanenbrekers en geschikte voedingssnelheden helpt de spanenvorming te beheersen.
Een juiste toepassing van koelmiddel voorkomt dat spanen aan het snijgereedschap vastplakken.
In vergelijking met 6061 bevat 6082 meer silicium, waardoor het iets harder maar ook schurender is voor gereedschap; chipcontrole is echter wat eenvoudiger bij 6061 vanwege de lagere gomigheid.
- Overwegingen na het bewerken
7.1 Oppervlakteafwerking en ontbramen
Door de ductiliteit van de legering ontstaat vaak bramen, waardoor nabewerkingspassen of handmatige afwerking noodzakelijk zijn.
Oppervlaktegalling kan optreden als de snijsnelheden te laag zijn of het koelmiddel onvoldoende is.
Gereedschapsstrepen kunnen zichtbaar zijn als de stapoverafstanden groter zijn dan 10% van de gereedschapdiameter.
In vergelijking met sommige andere legeringen uit de 6000-serie is 6082 beter geschikt voor sterk belaste onderdelen, maar kan minder ideaal zijn wanneer een gladdere cosmetische afwerking de belangrijkste prioriteit is.
7.2 Warmtebehandeling
Zorg ervoor dat het warmtebehandelingsproces correct is om de vereiste mechanische eigenschappen te bereiken.
Het T6-ontspanningsproces omvat oplossingswarmtebehandeling, afschrikken en kunstmatige veroudering.
Nabehandeling na lassen kan de treksterkte en hardheid van lasverbindingen aanzienlijk verhogen.
7.3 Oppervlaktebehandeling
6082 kan geanodiseerd worden om de corrosieweerstand te verbeteren en een esthetisch aantrekkelijke oppervlakteafwerking te bieden.
6082 is een van de beste keuzes voor hardcoat-anodisatie.
De legering heeft een goede anodische reactiviteit, waardoor hij geschikt is voor verschillende anodiseringsprocessen.
Door deze richtlijnen te volgen, kunnen we effectief 6082-aluminiumlegering voor auto-onderdelen bewerken, terwijl we gereedschapsvervaging minimaliseren, vervorming voorkomen en de vereiste dimensionale nauwkeurigheid en oppervlaktekwaliteit bereiken.